
Blanking Coil Line Schleicher CTL 4.090
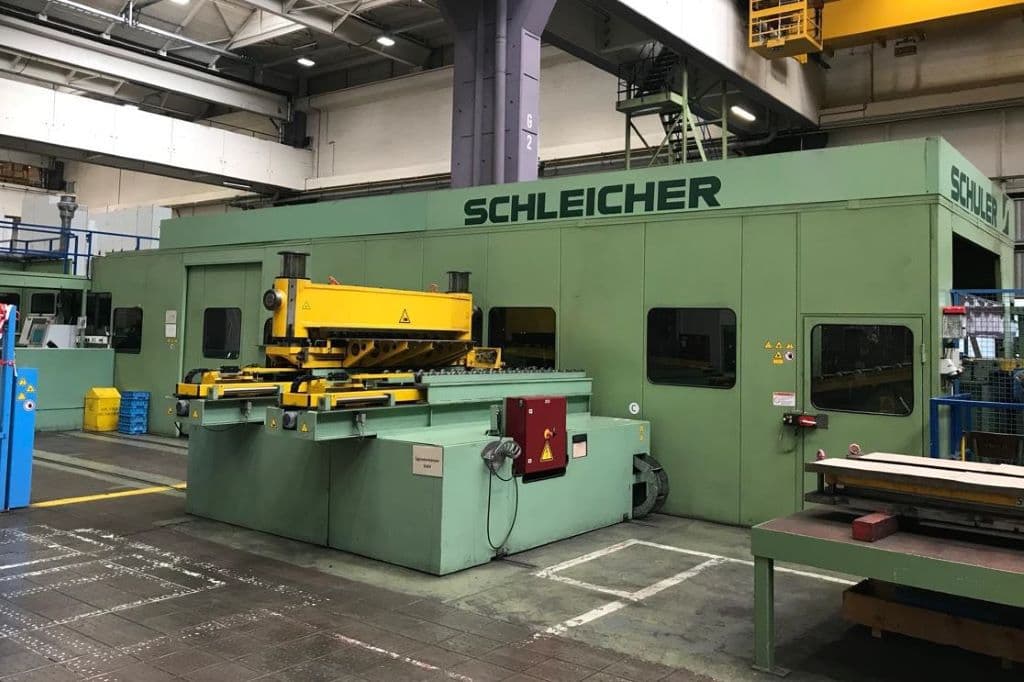
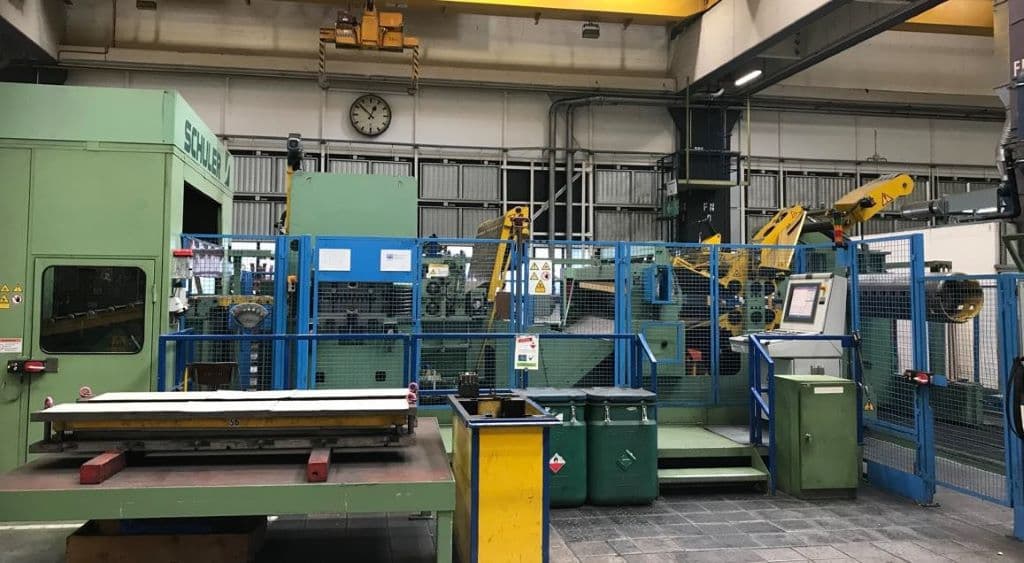
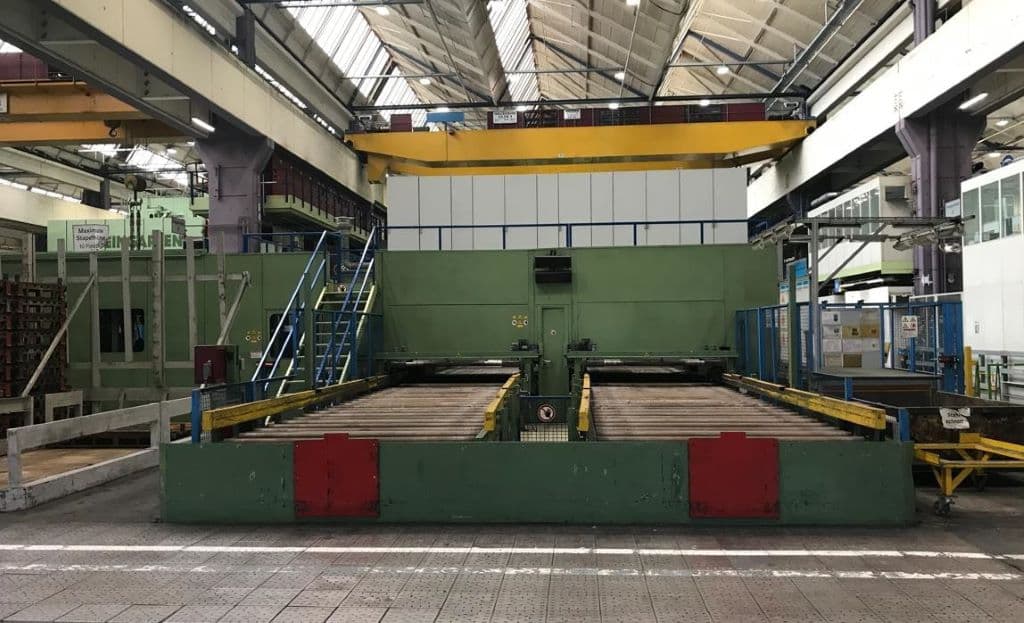
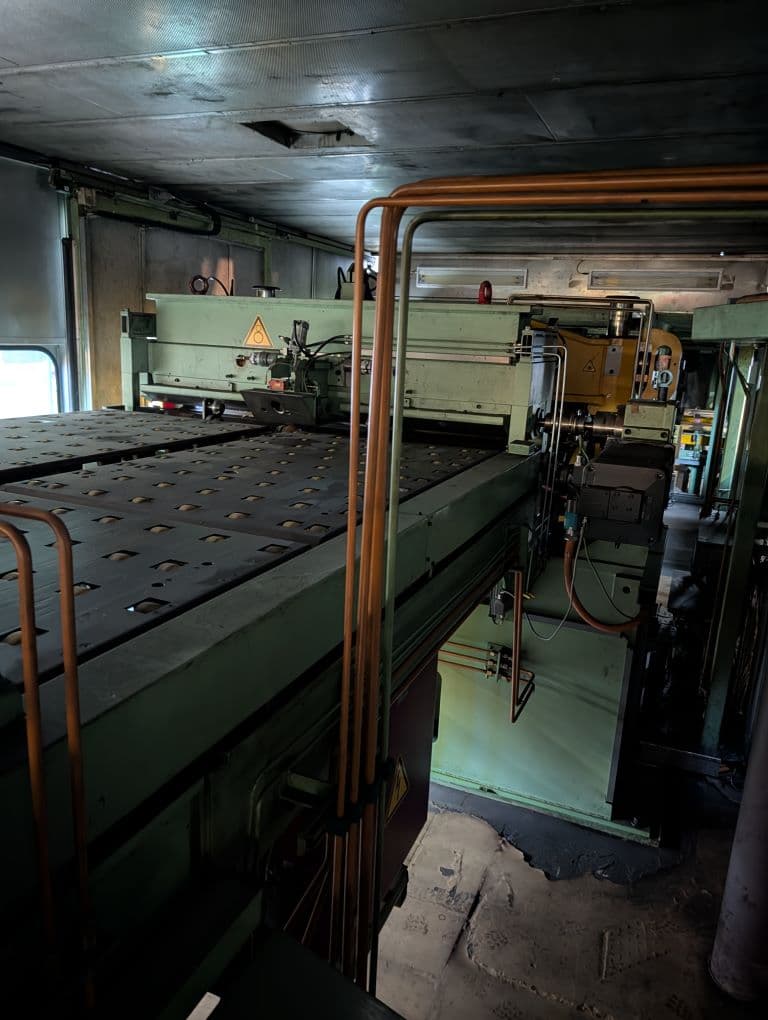
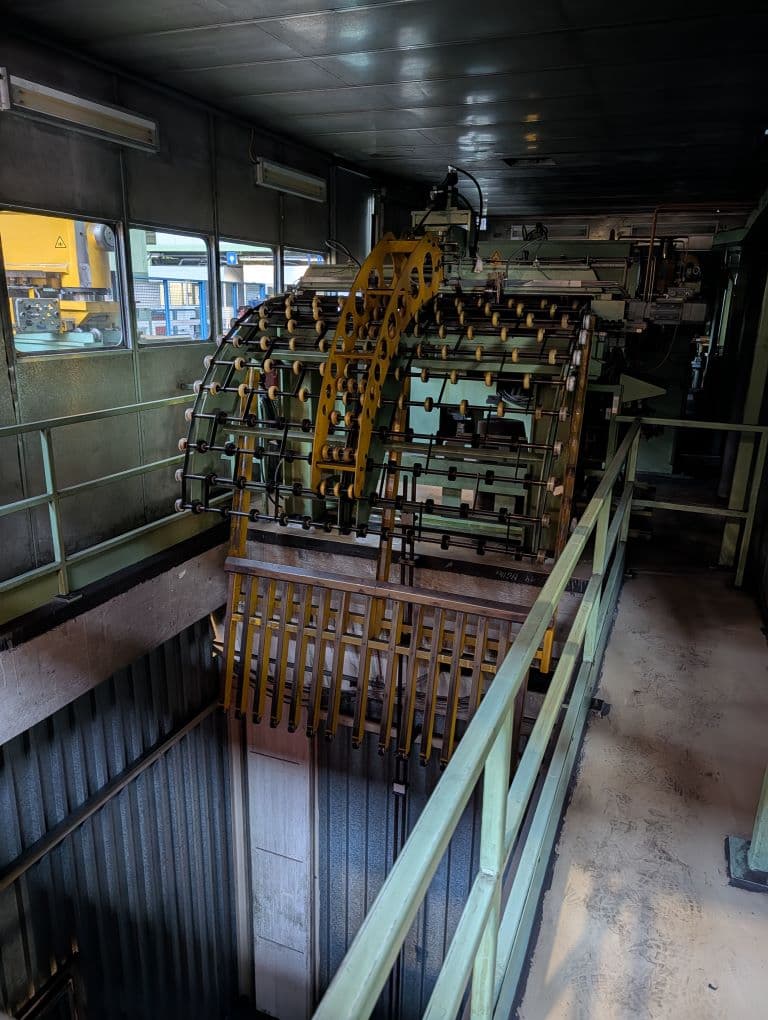
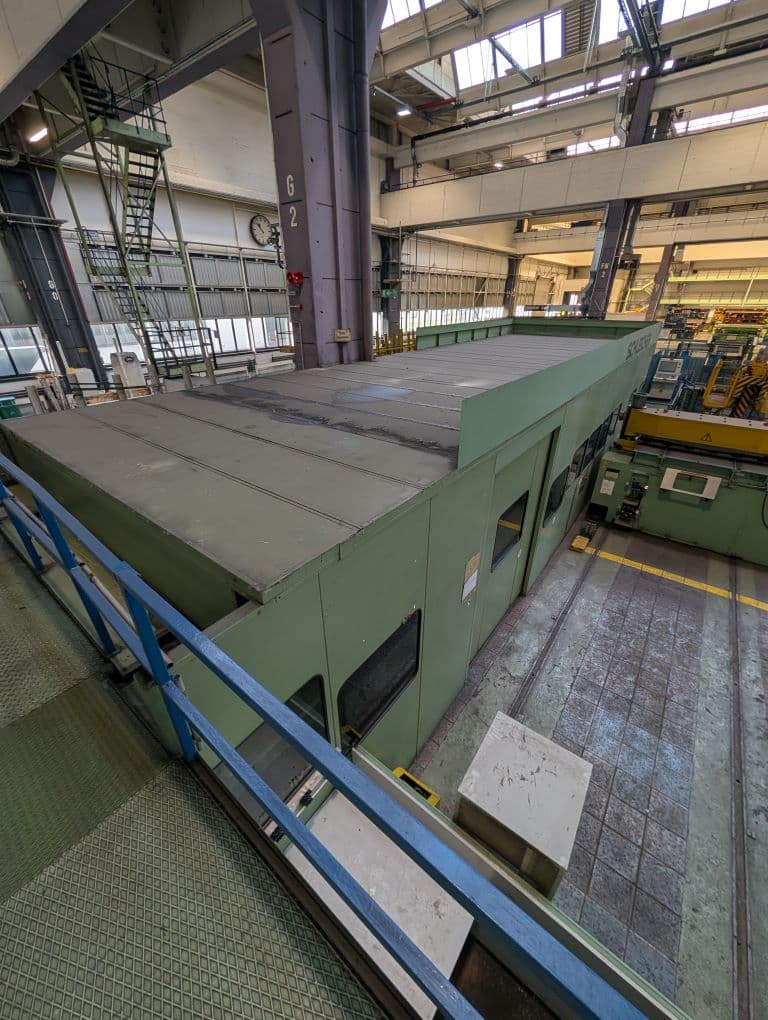
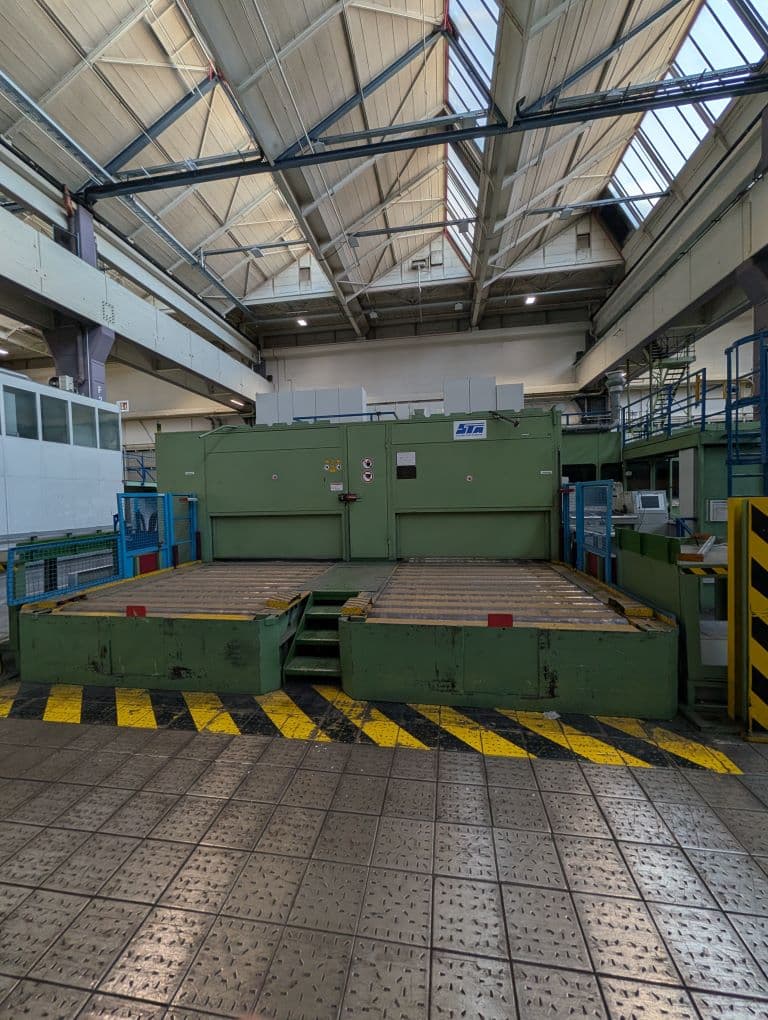
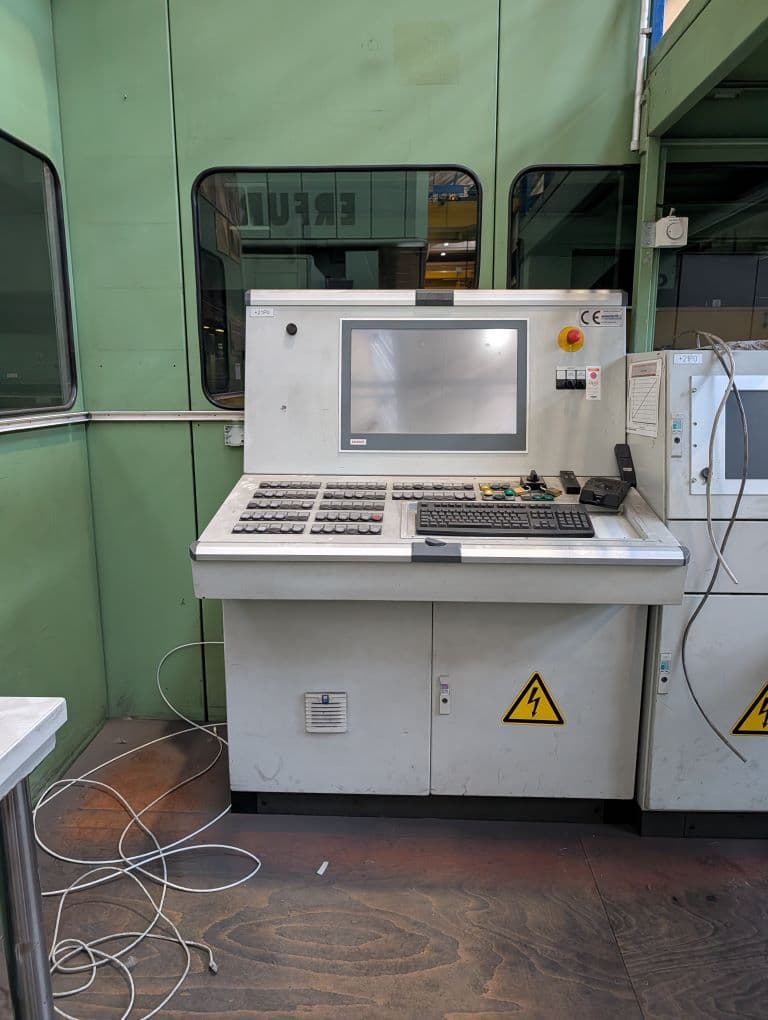
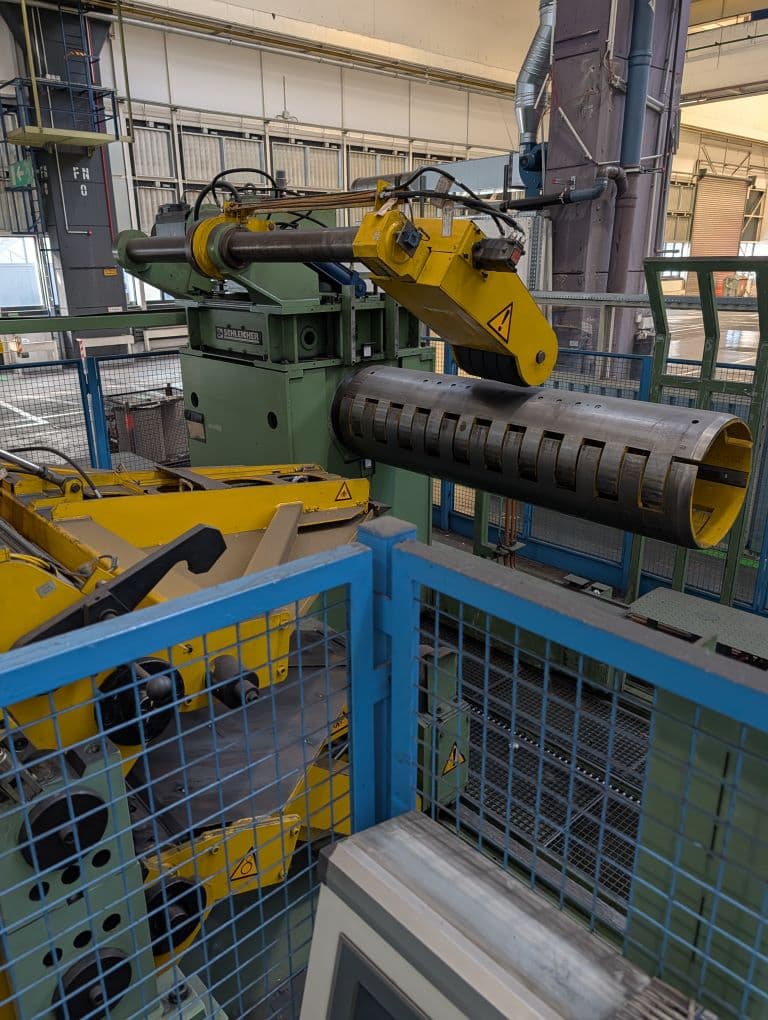
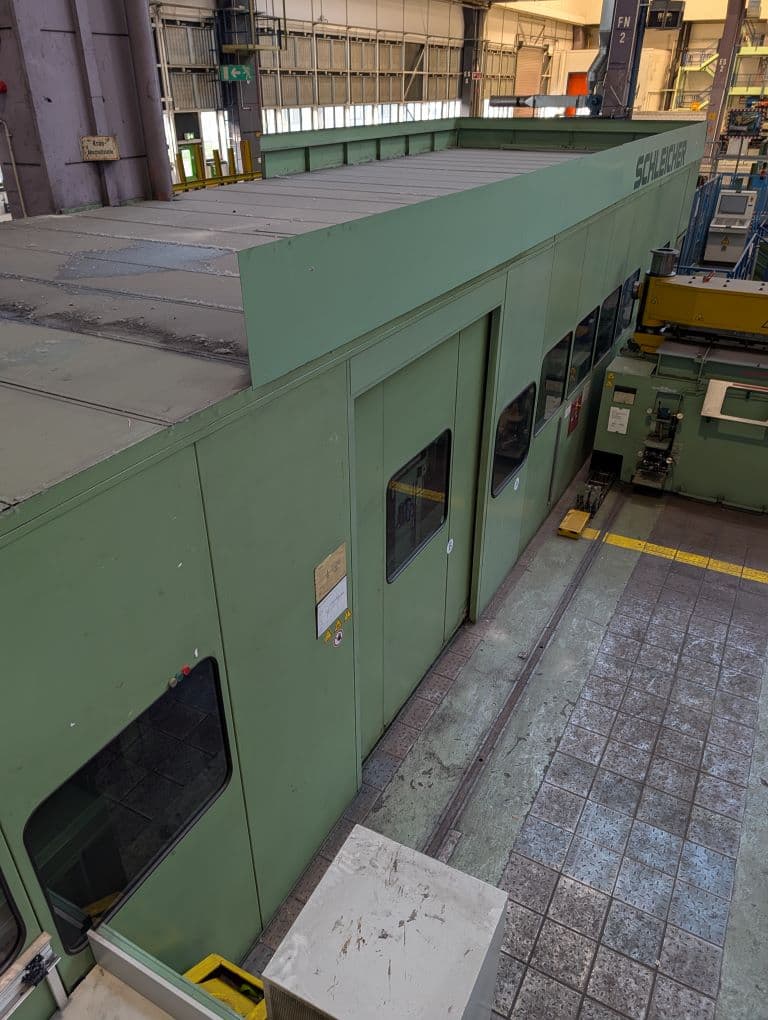
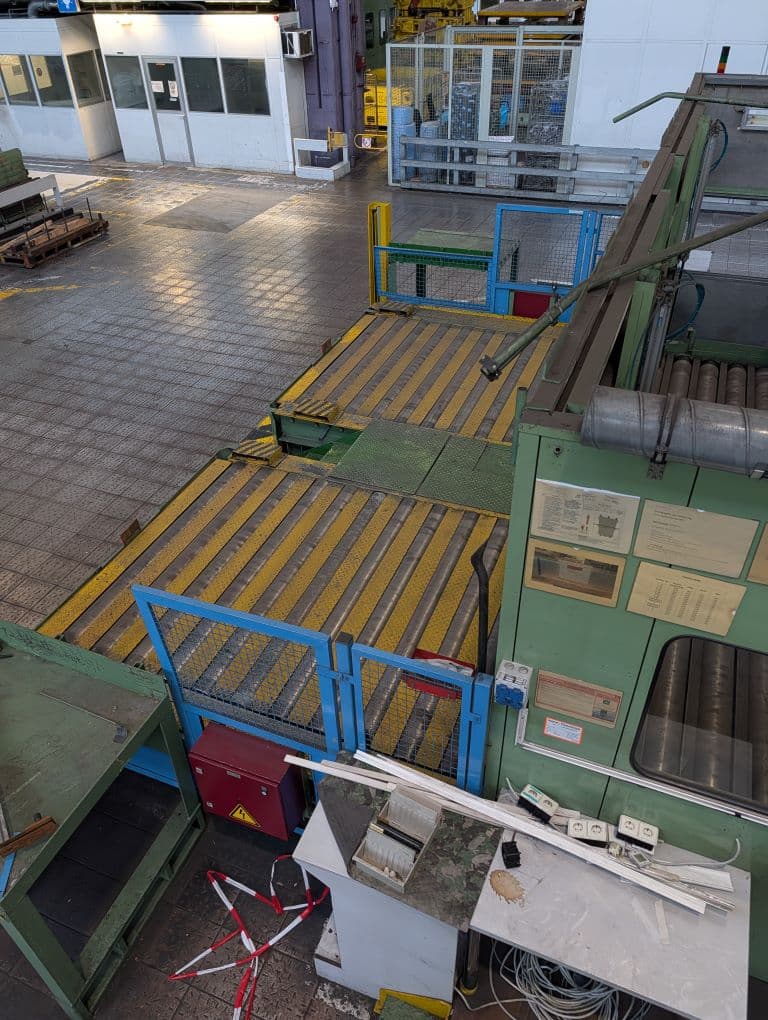
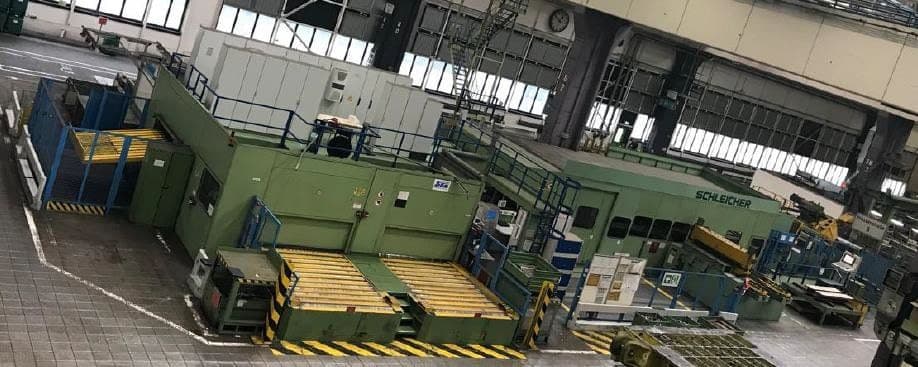
Schleicher CTL 4.090 blanking coil line - description
Spécifications techniques Schleicher CTL 4.090 (ID:76357)
| Type | Blanking coil line |
|---|---|
| Manufacturer | Schleicher |
| Model | CTL 4.090 |
| Tensile strength | 1000 N/mm² |
| Yield strength | 800 N/mm² |
| Strip width min. | 500 — 2000 mm |
| Thickness of strip min — max. | 0.6 — 2.0 mm |
| Maximal coil weight | 35.000 kg |
| Coil outer diameter min. | 800 mm |
| Coil outer diameter max. | 1900 mm |
| Maximum strip cross-section for steel | 2000 x 2.0 mm² |
| Max. sheet crowning in direction of flow | ±10/1000 mm |
| Swivel cutting angle range max. | ±15° |
| Swivel angle infinitely adjustable. | ±15° |
| Band width for straight cut | 500 — 2000 mm |
| Band width for bevel cut 15° | 500 — 2000 mm |
| Band width for bevel cut 30° | 500 — 1800 mm |
| Blade length approx. | 2150 mm |
| Cutting length, not stacked | 90-250 mm |
| Cutting length, stacked | 250-2000 mm |
| Cutting shape | Rectangle, Parallelogram, Trapezoid |
| Discharge to container after the shear | min. 90 mm |
| Maximum length | 2000 mm |
| Setting accuracy | 0.1 mm |
| Adjustable feed length | 0.1-9999.9 mm |
| Desired feed length | 90-2000 mm |
| Feed accuracy | ±0.2 mm |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Blanking Coil Line Schleicher - procédés et opérations technologiques
| Découpage | Le découpage à l'étape de préparation de la pièce résout la tâche de séparation d'un morceau de métal de la tôle ou de la bande entière selon un contour fermé. Ce qui importe ici, ce n'est pas tant la qualité du bord que la vitesse et les économies de matière — le flan subira de toute façon un traitement ultérieur. |
|---|---|
| Débobinage | Le débobinage libère la bande métallique du rouleau et l'alimente dans la ligne de traitement à une vitesse et une tension définies. L'opération assure la continuité du cycle de production et le positionnement correct de la bande avant l'estampage. Le rythme de toute la production et la qualité des opérations ultérieures dépendent de la stabilité de l'alimentation. |
| Cisaillement | Le métal est coupé le long d'une ligne droite par l'action de cisaillement des arêtes de coupe. Le procédé est rapide, ne nécessite ni chauffage ni outillage complexe. Utilisé pour découper des tôles et des bandes en flans avant l'estampage ultérieur. |
| Dressage | La tôle ou la bande métallique est rarement parfaitement plate après laminage et transport. Le dressage élimine la courbure, l'ondulation et les contraintes internes en faisant passer le métal à travers un système de rouleaux décalés. Après ce traitement, la pièce obtient une géométrie plate, ce qui est essentiel pour un estampage précis. |