
Rouleaux de forgeage Huta Zygmunt 460/570
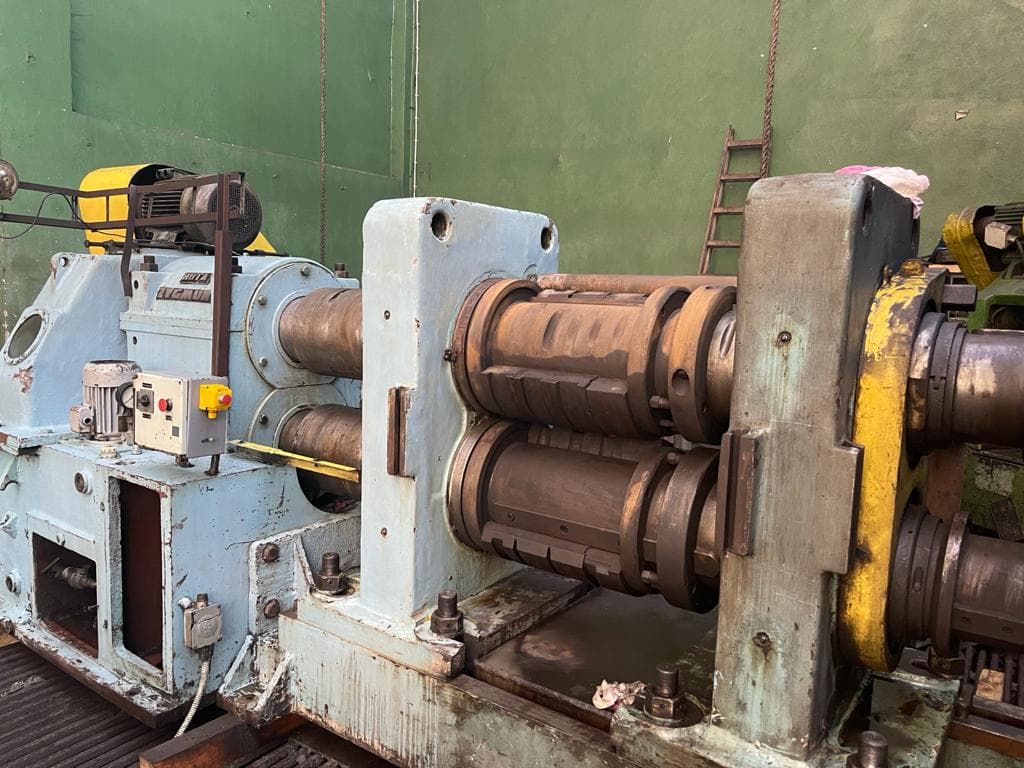
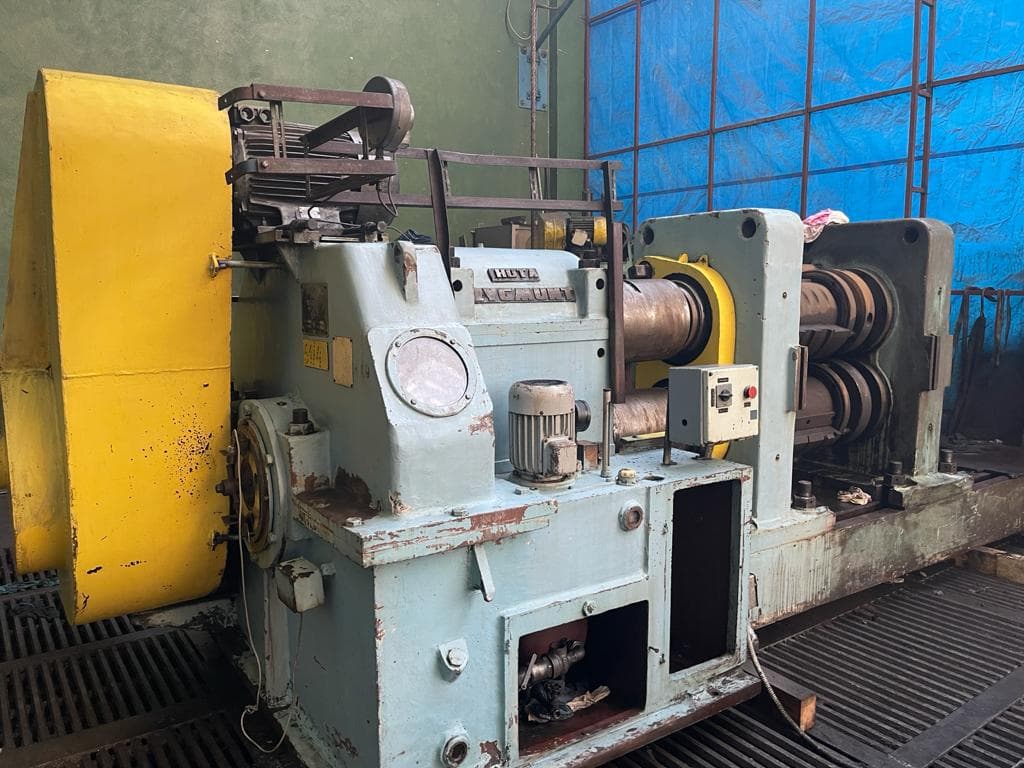
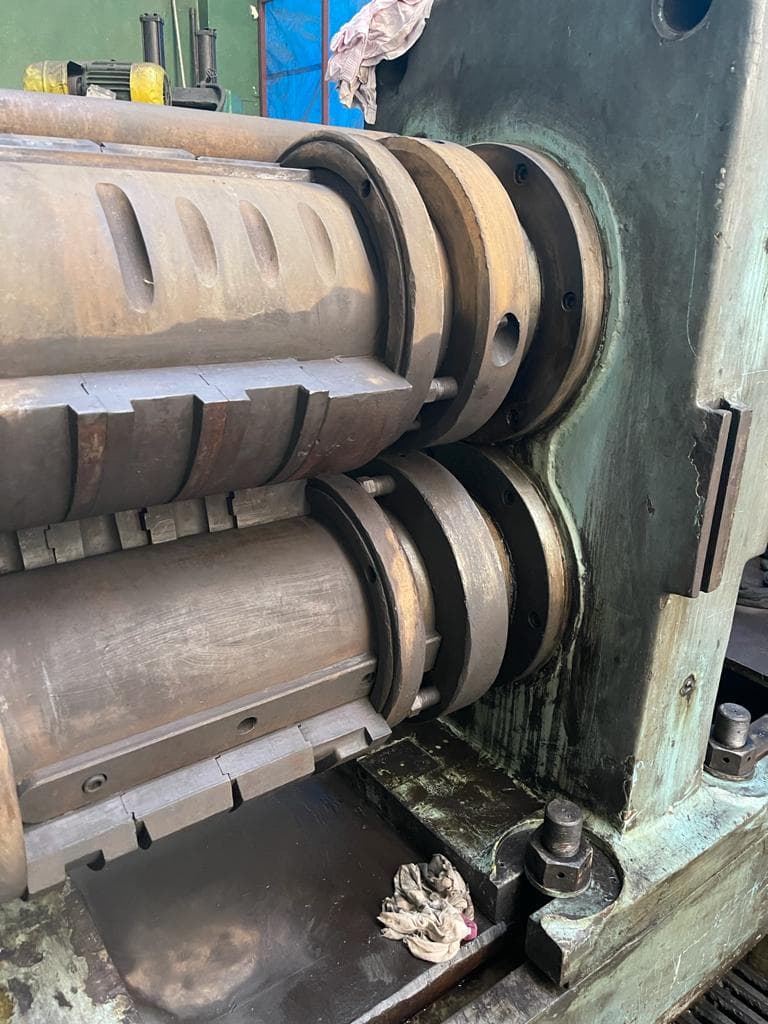
Huta Zygmunt 460/570 rouleaux de forgeage - description
Spécifications techniques Huta Zygmunt 460/570 (ID:75916)
| Type | Forging rolls |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | 460/570 |
| Cylinder barrel diameter | 300 mm |
| Roll neck diameter | 240 mm |
| Diameter of the tool roller | 460 mm |
| Useful width of the cylinder barrel | 570 mm |
| Usable width of the free spigot | 170 mm |
| Max. rolling length | 1100 mm |
| Input section of the charge | 75 x 75 mm |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Rouleaux de forgeage Huta Zygmunt - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Préformage | Le préformage prépare la pièce à l'opération principale d'estampage en lui donnant une forme approximative de la future pièce. Le métal est réparti dans la matrice pour faciliter le remplissage final et réduire l'usure de l'outil. Cette étape intermédiaire améliore la précision et la qualité du produit fini. |
| Forgeage aux rouleaux | La pièce est passée entre deux rouleaux à rainures profilées (matrices), et sous leur pression le métal s'écoule, changeant de section et de longueur. Chaque passage entre les rouleaux rapproche progressivement la pièce de la forme souhaitée — c'est ainsi que l'on prépare des pièces forgées profilées pour l'estampage ultérieur. La méthode se caractérise par une productivité élevée et une perte de matière minimale, ce qui la rend rentable en production en série. |