
Ligne de forgeage à chaud TMP Voronezh K8542 - 1600 tonne
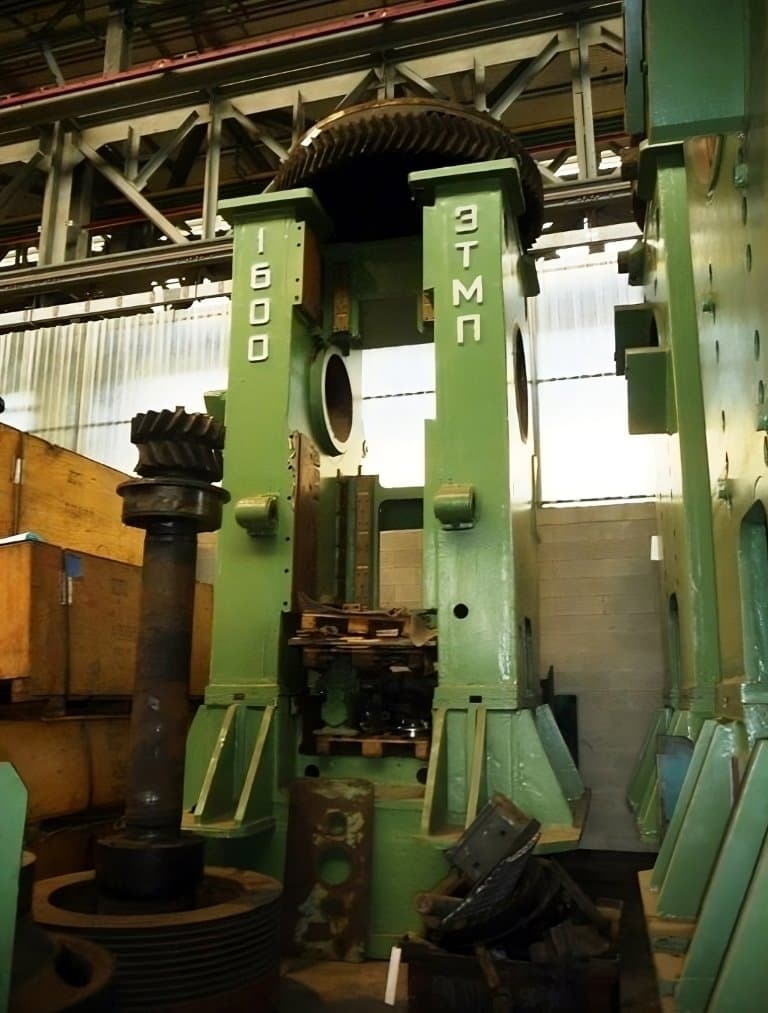
TMP Voronezh K8542 ligne de forgeage à chaud - description
Spécifications techniques TMP Voronezh K8542 (ID:S88037)
| Type | Hot forging line |
|---|---|
| Manufacturer | TMP Voronezh |
| Model | K8542 |
| Year of manufacture | 1967 |
| Maximum force | 1600 ton |
| Slider stroke length | 300 mm |
| SPM | 75 |
| Maximum distance between table and slider (in lower position of slider) | 660 mm |
| Size of adjustment of distance between a table and slider | 10 mm |
| Length of a rod | 920 mm |
| Bed overall dimensions | 940×1200 mm |
| Slider overall dimensions | 860×910 mm |
| The size of lateral windows | |
| Height | 560 mm |
| Width | 600 mm |
| Main motor | 110 kW |
| Press overall dimensions | 5060 x 3940 x 5545 mm |
| Press weigh approx. | 117 tons |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Ligne de forgeage à chaud TMP Voronezh - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Calibrage | Opération de finition qui amène la pièce forgée à des dimensions précises. La pièce est placée dans une matrice de calibrage, où sous pression sa surface est égalisée et la géométrie est ramenée aux tolérances spécifiées. Ce processus élimine les légères distorsions de forme restant après les opérations précédentes. En conséquence, la pièce obtient des dimensions stables et une surface lisse sans usinage supplémentaire. |
| Ébavurage | Lorsqu'une pièce forgée à chaud quitte la matrice, la bavure sort avec elle — du métal en excès comprimé dans l'espace entre les outils. Elle est éliminée sur une presse d'ébavurage, où la pièce passe à travers une matrice et l'arête de coupe enlève tout l'excédent le long du contour. C'est ainsi que la pièce forgée obtient un bord net et une forme précise, prête pour l'étape suivante. |