
Presse de forgeage en matrice ouverte Dnepropress PB1341 - 1250 tonne
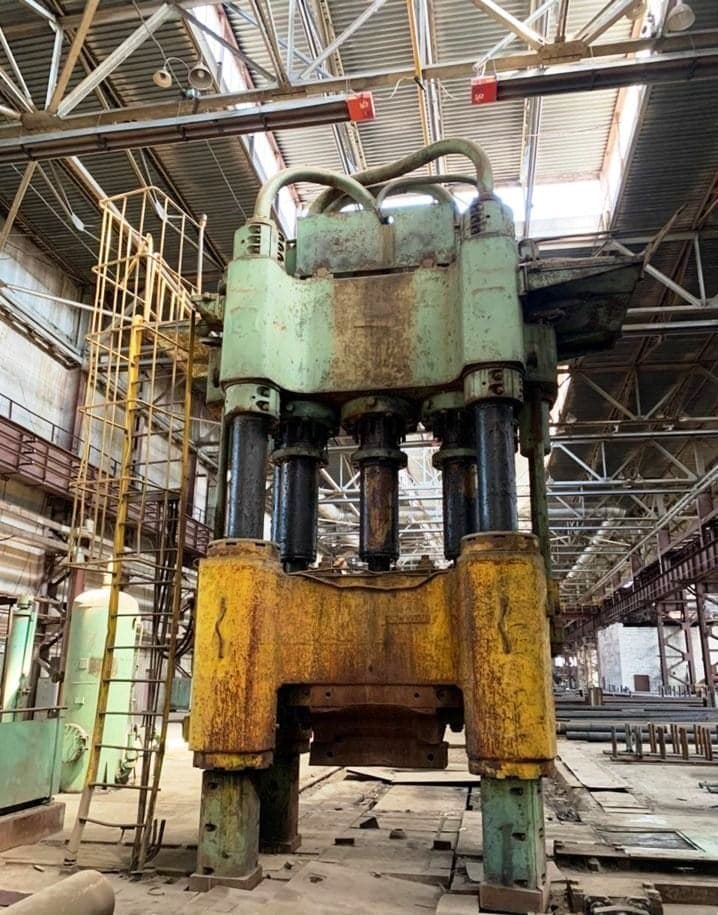
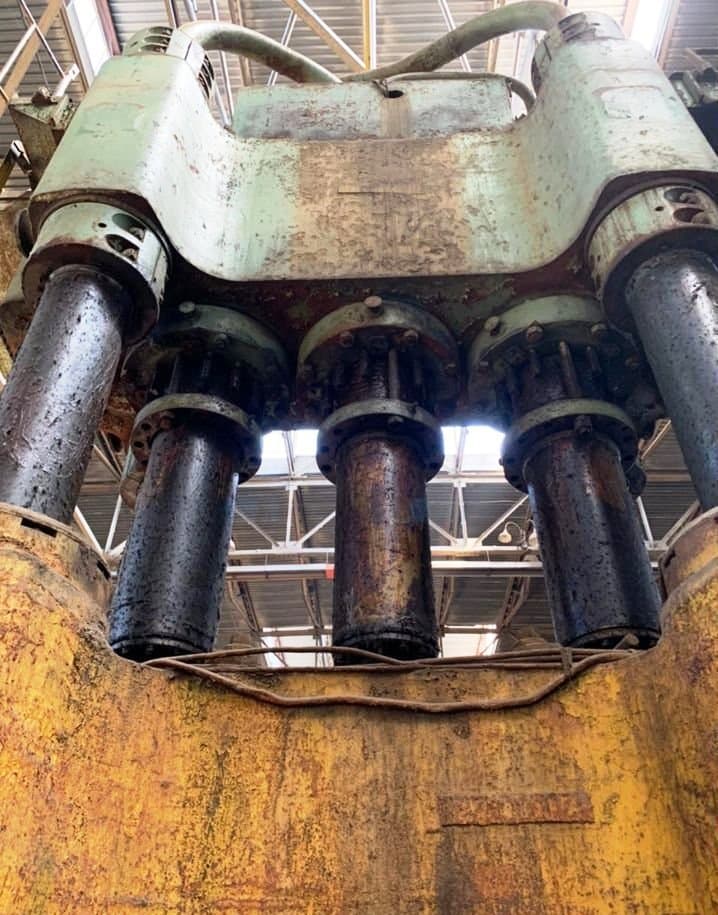
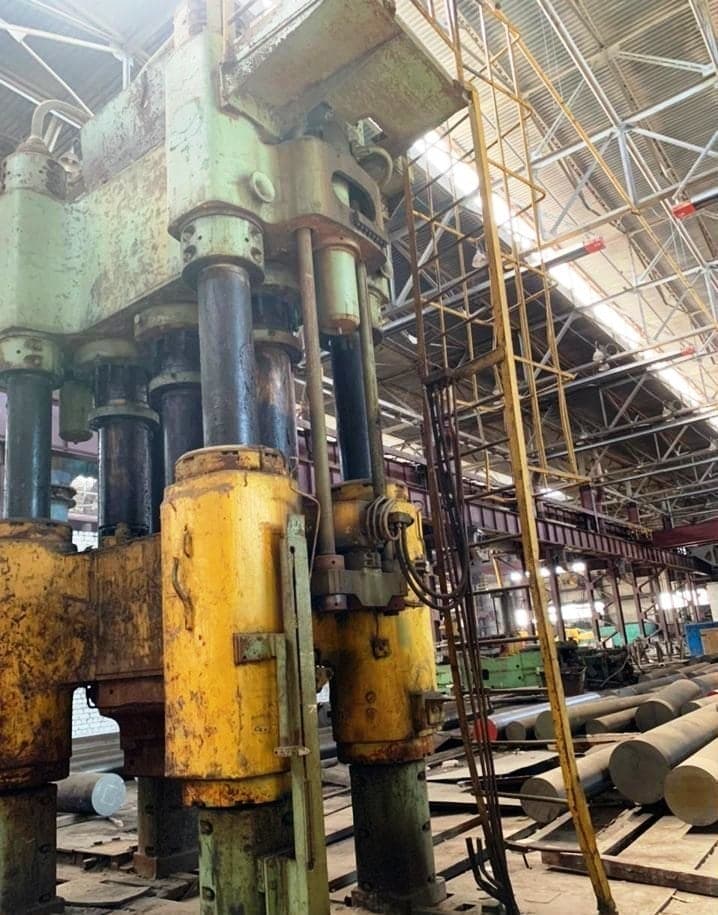
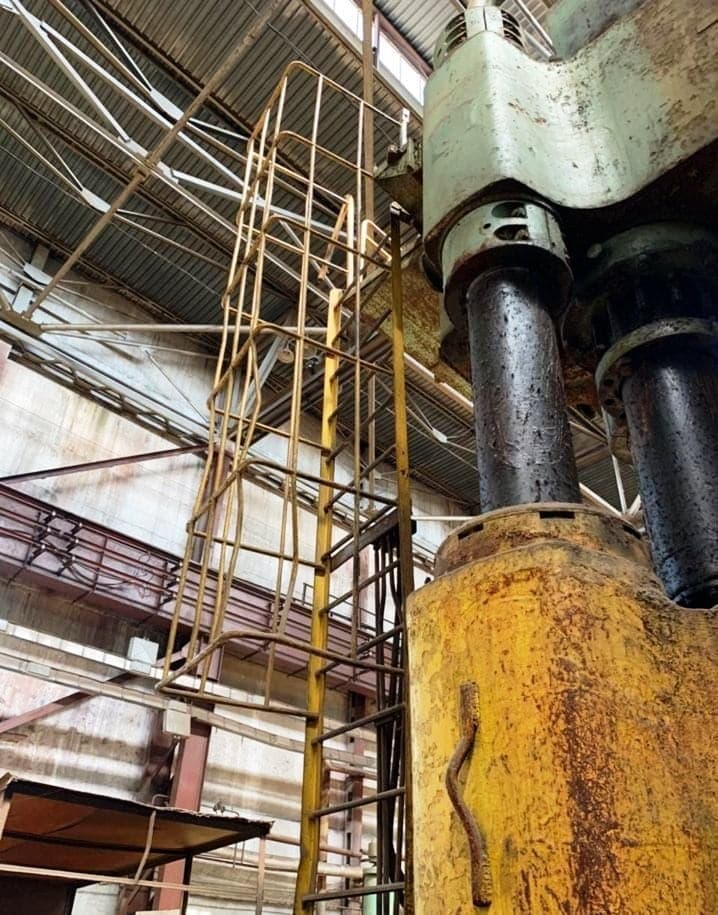
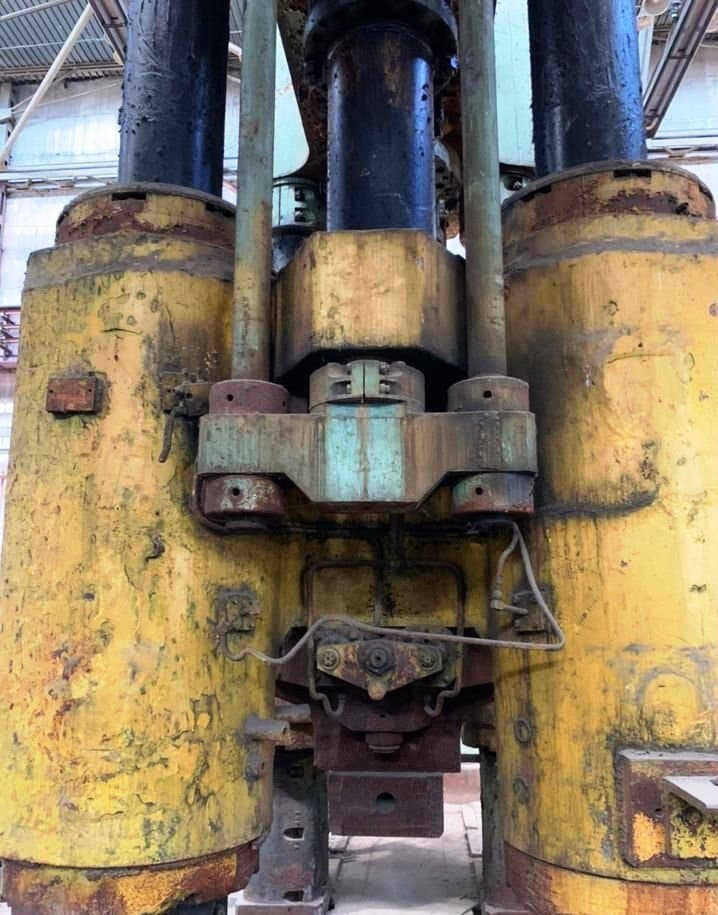
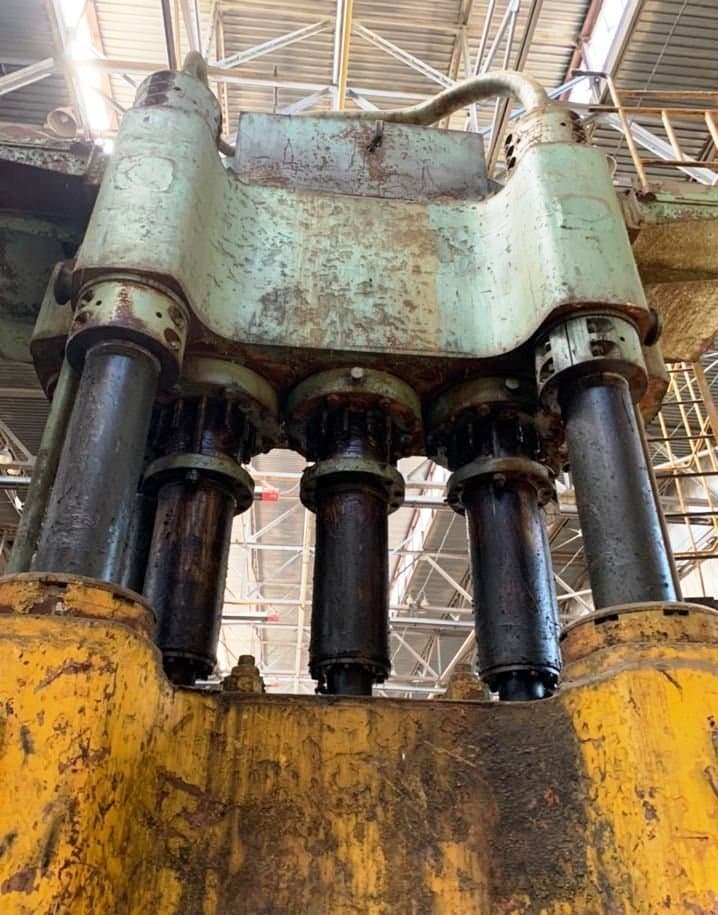
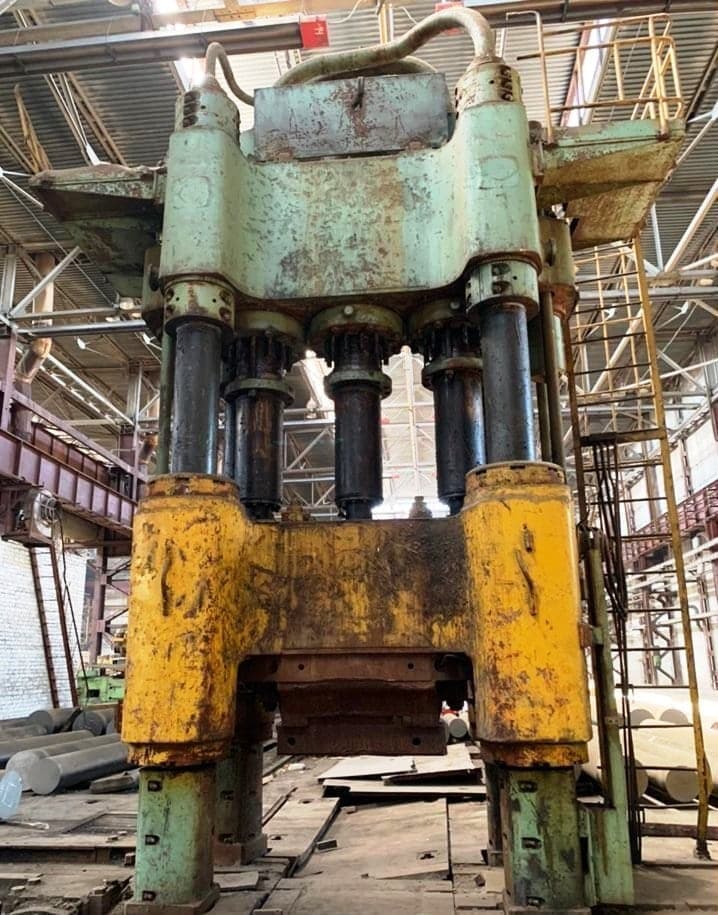
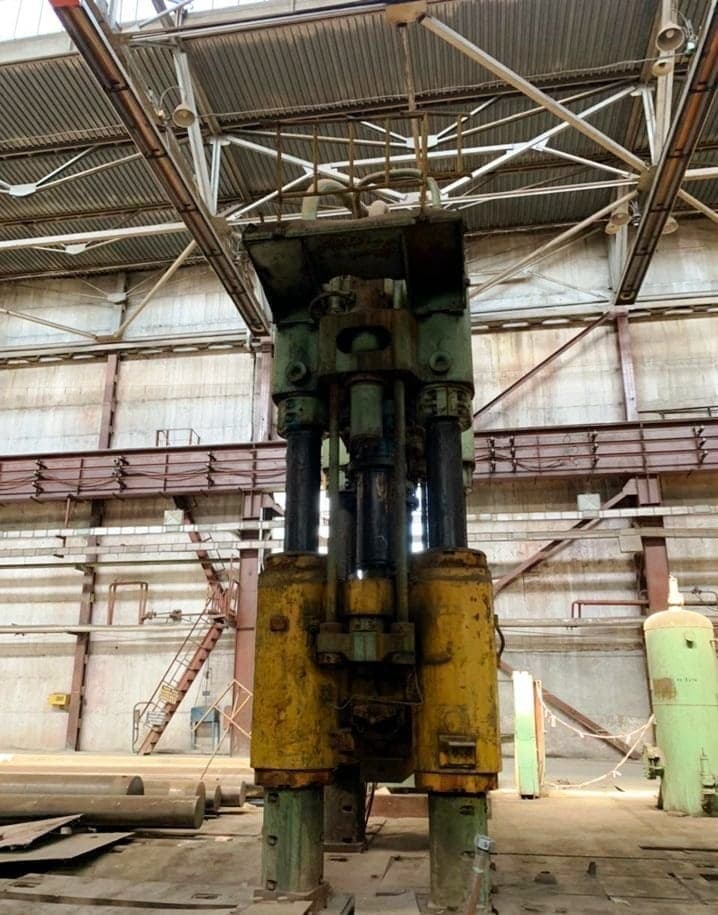
Dnepropress PB1341 presse de forgeage en matrice ouverte - description
Spécifications techniques Dnepropress PB1341 (ID:75906)
| Type | Open die forging press |
|---|---|
| Manufacturer | Dnepropress |
| Model | PB1341 |
| Nominal force | 1250 ton |
| Slide stroke | 1250 mm |
| Distance between table and slide | 2650 mm |
| Main motor power | 11.93 kW |
| Table size width / length | 1250 / 3150 mm |
| Machine dimensions L x W x H | 16950 x 12100 x 11410 mm |
| Weight | 265000 kg |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Presse de forgeage en matrice ouverte Dnepropress - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Forgeage à chaud | Le forgeage à chaud est un procédé de formage du métal sous pression à températures élevées. Le chauffage réduit la résistance à la déformation du matériau, lui permettant de s'écouler plus facilement dans la cavité de la matrice. Le procédé assure une productivité élevée et la possibilité de former des formes complexes. Utilisé pour la fabrication de pièces forgées en acier et en alliages en production en série et en grande série. |
| Open-die forging | Le métal est déformé entre des outils plats ou profilés sans restriction latérale, permettant un écoulement libre dans toutes les directions. La pièce est progressivement formée par des coups répétés ou des courses de presse, l'opérateur contrôlant sa position entre chaque étape. Cette méthode est utilisée pour produire de grandes pièces forgées telles que des arbres, des disques et des bagues, où une structure interne affinée est essentielle. |
| Préformage | Le préformage prépare la pièce à l'opération principale d'estampage en lui donnant une forme approximative de la future pièce. Le métal est réparti dans la matrice pour faciliter le remplissage final et réduire l'usure de l'outil. Cette étape intermédiaire améliore la précision et la qualité du produit fini. |
| Perçage | Le perçage forme un trou dans une pièce massive en enfonçant un outil à travers le matériau sans l'enlever. Le métal est déplacé latéralement, créant une ouverture traversante ou borgne tout en préservant la structure autour. L'opération est réalisée sur des presses et est utilisée dans la production de pièces creuses telles que des douilles, des bagues et des arbres. |