
Presse hydraulique Beck und Rohm BHO 1000 - 1000 tonne
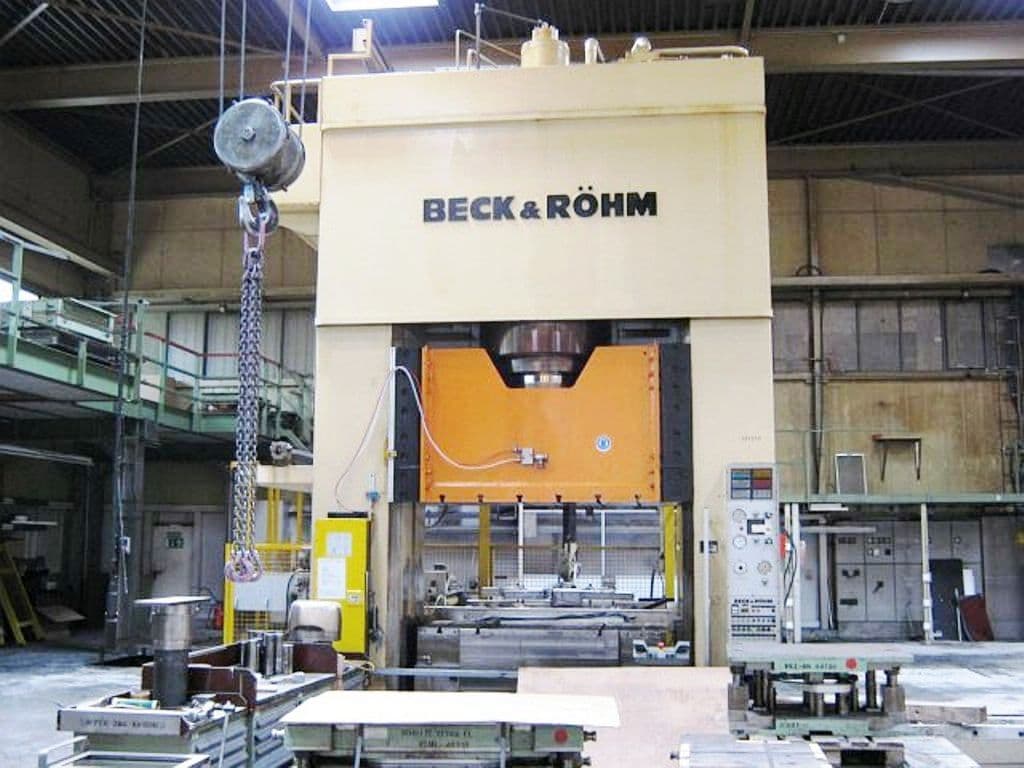
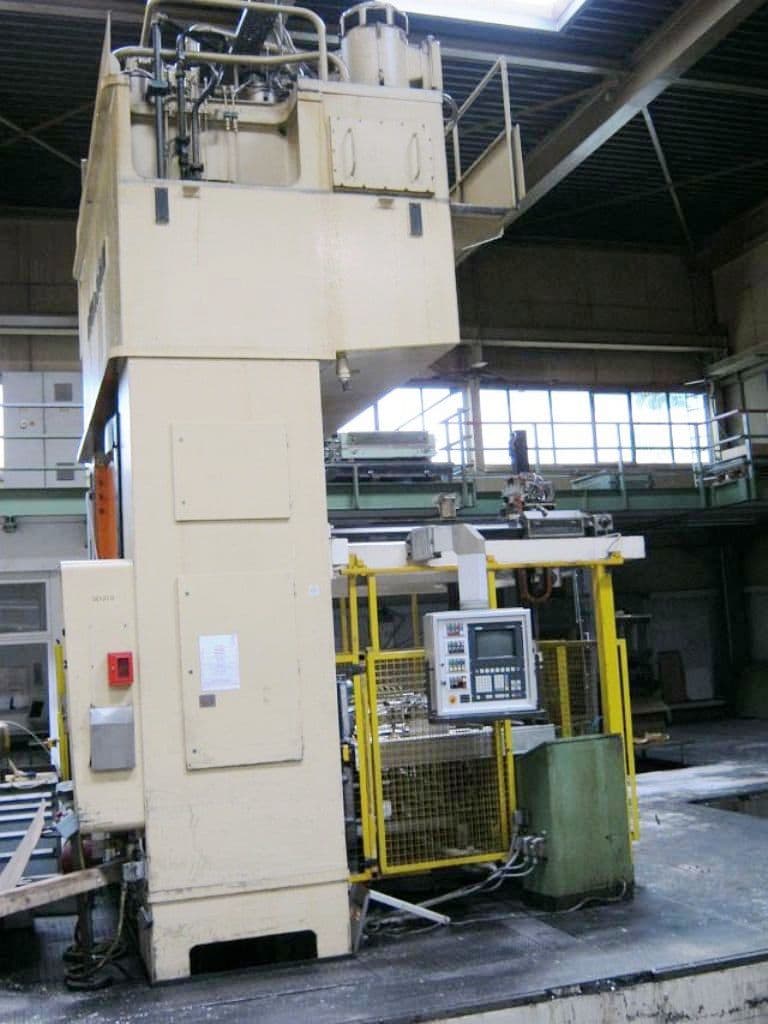
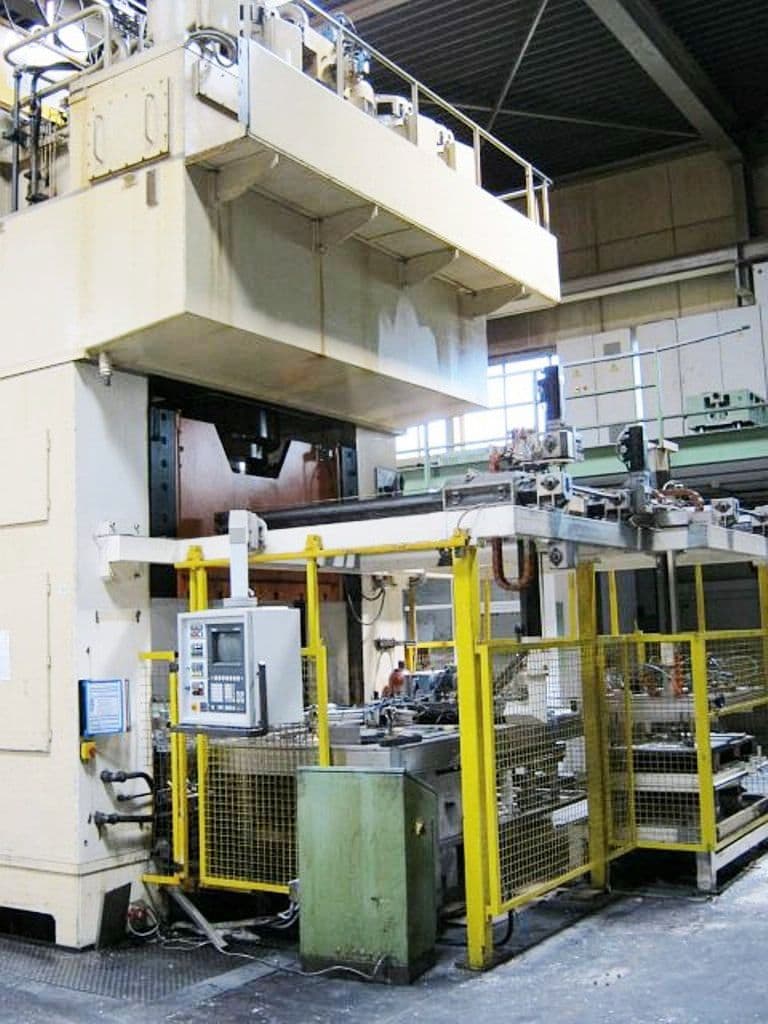
Beck und Rohm BHO 1000 presse hydraulique - description
Spécifications techniques Beck und Rohm BHO 1000 (ID:75645)
| Type | Hydraulic press |
|---|---|
| Manufacturer | Beck und Rohm |
| Model | BHO 1000 |
| Control | SIEMENS S5 / CNC control |
| Year of manufacture | 1993 |
| Maximum force (pressing) | 1000 ton |
| Length of the working table | 2050 mm |
| Width of the working table | 1000 mm |
| Maximum force of the ejector (pressing) | 200 ton |
| Maximum stroke of the ejector | 80 mm |
| Machine height | 6500 mm |
| Machine length | 3200 mm |
| Machine width | 2000 mm |
| Machine weight | 68 ton |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Presse hydraulique Beck und Rohm - procédés et opérations technologiques
| Emmanchement par pression | L'emmanchement par pression est une opération d'assemblage dans laquelle une pièce est insérée dans une autre sous la force d'une presse. La liaison est obtenue par ajustement serré, où les surfaces en contact sont maintenues ensemble par frottement. Le procédé assure des assemblages solides et précis sans utilisation de chaleur ni de fixations. Utilisé dans l'assemblage de douilles, de roulements, de goupilles et d'autres composants nécessitant un ajustement serré. |
|---|---|
| Estampage de tôles | L'estampage de tôle est une classe d'opérations de formage de pièces à partir de matériau en tôle à l'aide de matrices. La pièce est déformée dans l'outil sans changement significatif d'épaisseur, acquérant la forme spécifiée. Ce groupe comprend le découpage, le poinçonnage, le pliage, l'emboutissage et d'autres procédés réalisés sur des presses. L'estampage de tôle est la base de la production de masse de panneaux de carrosserie, de carters et d'autres pièces en métal mince. |
| Emboutissage | L'emboutissage transforme un flan plat en un produit creux. La tôle est serrée sur les bords tandis que l'outil presse la partie centrale, forçant le métal à s'écouler dans la cavité de la matrice et à former les parois. C'est ainsi que sont produits les godets, les capuchons, les carters et d'autres pièces à une face ouverte. |
| Emboutissage profond | Un flan de tôle est embouti dans la matrice à une profondeur dépassant significativement sa dimension transversale. Le processus est réalisé par étapes, avec des transitions intermédiaires, pour éviter les déchirures et les plis. À chaque étape, le métal est progressivement redistribué, augmentant la profondeur de la pièce tout en conservant l'épaisseur de paroi. Cette méthode produit des produits creux de forme complexe — cylindres, enveloppes et carters. |
| Pliage | Le pliage donne à un flan de tôle un angle ou une courbure. Le métal est plié dans la matrice sous la force de la presse : les couches extérieures s'étirent, les couches intérieures se compriment et la partie médiane conserve sa longueur d'origine. L'opération permet de produire des pièces de géométrie spécifiée sans modifier l'épaisseur du matériau. |