
Presse à genouillère Smeral LLR 1000 - 1000 tonne
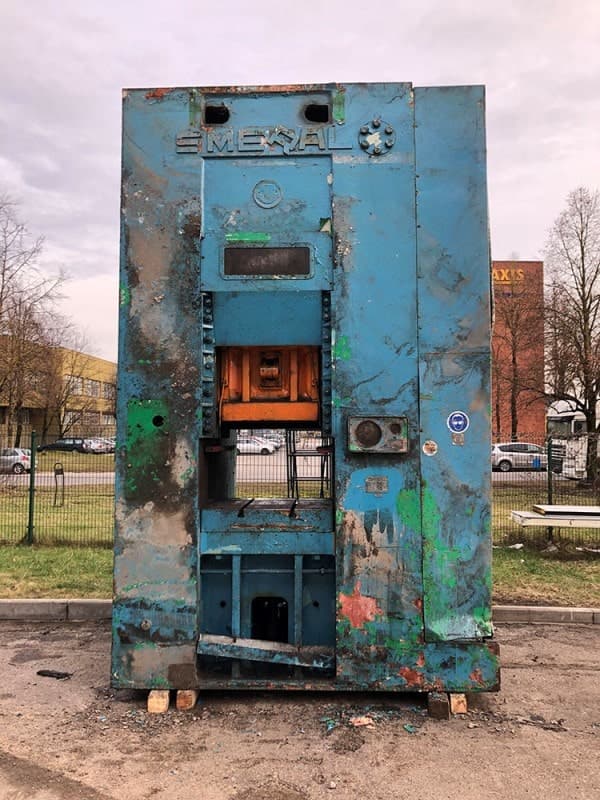
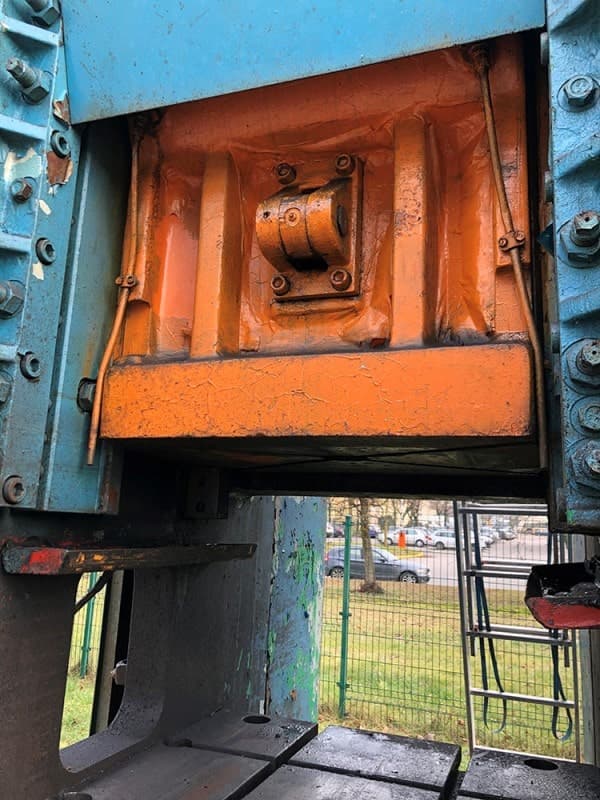
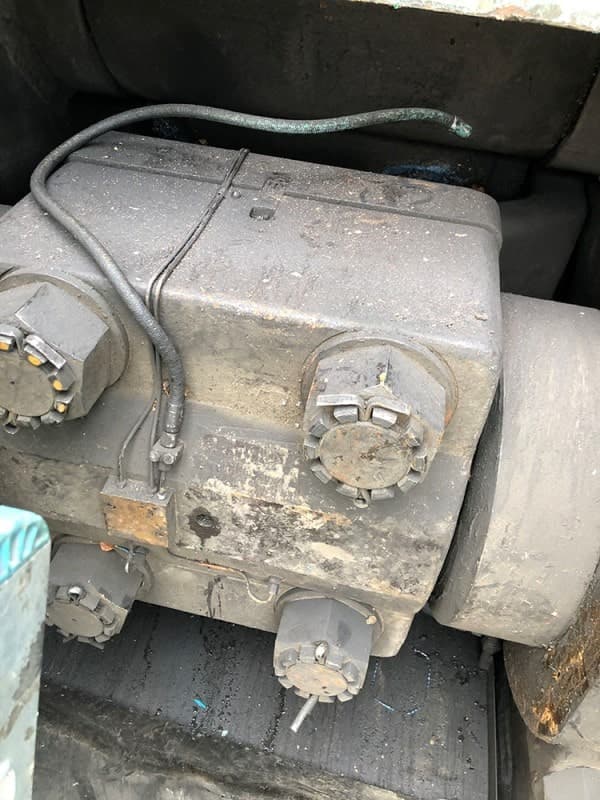
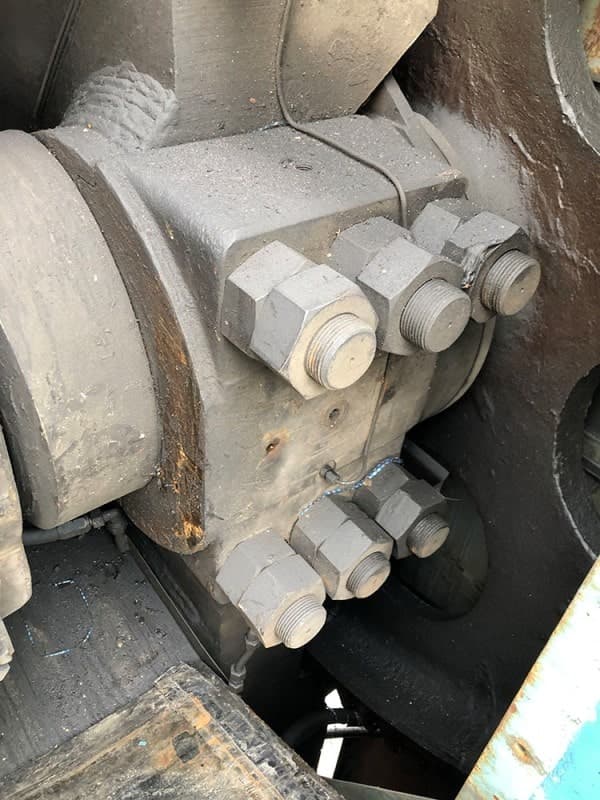
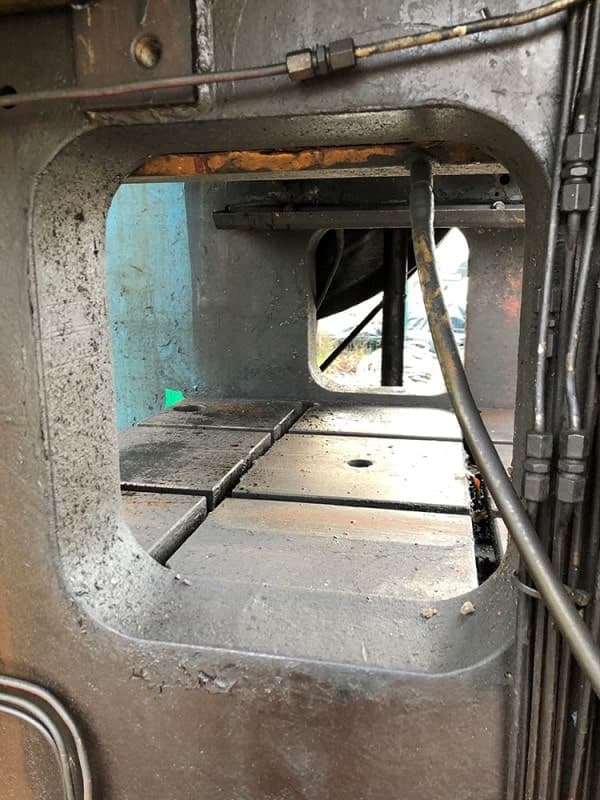
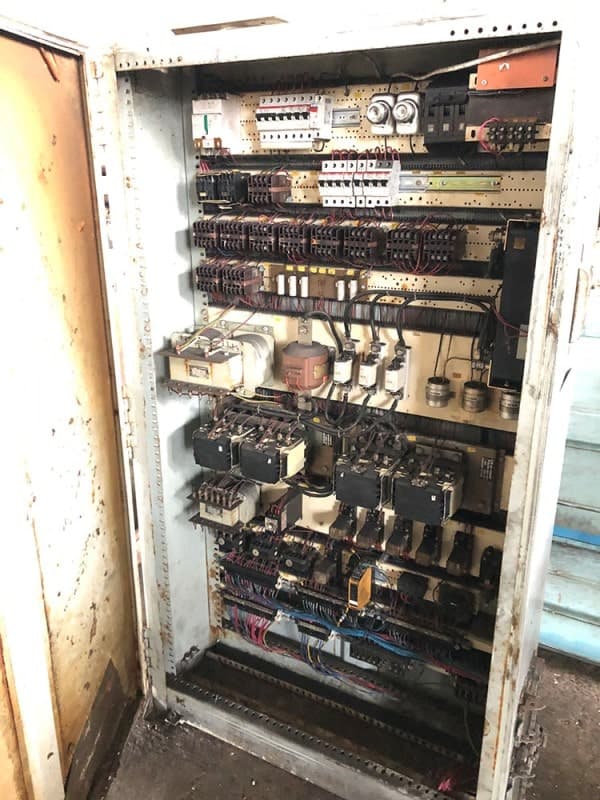
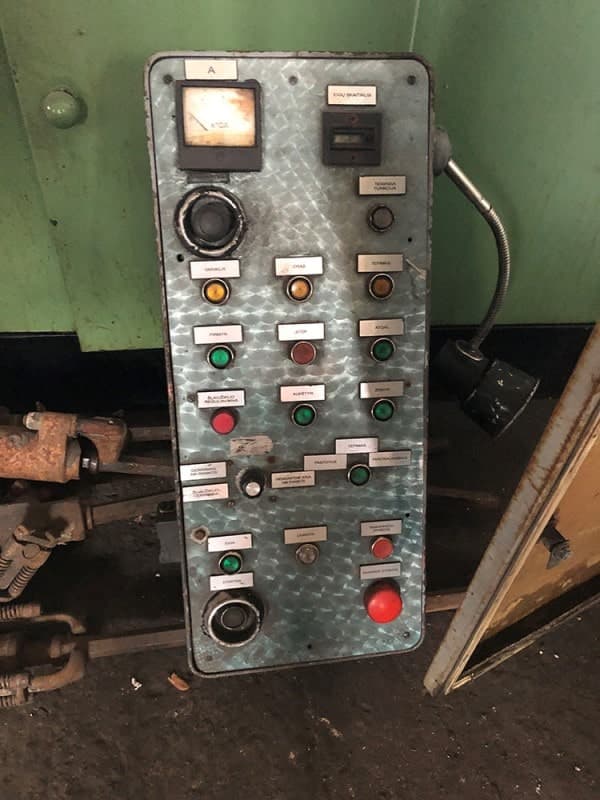
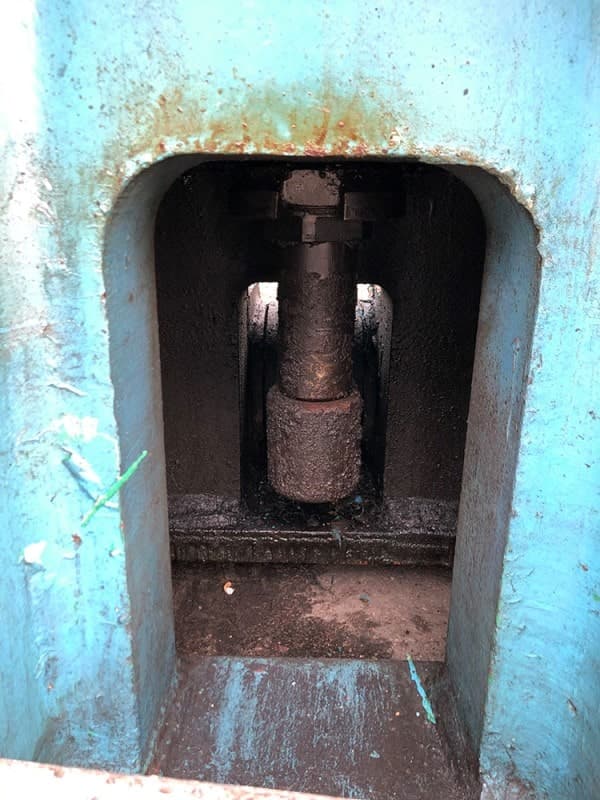
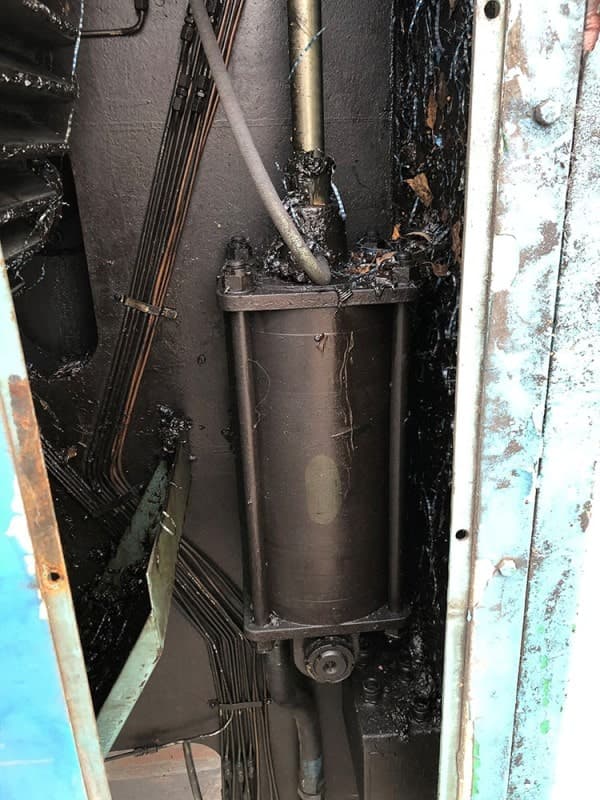
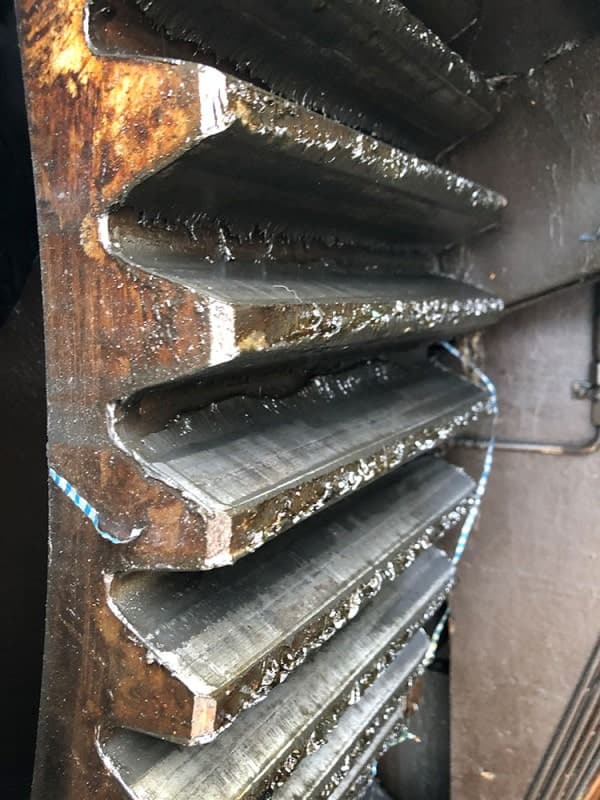
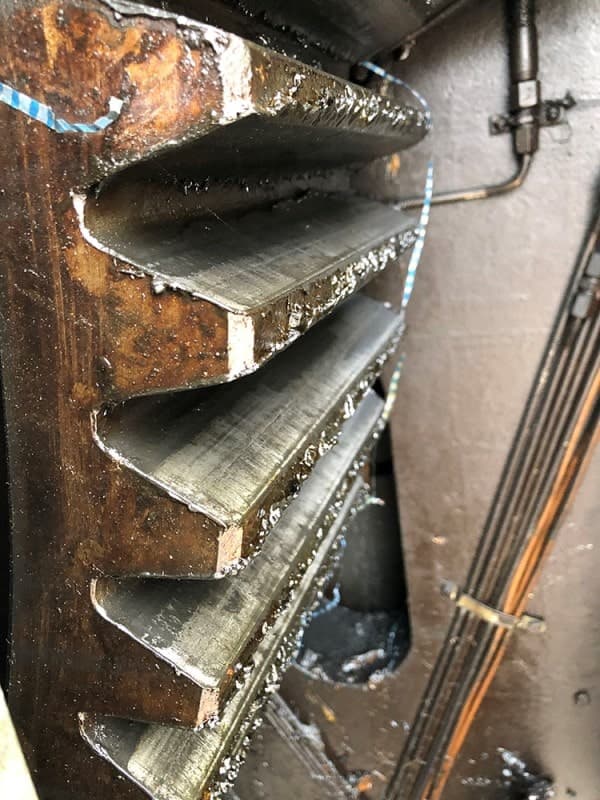
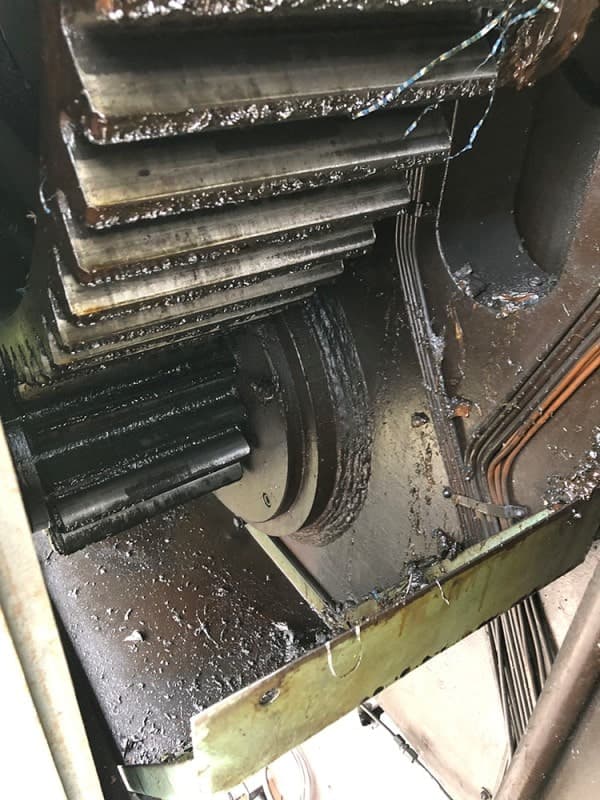
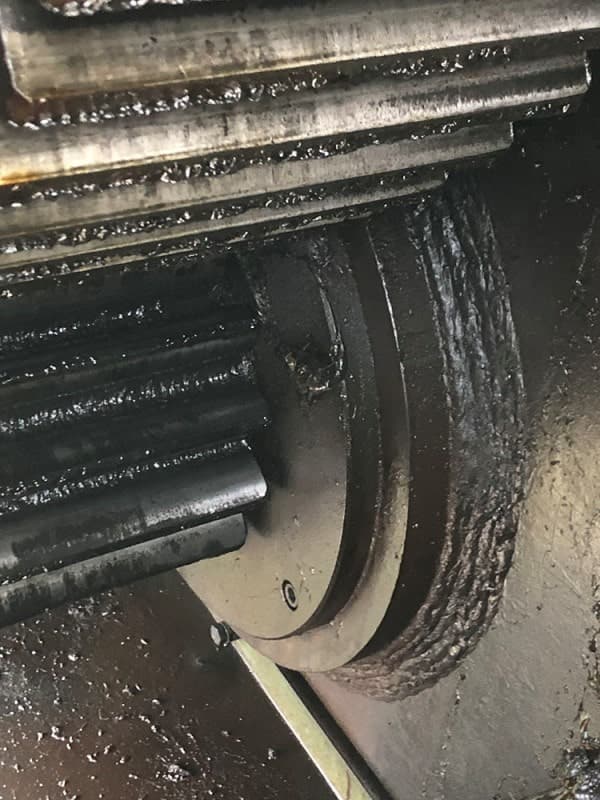
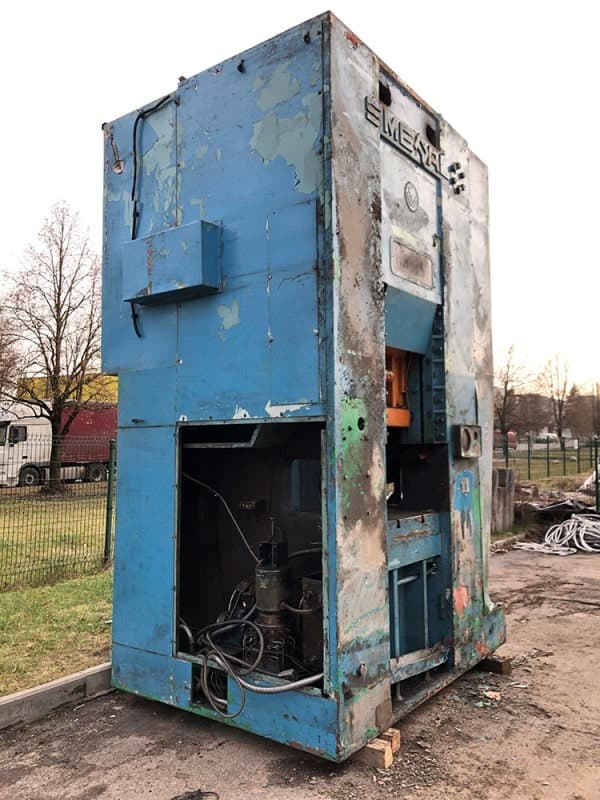
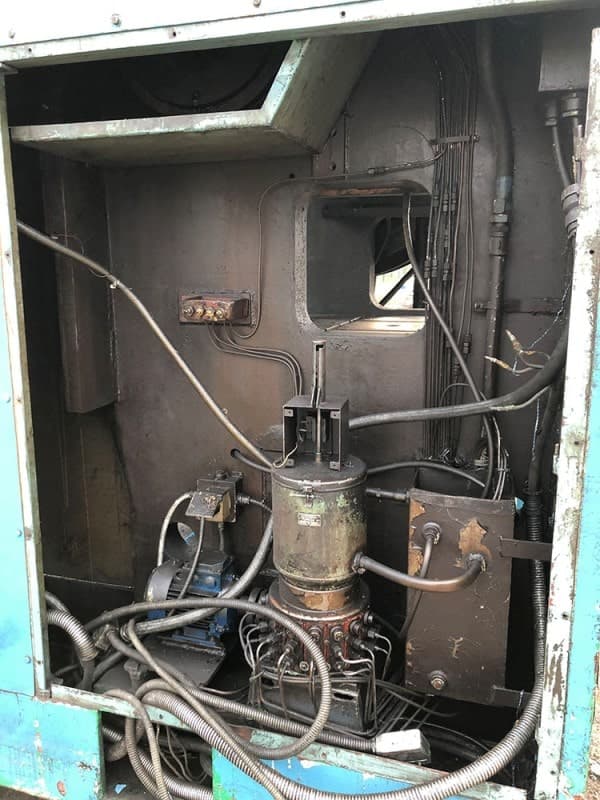
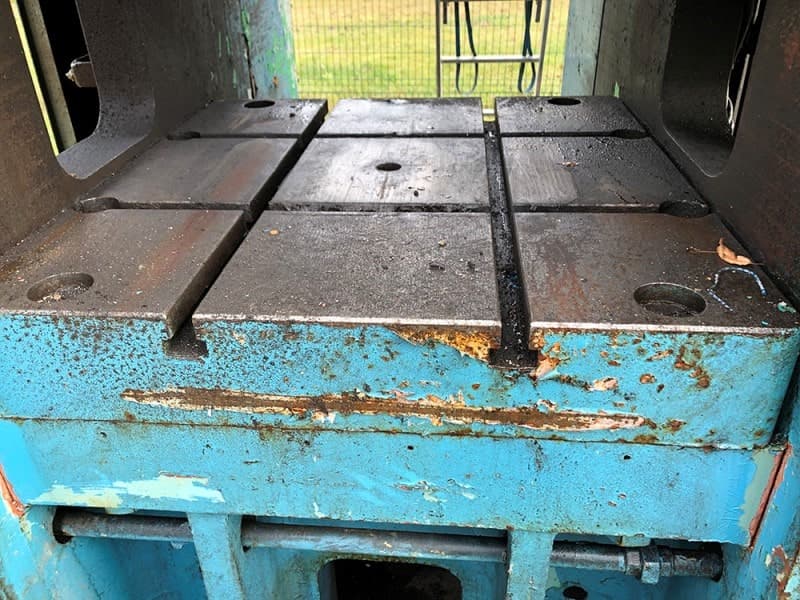
Smeral LLR 1000 presse à genouillère - description
Spécifications techniques Smeral LLR 1000 (ID:75432)
| Type | Knuckle joint press |
|---|---|
| Manufacturer | Smeral |
| Model | LLR 1000 |
| YOM | 1986 |
| Made in | Czech Republic |
| Rated forming force | 1000 tons |
| Effective stroke at nominal force | 3 mm |
| Ram stroke | 140 mm |
| Ram adjustment | 15 mm |
| Shut height | 630 mm |
| Width between uprights under guide ways | 900 mm |
| Table working area | 900×1000 mm |
| Ram working area | 710×650 mm |
| Number of ram strokes during continuos run | 36/1 min |
| Number of useful strokes | 20/1 min |
| Upper ejector-ejecting force | 100 kN |
| Upper ejector-stroke | 30 mm |
| Lower ejector-ejecting force | 200 kN |
| Lower ejector-stroke | 60 mm |
| Electric motor output | 37 kW |
| Width | 2840 mm |
| Length | 2380 mm |
| Height | 4114 mm |
| Height above floor | 3815 mm |
| Press weight | 37 tons |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Presse à genouillère Smeral - procédés et opérations technologiques
| Frappe | Sous une pression énorme, la matrice est enfoncée dans la pièce, forçant le métal à se répartir dans les plus petits renfoncements de l'outil. En conséquence, des reliefs nets, des inscriptions ou des motifs se forment à la surface avec une grande précision. Le métal remplit tous les détails de la matrice, reproduisant entièrement sa géométrie. Utilisé dans la production de pièces de monnaie, de médailles et de pièces de précision où la netteté du relief et la précision dimensionnelle sont essentielles. |
|---|---|
| Calibrage | Opération de finition qui amène la pièce forgée à des dimensions précises. La pièce est placée dans une matrice de calibrage, où sous pression sa surface est égalisée et la géométrie est ramenée aux tolérances spécifiées. Ce processus élimine les légères distorsions de forme restant après les opérations précédentes. En conséquence, la pièce obtient des dimensions stables et une surface lisse sans usinage supplémentaire. |
| Estampage de tôles | L'estampage de tôle est une classe d'opérations de formage de pièces à partir de matériau en tôle à l'aide de matrices. La pièce est déformée dans l'outil sans changement significatif d'épaisseur, acquérant la forme spécifiée. Ce groupe comprend le découpage, le poinçonnage, le pliage, l'emboutissage et d'autres procédés réalisés sur des presses. L'estampage de tôle est la base de la production de masse de panneaux de carrosserie, de carters et d'autres pièces en métal mince. |
| Poinçonnage | Le poinçonnage de trous dans la tôle est réalisé dans une matrice : un outil à arêtes vives traverse la pièce, séparant le matériau selon un contour fermé. Le procédé est rapide et précis, ne laissant pas de bavures lorsqu'il est correctement réglé. Utilisé pour produire des trous, des fentes et des découpes dans les pièces en tôle. |
| Découpage | Le découpage d'une pièce dans une tôle selon un contour fermé est réalisé sur une presse à l'aide d'une matrice de découpage. L'outil traverse le matériau, séparant la pièce finie de la tôle. La précision du contour et la propreté du bord déterminent la qualité du produit final. |
| Pliage | Le pliage donne à un flan de tôle un angle ou une courbure. Le métal est plié dans la matrice sous la force de la presse : les couches extérieures s'étirent, les couches intérieures se compriment et la partie médiane conserve sa longueur d'origine. L'opération permet de produire des pièces de géométrie spécifiée sans modifier l'épaisseur du matériau. |
| Coupage | Séparation du matériau en parties à l'aide d'un outil de coupe. Selon la tâche, la coupe est effectuée sur des presses, des cisailles ou des machines spéciales, séparant la pièce d'une tôle, d'une bande ou d'une barre. L'opération fournit des ébauches de la taille requise pour le formage ultérieur. |