
Machine de forgeage radial GFM SX-13 - 130 mm
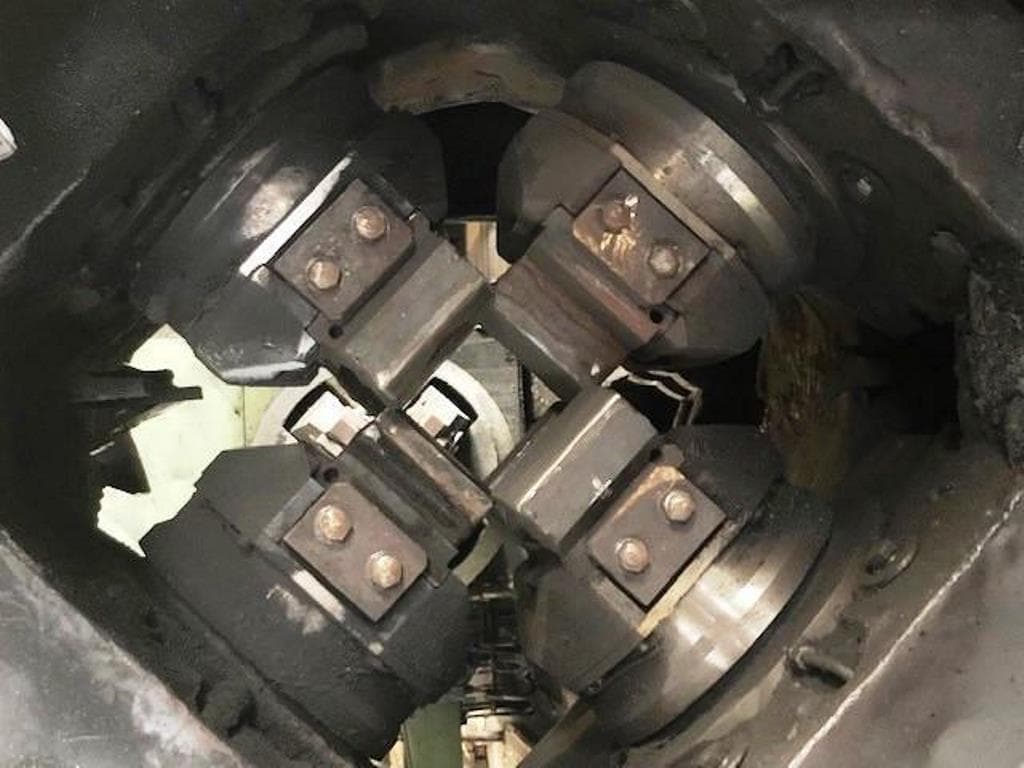
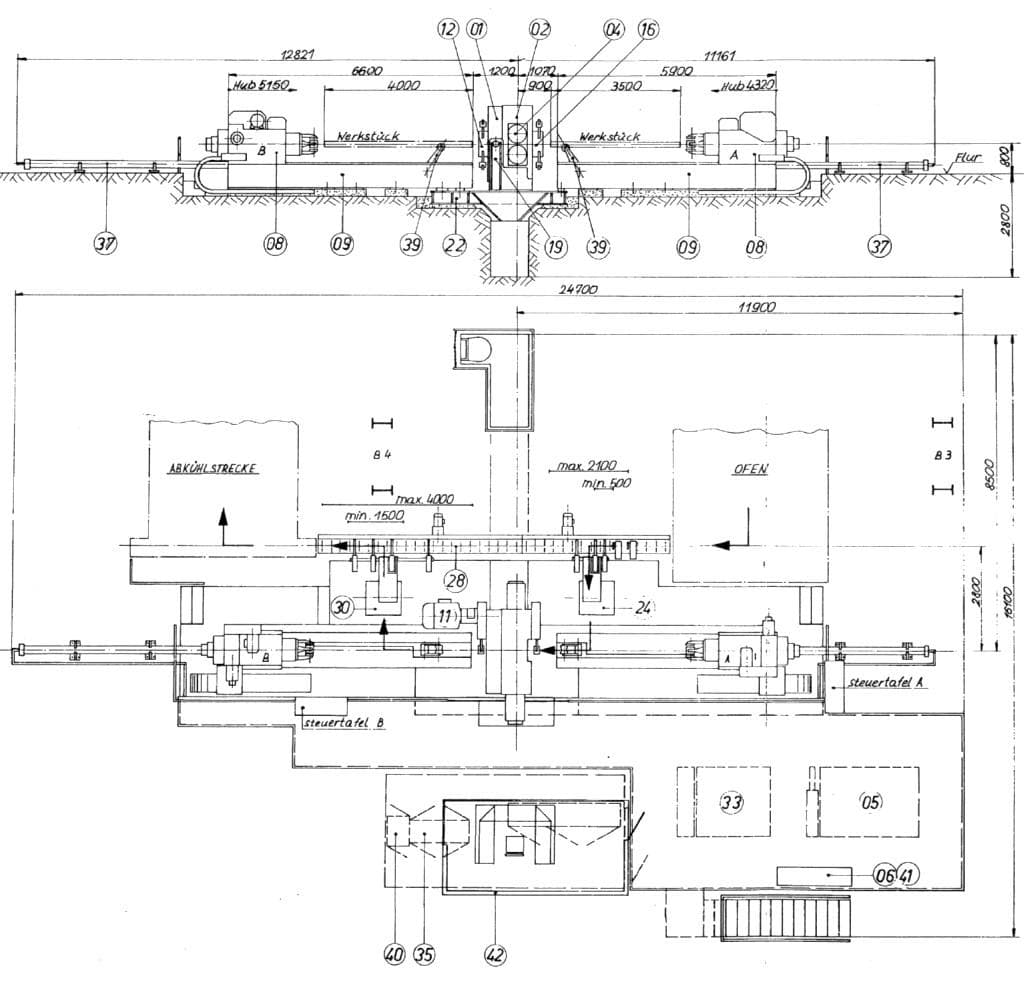
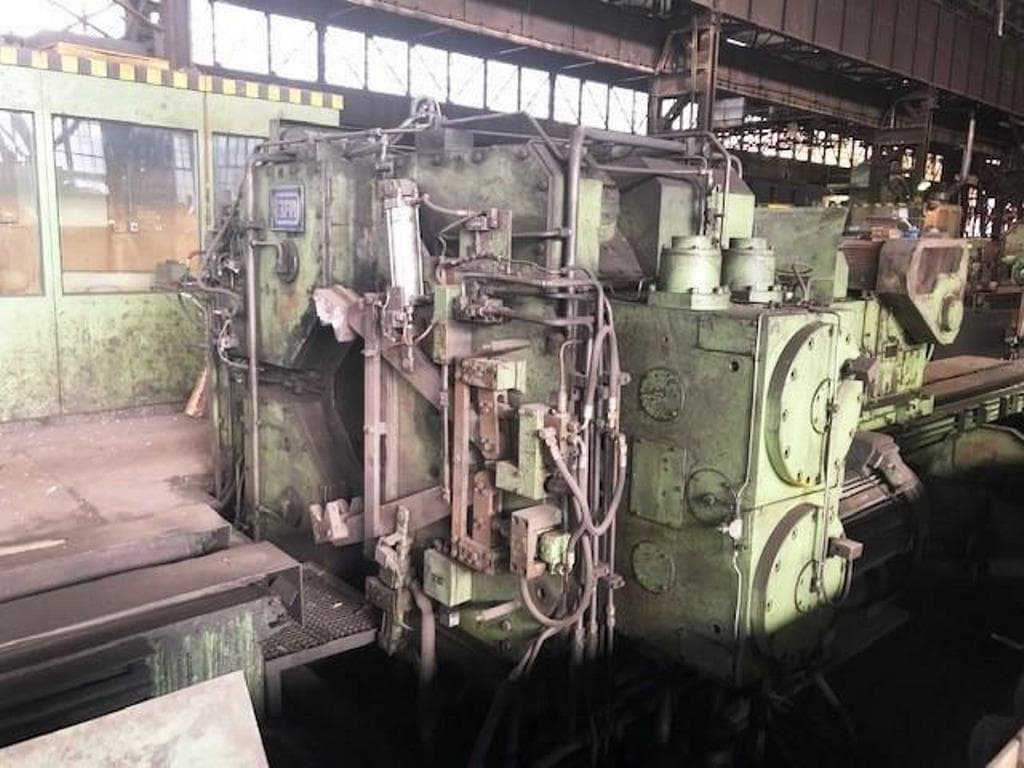
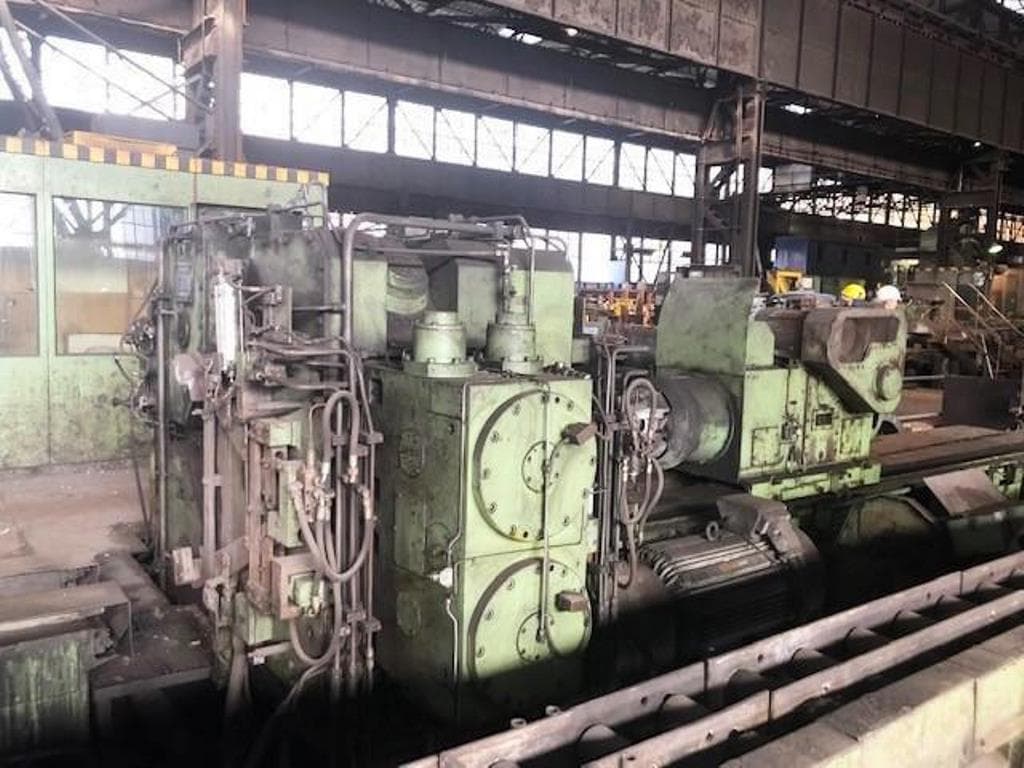
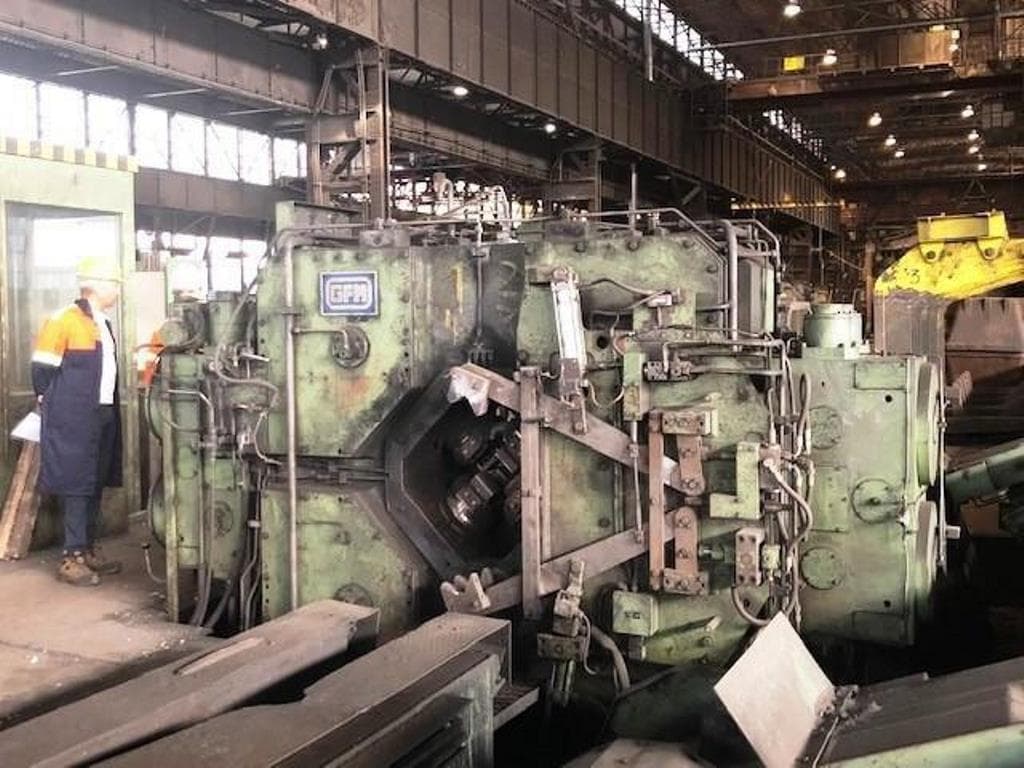
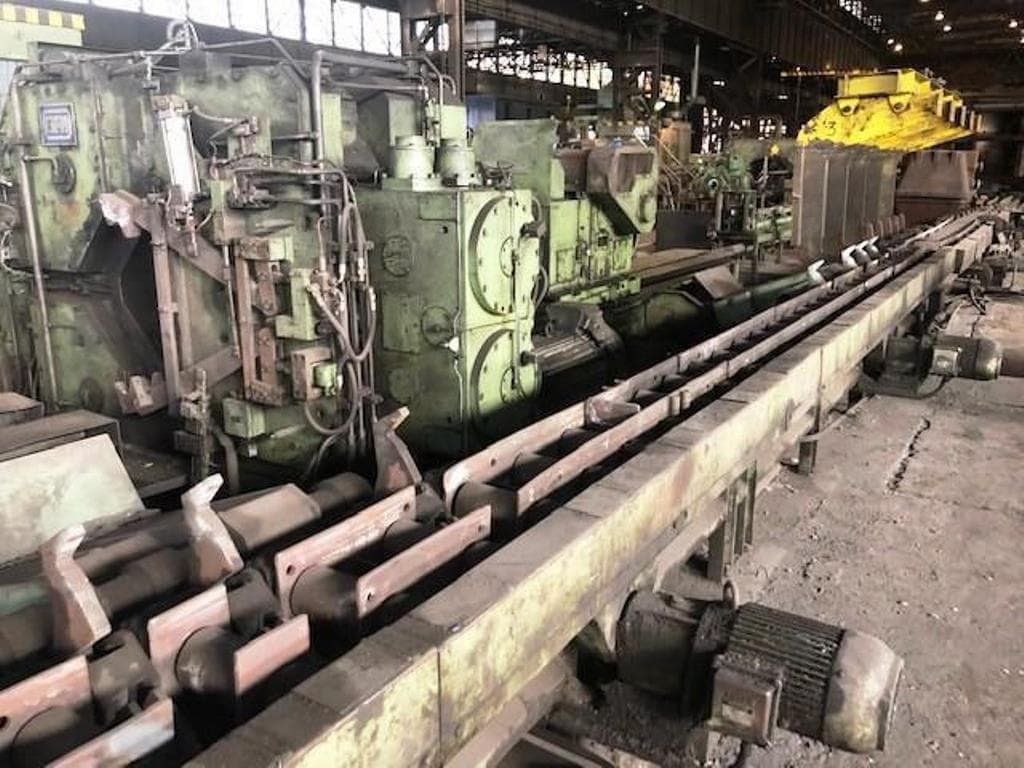
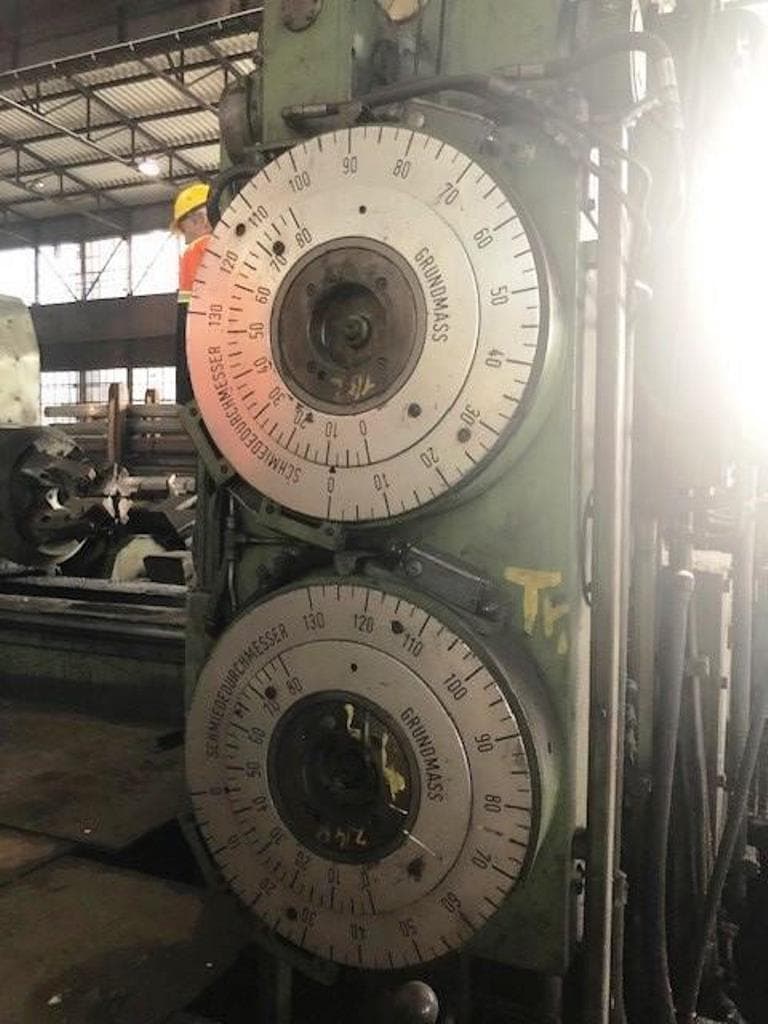
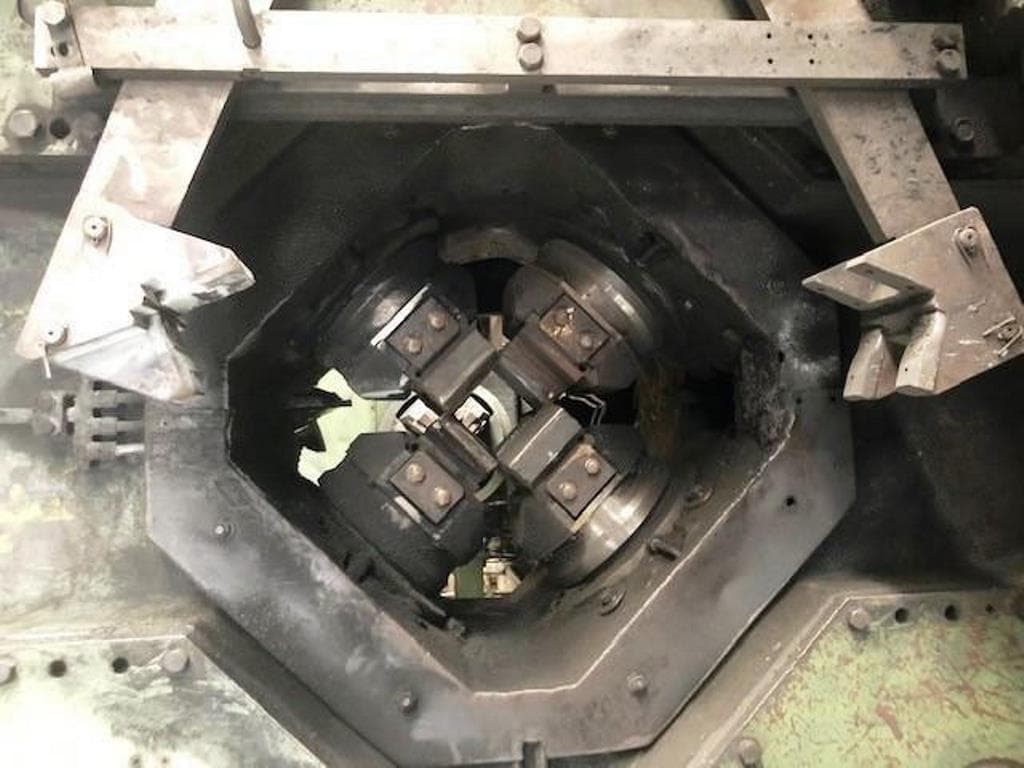
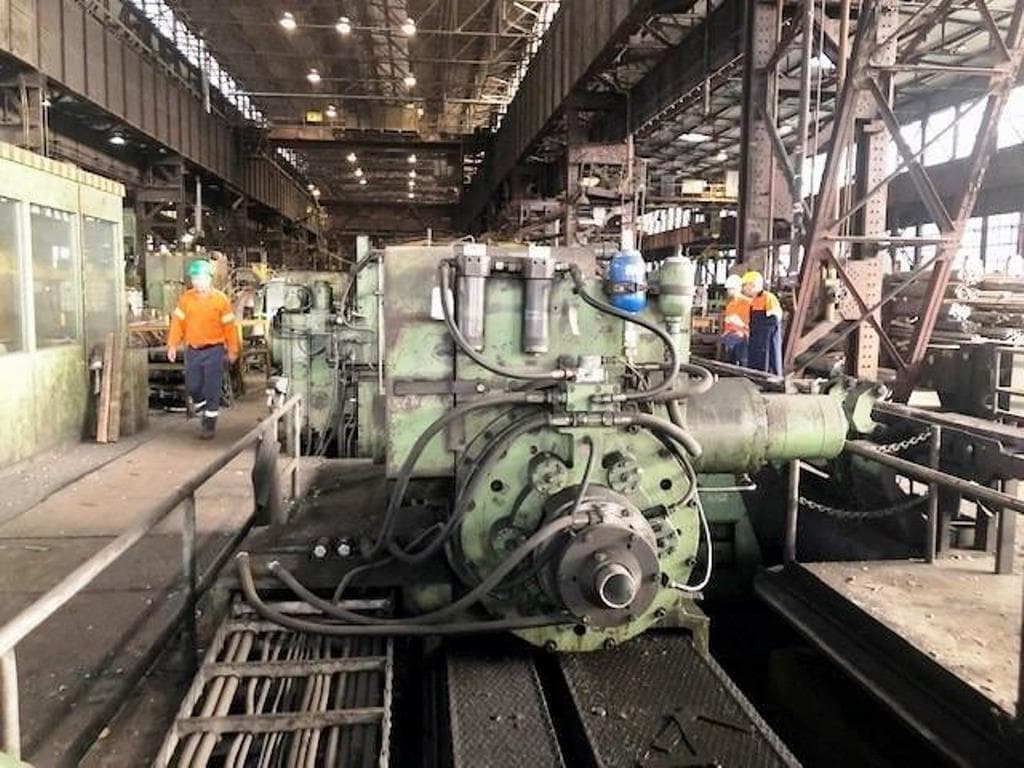
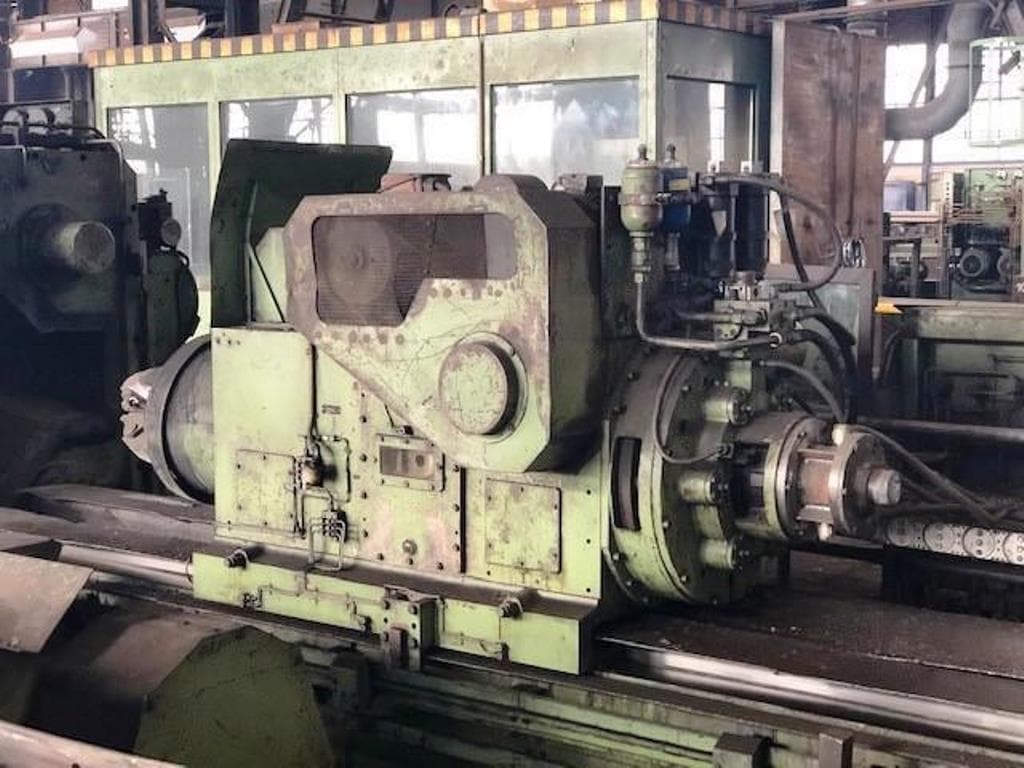
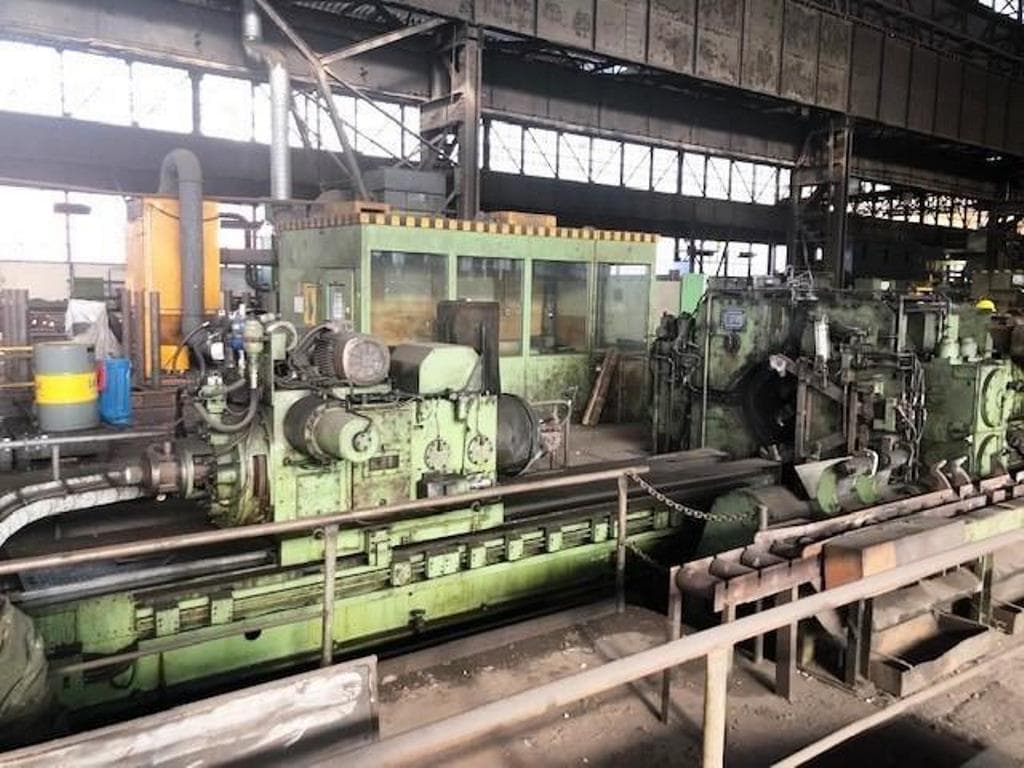
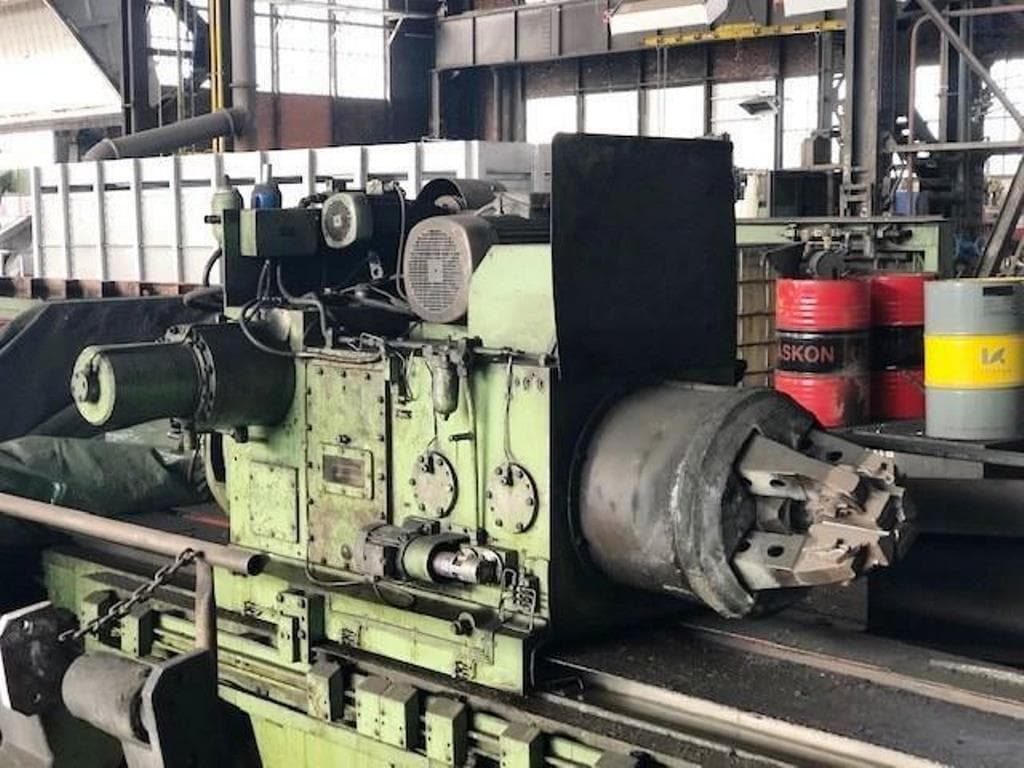
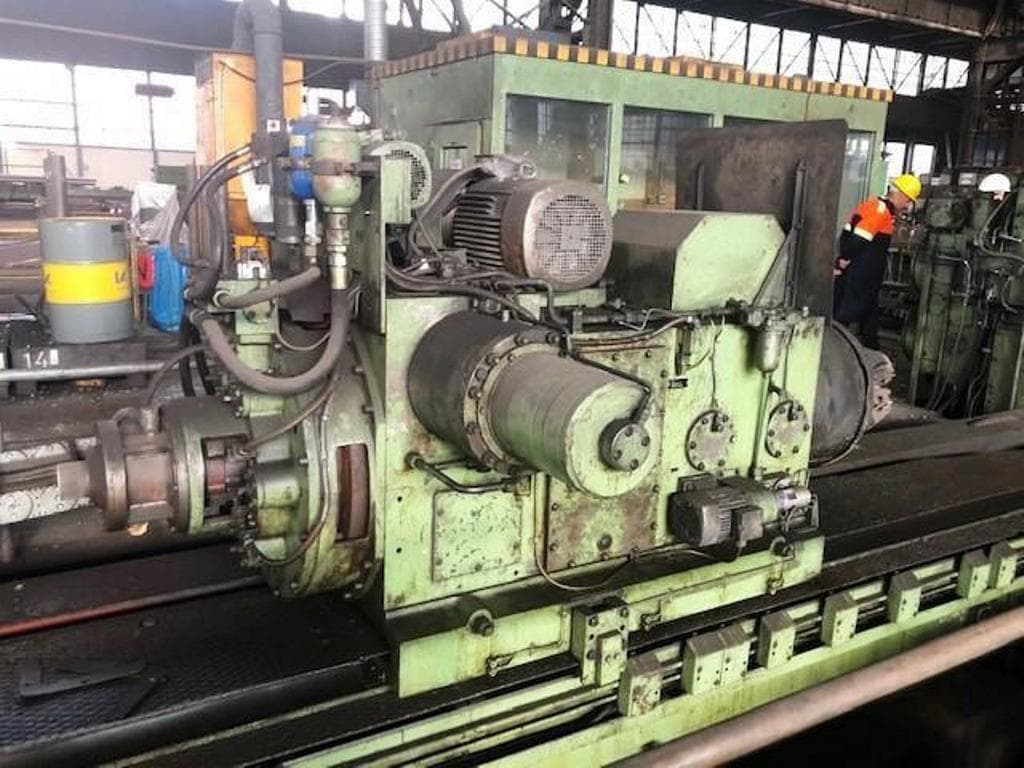
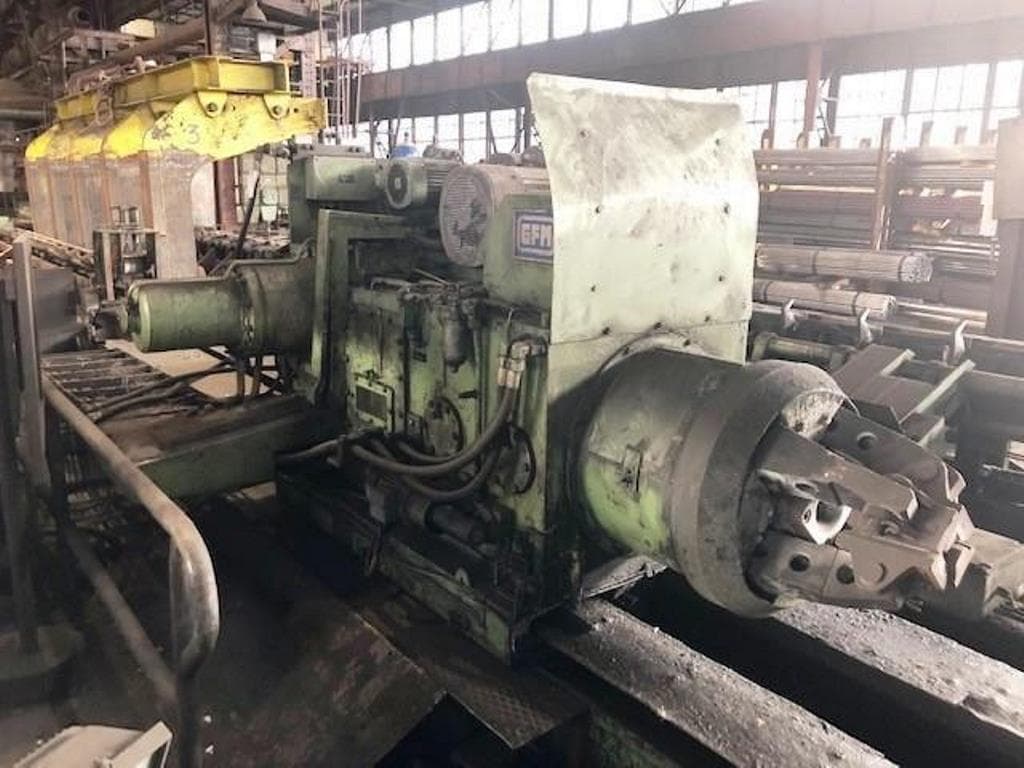
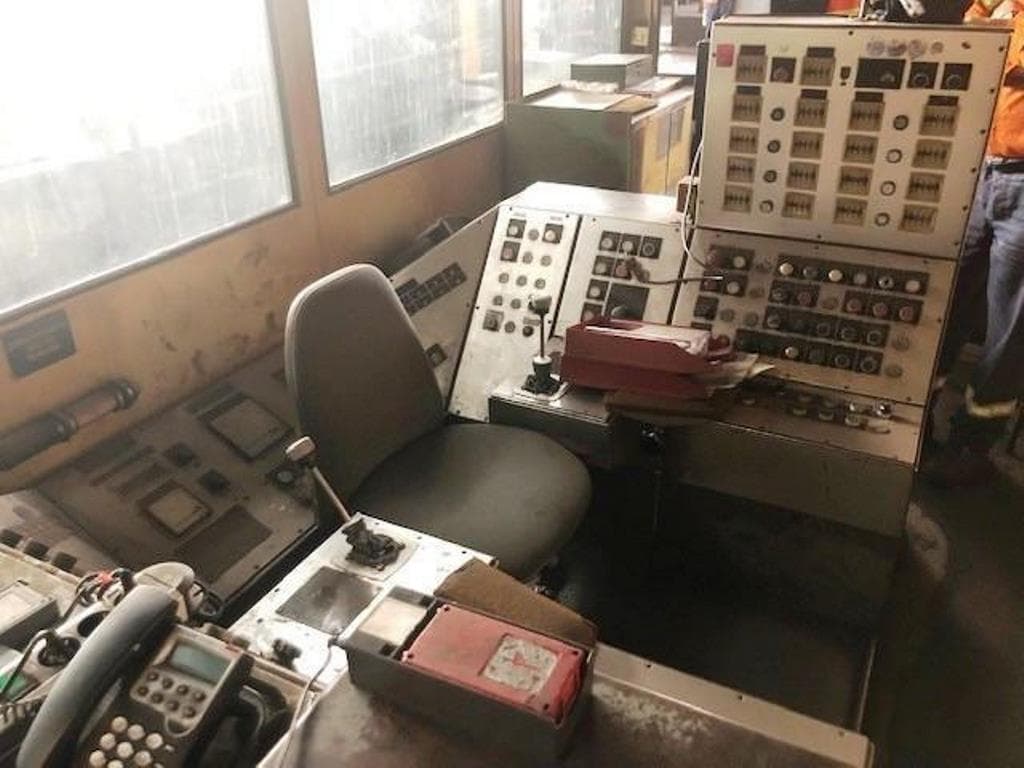
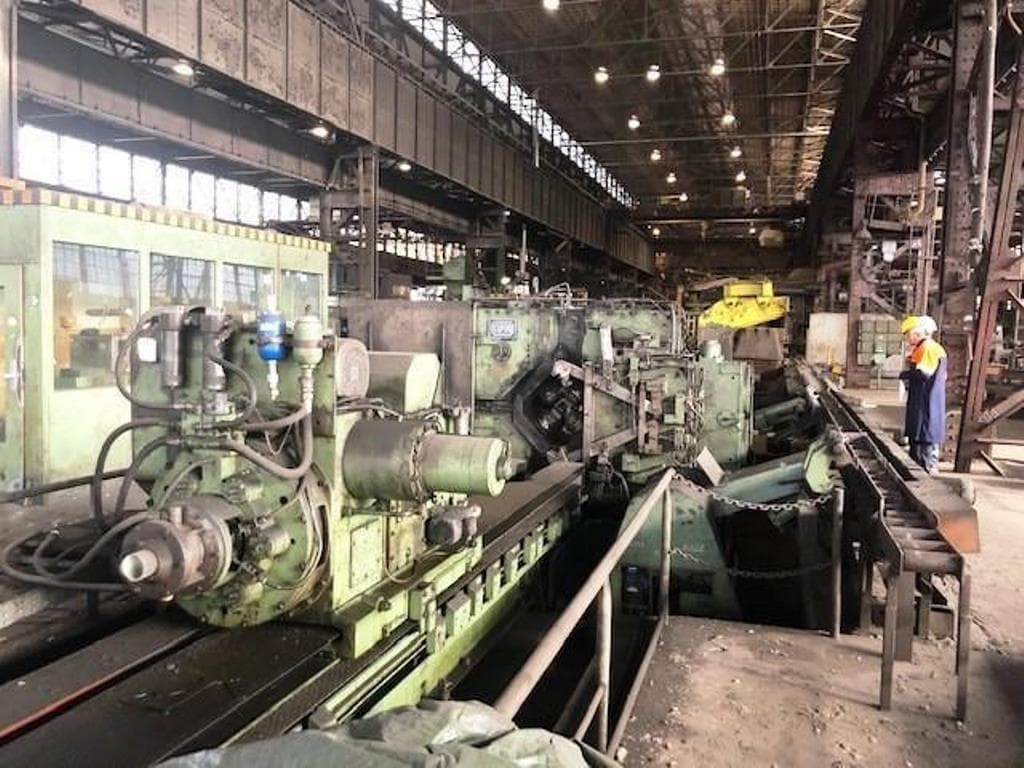
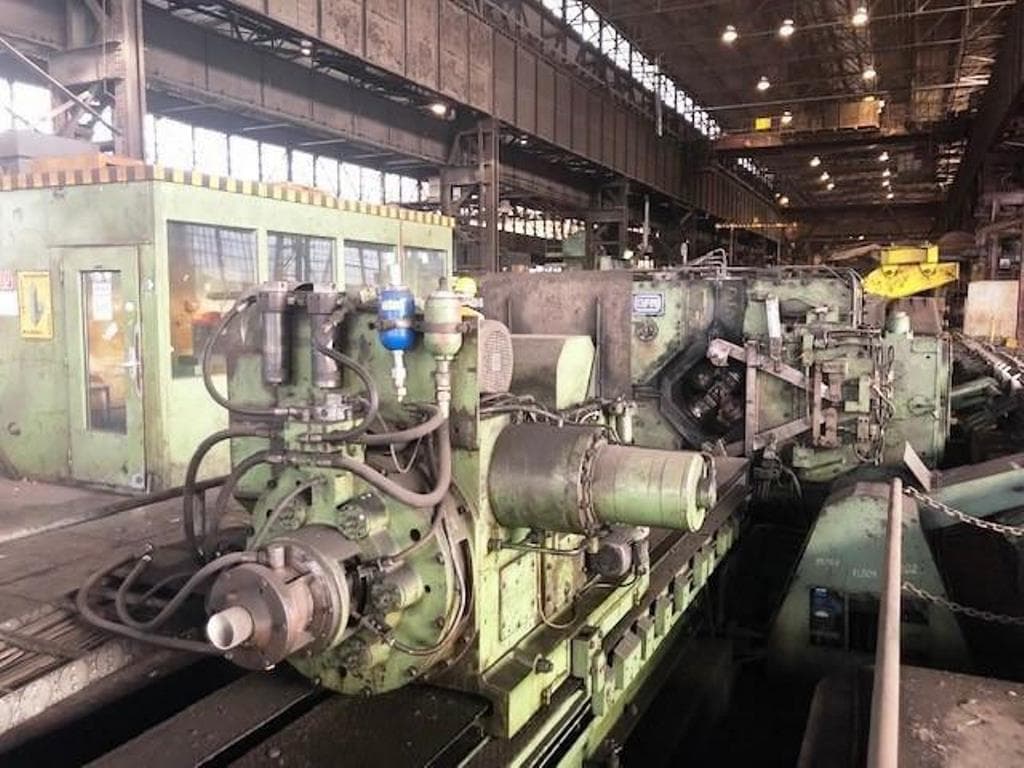
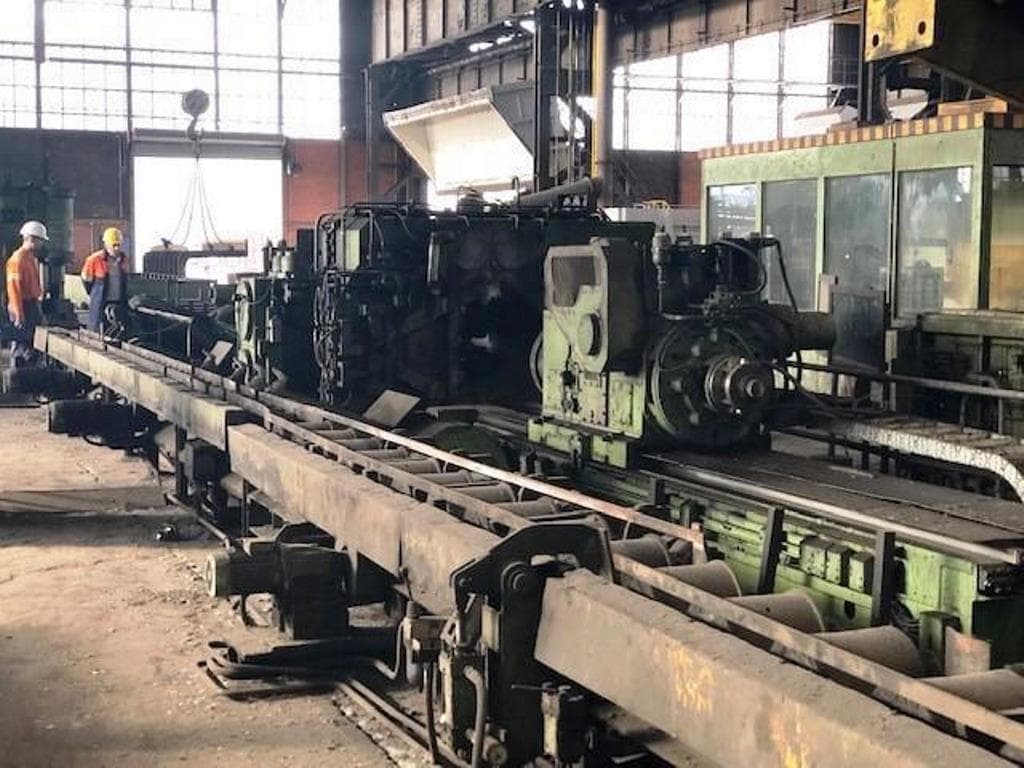
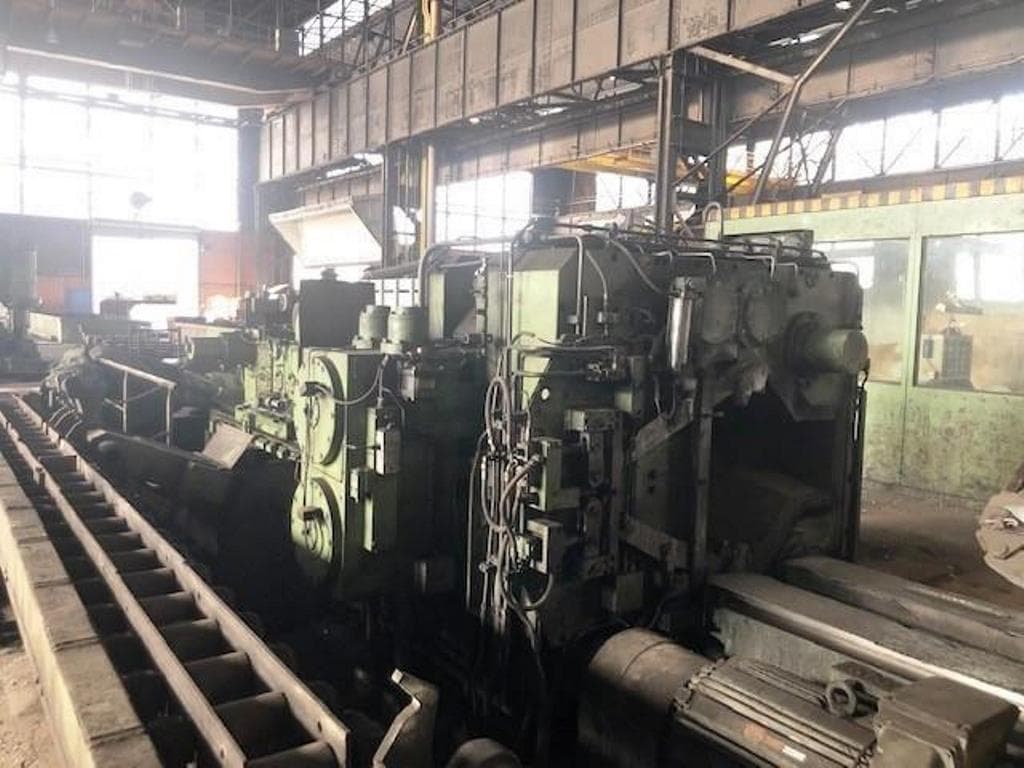
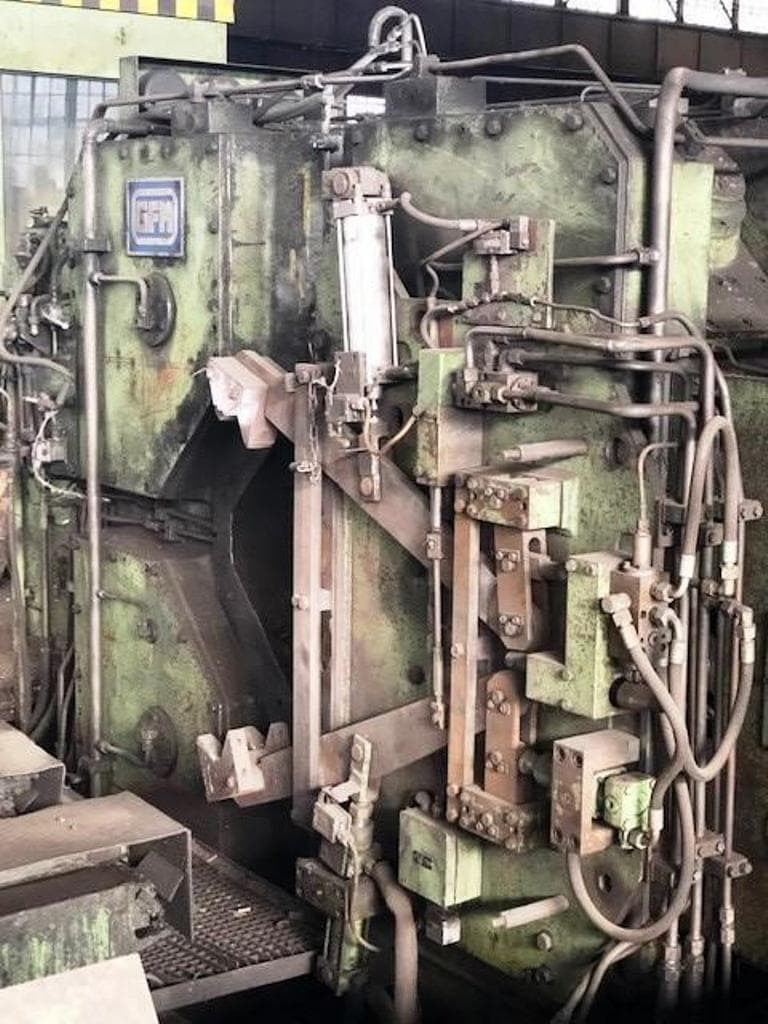
GFM SX-13 machine de forgeage radial - description
Spécifications techniques GFM SX-13 (ID:75639)
| Type | Radial forging machine |
|---|---|
| Manufacturer | GFM |
| Model | SX-13 |
| No. of hammers | 4 |
| Force per hammer | 160 ton |
| Number of strokes per minute | ap. 620 |
| Length of the hammer | 270 mm |
| Max. hammer adjustment | 80 mm |
| Max. starting size round | 130 mm |
| Max. starting size square | 115 mm |
| Min. finish size round | 26 mm |
| Min. finish size square | 24 mm |
| Max. thickness/width ratio | 1/5.5 |
| Max. product width | 110 mm |
| Mex. piece length | 4.000 mm |
| Max. diam. in the Manipulator | 130 mm |
| Manipulator torque force | 3 kN |
| Spindle ID | 100 mm |
| Max. reduction in one pass | 25 mm |
| Cold water consumption | 25 m 3 / hour at 30°C |
| Cold water consumption | 15 m 3 / hour at 20°C |
| Compressed air pressure | 4.5 bar |
| Bar Loader | |
| Max. load capacity | 300 kg |
| Max. work piece length | 2100 mm |
| Min. work piece length | 482 mm |
| Bar Unloader | max. load capacity |
| Max. work piece length | 4.000 mm |
| Min. work piece length | 500 mm |
| Manipulator high travel speed | 500 mm/sec |
| Manipulator feeding speed | 15 — 200 mm/sec |
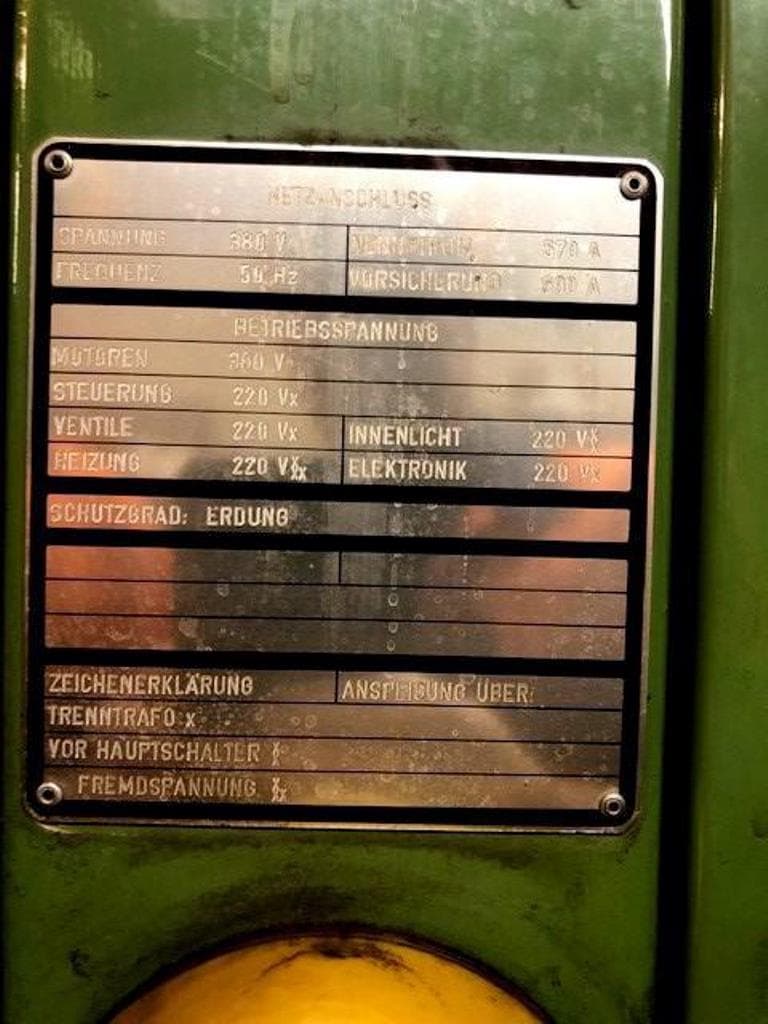
| Power supply | 380 V / 50 Hz |
| Total installed power | 280 kW / 540 A |
| Operating voltage | 380 V / 50 Hz |
| Control voltage | 220 V / 50 Hz |
| Lights voltage | 220 V /50 Hz |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Machine de forgeage radial GFM - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Open-die forging | Le métal est déformé entre des outils plats ou profilés sans restriction latérale, permettant un écoulement libre dans toutes les directions. La pièce est progressivement formée par des coups répétés ou des courses de presse, l'opérateur contrôlant sa position entre chaque étape. Cette méthode est utilisée pour produire de grandes pièces forgées telles que des arbres, des disques et des bagues, où une structure interne affinée est essentielle. |
| Préformage | Le préformage prépare la pièce à l'opération principale d'estampage en lui donnant une forme approximative de la future pièce. Le métal est réparti dans la matrice pour faciliter le remplissage final et réduire l'usure de l'outil. Cette étape intermédiaire améliore la précision et la qualité du produit fini. |
| Radial forging | Plusieurs matrices disposées radialement autour de la pièce délivrent des coups rapides de tous les côtés simultanément. Le métal est comprimé uniformément tandis que la pièce est lentement avancée. Le résultat est un profil précis avec une structure améliorée sur toute la longueur. Cette approche est indispensable dans la production d'arbres, de tiges et de tubes en aciers alliés. |