
Laminage de bagues Kaltek 1200/6000 - 6000 mm
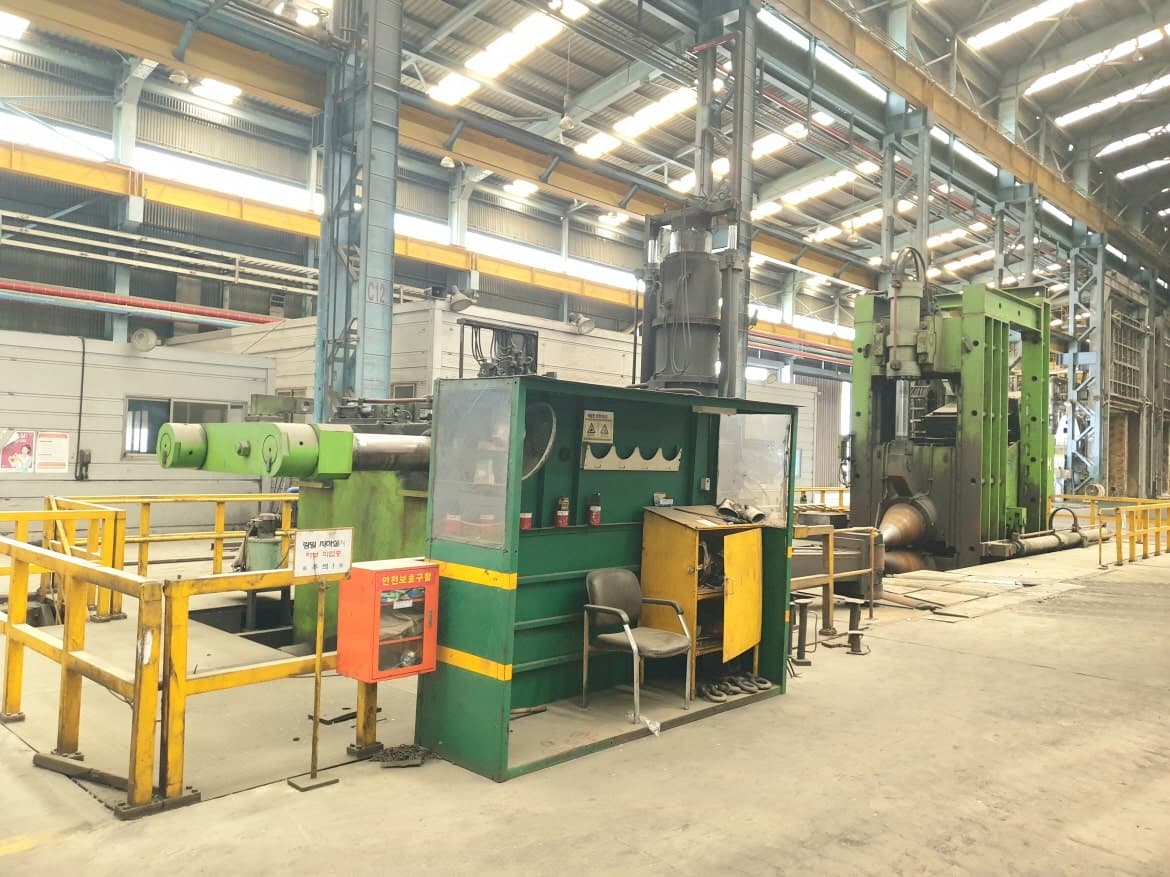


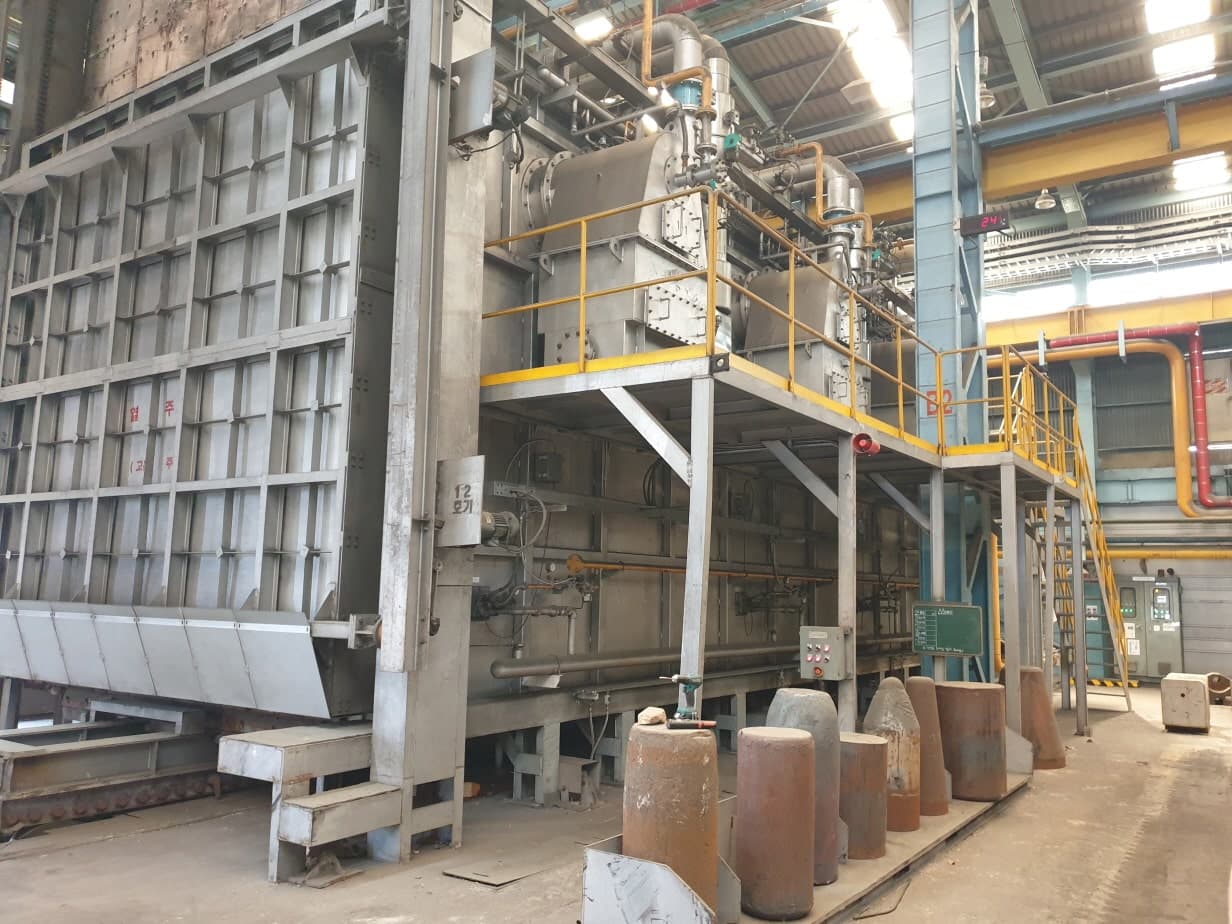


Spécifications techniques Kaltek 1200/6000 (ID:76037)
| Type | Ring rolling |
|---|---|
| Manufacturer | Kaltek |
| Model | 1200/6000 |
| Forging line | |
| Ring rolling machine | Kaltek 6000 |
| Open die forging press + Furnace | HBE 3000 |
| Forklift | TCM 18 ton |
| Manipulator | TCM 18 ton |
| Ring rolling line Kaltek 6000 | |
| Outside diameter of finished ring | 1200 — 6000 mm |
| Height of finished ring | 80 — 1000 mm |
| Inside diameter of ring blank for mandrel diameter 300 mm min. | 320 mm |
| Height of ring blank max. | 1050 mm |
| Ring weight max. approx. | 12000 kg |
| Open die forging press HBE 3000 | |
| Upsetting force | 3000 ton |
| Nominal force | 2500 ton |
| Maximum press stroke | 2000 mm |
| Press daylight | 3800 mm |
| Distance between columns | 1000 x 2500 mm |
| Number of pull back cylinders | 2 |
| Die table area (W x L x Stroke) | 2000 x 4000 x ± 2000 mm |
| Main cylinder ram diameter | 1050 mm |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Laminage de bagues Kaltek - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Préformage | Le préformage prépare la pièce à l'opération principale d'estampage en lui donnant une forme approximative de la future pièce. Le métal est réparti dans la matrice pour faciliter le remplissage final et réduire l'usure de l'outil. Cette étape intermédiaire améliore la précision et la qualité du produit fini. |
| Ring rolling | Le laminage de bagues transforme une simple ébauche percée en une bague sans soudure de grand diamètre. Le métal est laminé entre des rouleaux rotatifs, augmentant progressivement le diamètre et réduisant l'épaisseur de paroi. Les fibres du matériau s'alignent circonférentiellement, donnant à la bague une résistance exceptionnelle. Cette méthode est utilisée pour produire des bagues de roulements, des brides et des viroles. |