
Presse à vis Kalinin F1730 - 100 tonne
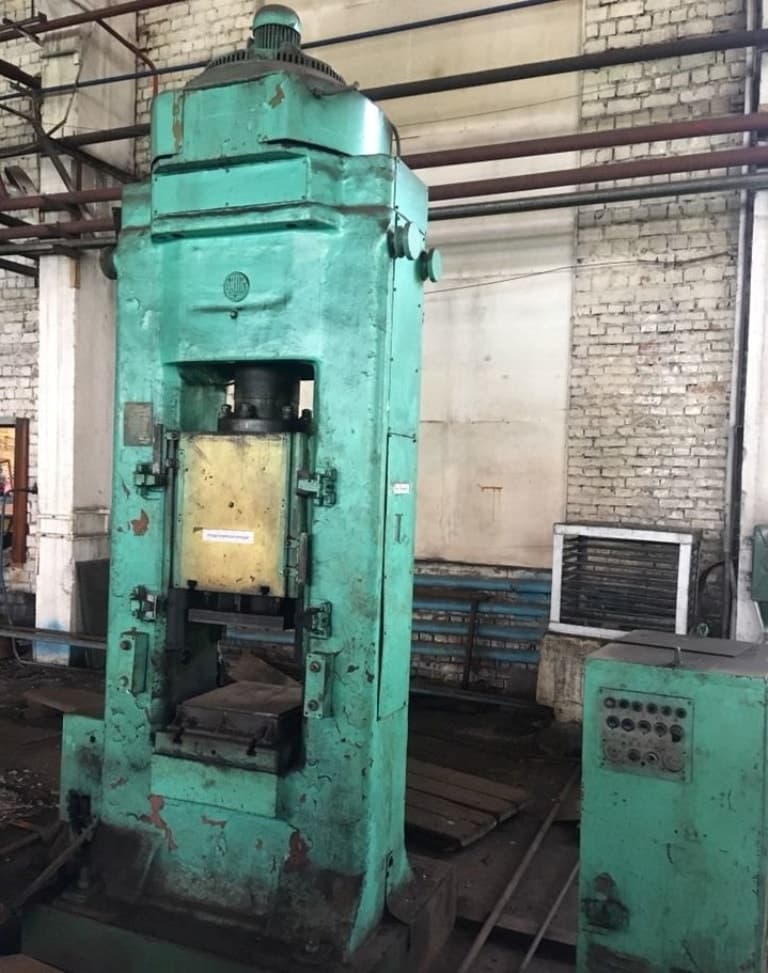

Kalinin F1730 presse à vis - description
Spécifications techniques Kalinin F1730 (ID:75767)
| Type | Screw press |
|---|---|
| Manufacturer | Kalinin |
| Model | F1730 |
| Nominal pressure force | 100 ton |
| Maximum permissible pressure force | 160 ton |
| Stroke | 60 mm |
| Shut height | 250 mm |
| Number of strokes per minute | 38 |
| Table size (W x L) | 510 x 560 mm |
| Dimensions (L x W x H) | 2210 x 1560 x 3375 mm |
| Weight | 6200 kg |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Presse à vis Kalinin - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Cold forging | Le forgeage à froid est un procédé de formage du métal sous pression à température ambiante. L'absence de chauffage assure une grande précision dimensionnelle et un bon état de surface. Grâce à l'écrouissage, les pièces finies acquièrent une résistance accrue. Le procédé est utilisé pour la fabrication de pièces de précision à tolérances serrées. |
| Forgeage à chaud | Le forgeage à chaud est un procédé de formage du métal sous pression à températures élevées. Le chauffage réduit la résistance à la déformation du matériau, lui permettant de s'écouler plus facilement dans la cavité de la matrice. Le procédé assure une productivité élevée et la possibilité de former des formes complexes. Utilisé pour la fabrication de pièces forgées en acier et en alliages en production en série et en grande série. |
| Forgeage en matrice fermée | La pièce est déformée à l'intérieur d'une cavité de matrice qui limite l'écoulement du métal, le forçant à remplir la forme exacte de l'outil. Sous haute pression, le matériau se répand dans chaque renfoncement et détail de la matrice, produisant une pièce de géométrie précise. Cette méthode assure une grande précision et une bonne répétabilité, ce qui en fait la norme pour la production en série et en grande série de pièces forgées complexes. |
| Préformage | Le préformage prépare la pièce à l'opération principale d'estampage en lui donnant une forme approximative de la future pièce. Le métal est réparti dans la matrice pour faciliter le remplissage final et réduire l'usure de l'outil. Cette étape intermédiaire améliore la précision et la qualité du produit fini. |
| Calibrage | Opération de finition qui amène la pièce forgée à des dimensions précises. La pièce est placée dans une matrice de calibrage, où sous pression sa surface est égalisée et la géométrie est ramenée aux tolérances spécifiées. Ce processus élimine les légères distorsions de forme restant après les opérations précédentes. En conséquence, la pièce obtient des dimensions stables et une surface lisse sans usinage supplémentaire. |