
Presse d'estampage Erfurt PKZZ IV 500.1 FS - 500 tonne
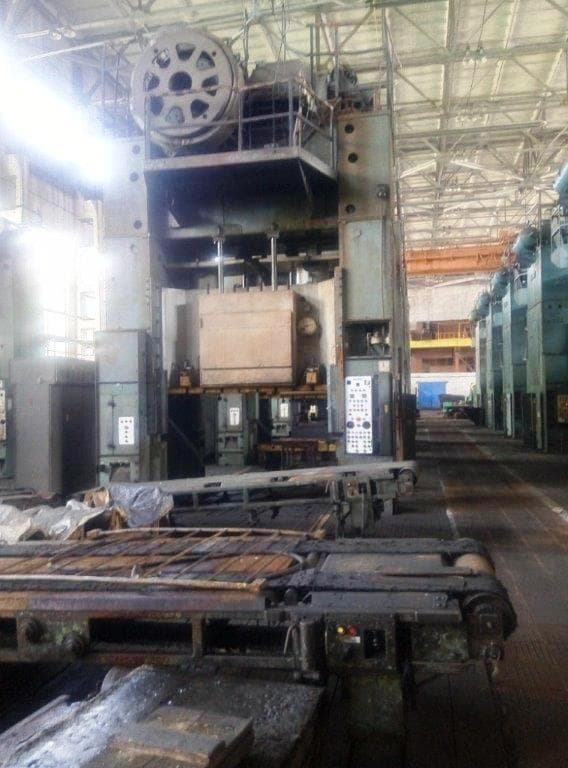
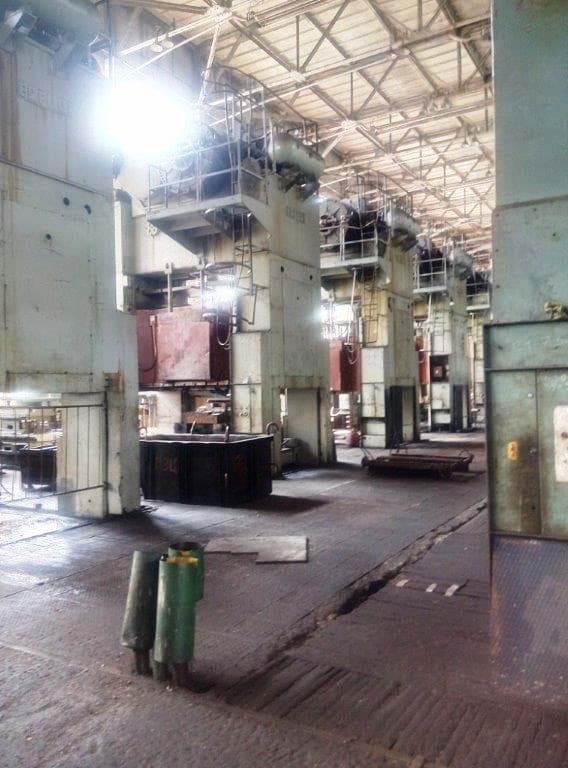
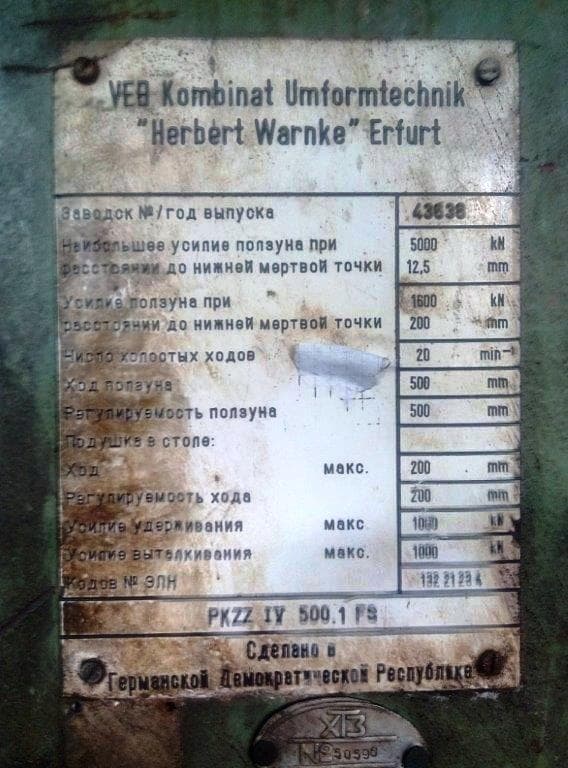
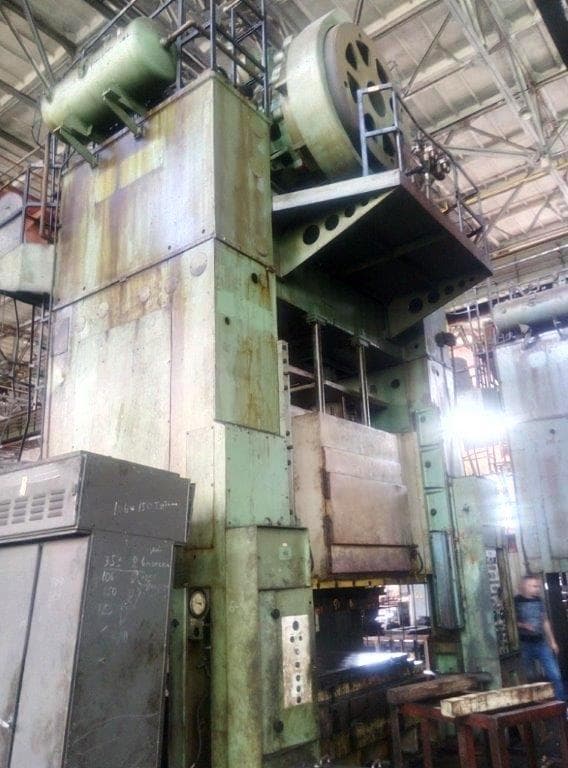
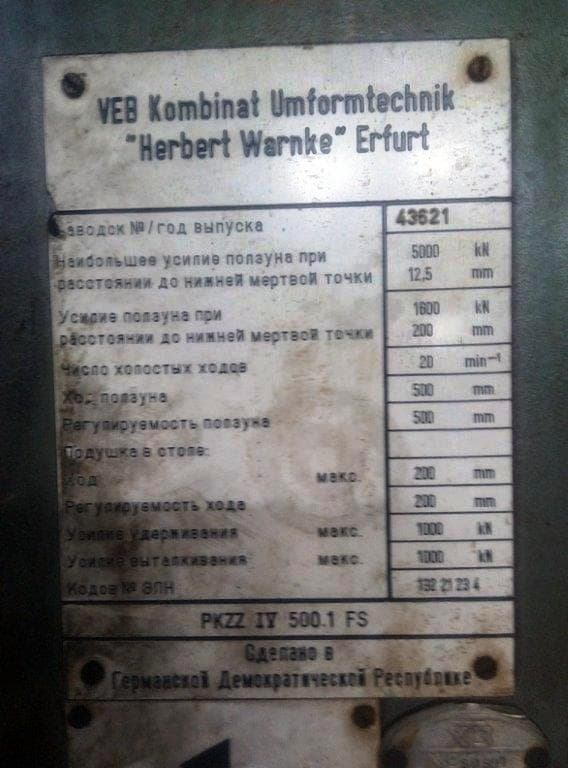
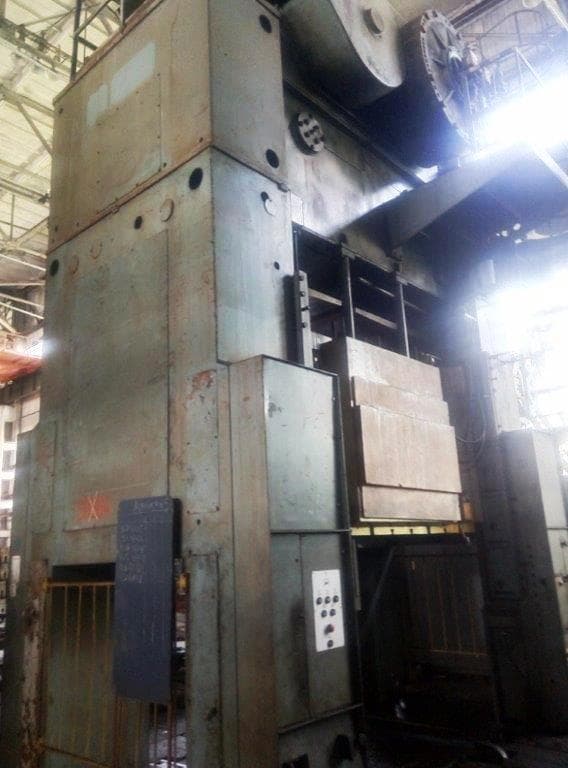
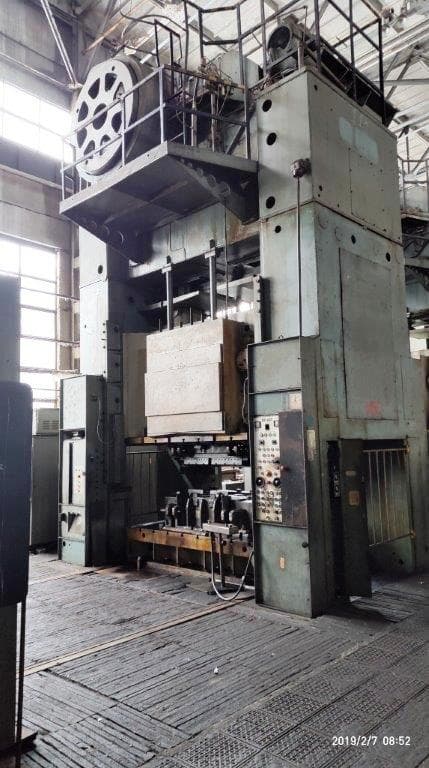
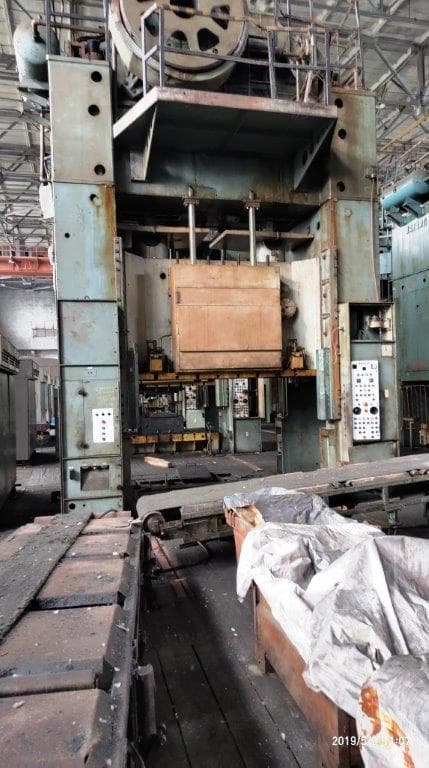
Erfurt PKZZ IV 500.1 FS presse d'estampage - description
Spécifications techniques Erfurt PKZZ IV 500.1 FS (ID:75393)
| Type | Stamping press |
|---|---|
| Manufacturer | Erfurt |
| Model | PKZZ IV 500.1 FS |
| Manufactured by | Erfurt (Germany) |
| Capacity | 500 ton |
| Table size | 2800 x 1800 mm |
| Ram size | 2800 x 1700 mm |
| Ram stroke | 500 mm |
| Ram adjustment | 500 mm |
| Strokes per minute | 20 |
| Shut-height | 1100 mm |
| Distance between columns | 2800 mm |
| Stroke of cushion plate | 200 mm |
| Counter pressure of cushion in bed | 100 ton |
| Motor capacity | 75 kW |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Presse d'estampage Erfurt - procédés et opérations technologiques
| Estampage de tôles | L'estampage de tôle est une classe d'opérations de formage de pièces à partir de matériau en tôle à l'aide de matrices. La pièce est déformée dans l'outil sans changement significatif d'épaisseur, acquérant la forme spécifiée. Ce groupe comprend le découpage, le poinçonnage, le pliage, l'emboutissage et d'autres procédés réalisés sur des presses. L'estampage de tôle est la base de la production de masse de panneaux de carrosserie, de carters et d'autres pièces en métal mince. |
|---|---|
| Emboutissage | L'emboutissage transforme un flan plat en un produit creux. La tôle est serrée sur les bords tandis que l'outil presse la partie centrale, forçant le métal à s'écouler dans la cavité de la matrice et à former les parois. C'est ainsi que sont produits les godets, les capuchons, les carters et d'autres pièces à une face ouverte. |
| Poinçonnage | Le poinçonnage de trous dans la tôle est réalisé dans une matrice : un outil à arêtes vives traverse la pièce, séparant le matériau selon un contour fermé. Le procédé est rapide et précis, ne laissant pas de bavures lorsqu'il est correctement réglé. Utilisé pour produire des trous, des fentes et des découpes dans les pièces en tôle. |
| Découpage | Le découpage d'une pièce dans une tôle selon un contour fermé est réalisé sur une presse à l'aide d'une matrice de découpage. L'outil traverse le matériau, séparant la pièce finie de la tôle. La précision du contour et la propreté du bord déterminent la qualité du produit final. |
| Pliage | Le pliage donne à un flan de tôle un angle ou une courbure. Le métal est plié dans la matrice sous la force de la presse : les couches extérieures s'étirent, les couches intérieures se compriment et la partie médiane conserve sa longueur d'origine. L'opération permet de produire des pièces de géométrie spécifiée sans modifier l'épaisseur du matériau. |