
Forgeage par chute
Le forgeage par chute est une opération de forgeage à chaud en matrice fermée dans laquelle la pièce est déformée par l'énergie des masses en chute d'un marteau. La méthode convient à la fois au forgeage en matrices ouvertes, où le métal s'écoule librement, et au forgeage en matrices fermées, où le métal remplit une cavité fermée. Cette polyvalence dans le type d'outillage et le caractère de chargement rend le marteau indispensable en production en série et en moyenne série de pièces forgées pesant de 0,01 à 1000 kg.
Essence du procédé
La pièce chauffée est placée dans la moitié inférieure de la matrice. Les masses en chute du marteau la frappent une ou plusieurs fois, et sous la charge d'impact, le métal remplit la gravure de la matrice, prenant la forme de la future pièce.
La nature de la déformation dépend du type de matrice. Dans le forgeage en matrice ouverte, la cavité de l'outil n'est pas fermée : au stade final, l'excédent de métal est déplacé dans la gouttière à bavure, formant la bavure. Dans le forgeage en matrice fermée, la déformation se produit dans une cavité fermée, et tout le volume de métal sert à former la pièce forgée sans bavure.
Le traitement est effectué à haute température, ce qui réduit la résistance à la déformation et augmente la plasticité du métal. La combinaison du chauffage et de la charge d'impact permet de produire des pièces forgées complexes avec un bon affinage structurel.
Vidéo
Pourquoi choisir un marteau plutôt qu'une presse
Les marteaux de forgeage sont choisis à la place des presses en raison du caractère dynamique du coup. Les presses développent une force plus importante et déforment le métal sur toute la profondeur, mais les marteaux sont indispensables dans un certain nombre de situations technologiques et économiques.
- Avantage économique sur les petites et moyennes séries : les marteaux et leur maintenance coûtent nettement moins cher que les presses de capacité de formage comparable. Les matrices pour marteaux sont structurellement plus simples et moins coûteuses à fabriquer, ce qui rend rentable la production de petites séries.
- Remplissage des reliefs complexes et fins : à l'impact, la vitesse de déformation du métal est très élevée — le métal parvient à remplir les nervures fines, les angles vifs et les reliefs complexes de la matrice avant que la pièce ne refroidisse.
- Impacts multiples : si le métal ne remplit pas la forme en un seul coup, un deuxième, troisième et quatrième coup peuvent être appliqués. La presse effectue strictement une course de travail, et si le métal n'atteint pas — la pièce est mise au rebut.
- Exigences moindres pour l'ébauche initiale : le marteau pardonne les imprécisions. En cas de chauffage irrégulier ou de calamine, le premier coup léger détache la calamine et nettoie le métal, tandis que les coups suivants forment la pièce. Une presse dans de telles conditions peut se bloquer ou casser la matrice.
- Température plus uniforme de la pièce : le contact du métal avec l'outil dure des millièmes de seconde, de sorte que la surface n'a pas le temps de se refroidir excessivement.
- Polyvalence : le marteau convient aussi bien au forgeage en matrice ouverte qu'en matrice fermée.
Les presses, quant à elles, offrent une plus grande précision dimensionnelle et des dépouilles de forgeage plus faibles grâce aux éjecteurs mécaniques, mais sont inférieures aux marteaux pour remplir des cavités profondes de configuration complexe.
Dernières annonces
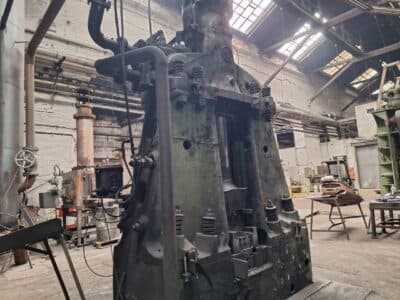
Marteau de forge Huta Zygmunt MPM 1000 - 3600 kgm
- Marque:
- Huta Zygmunt
- Modèle:
- MPM 1000
- Type:
- Marteau de forge
- Paramètre:
- 3600 kgm
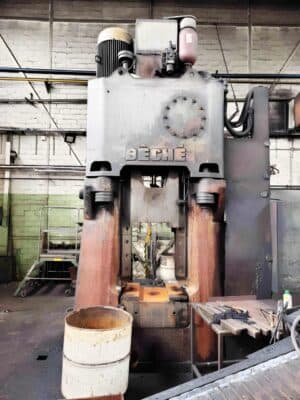
Marteau de forgeage hydraulique Beche KGH 1.6 - 16 kJ
- Marque:
- Beche
- Modèle:
- KGH 1.6
- Type:
- Marteau de forgeage hydraulique
- Paramètre:
- 16 kJ
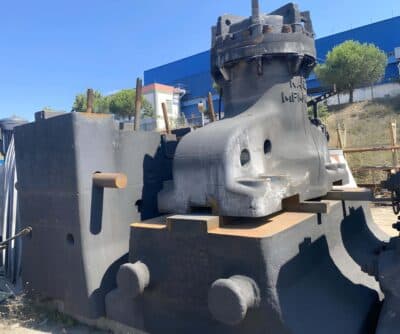
Marteau de forge Huta Zygmunt MPM 16000 - 17500 kgm
- Marque:
- Huta Zygmunt
- Modèle:
- MPM 16000
- Type:
- Marteau de forge
- Paramètre:
- 17500 kgm
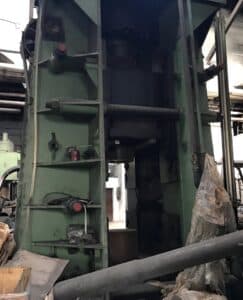
Marteau de forgeage à contrecoup Beche DGH 16 - 16 tonne
- Marque:
- Beche
- Modèle:
- DGH 16
- Type:
- Marteau de forgeage à contrecoup
- Paramètre:
- 16 tonne
Pièces typiques et applications
Le forgeage par chute est utilisé pour des pièces aux exigences accrues de résistance et de fiabilité :
- Vilebrequins et arbres à cames, bielles.
- Composants de suspension et de direction.
- Fixations, outils, clés.
- Pièces pour les industries aéronautique, énergétique et pétrolière et gazière.
Avantages
- Résistance élevée et ténacité au choc des pièces finies.
- Structure du métal améliorée grâce à l'écoulement directionnel.
- Absence de défauts internes — cavités et porosité.
- Possibilité de travailler avec des matrices ouvertes et fermées.
- Économies de métal par rapport à l'usinage à partir d'un bloc massif.
- Possibilité de traiter une large gamme d'aciers et d'alliages.
Relation avec d'autres opérations
Le forgeage par chute appartient à la classe du formage des métaux en volume. Avant le forgeage, la pièce peut subir un préformage, et après — l'ébavurage et le calibrage pour obtenir des dimensions précises.
Questions fréquentes
- En quoi le forgeage par chute diffère-t-il du forgeage à la presse ? Le marteau déforme le métal par une série de coups concentrés, la presse par une force augmentant progressivement. Le marteau remplit mieux les cavités complexes, la presse fournit des dimensions plus précises et des dépouilles plus faibles.
- Peut-on utiliser un marteau pour le forgeage en matrice fermée ? Oui, le marteau est utilisé à la fois pour le forgeage en matrice ouverte et fermée. Le choix dépend de la configuration de la pièce et des exigences de précision.
- Quels matériaux sont traités ? Aciers au carbone et alliés, alliages de titane et résistants à la chaleur, alliages d'aluminium.
- Pourquoi le forgeage est-il effectué à chaud ? Le chauffage réduit la résistance à la déformation et augmente la plasticité du métal, permettant de remplir des cavités complexes sans rupture.