
Refoulement
Le refoulement est l'une des opérations de base du formage des métaux en volume, permettant de produire des pièces avec une augmentation locale de la section. L'essence du procédé est que la pièce est comprimée dans la direction axiale, et le métal est redistribué latéralement, remplissant la cavité de la matrice. C'est ainsi que se forment les épaississements, les brides, les collerettes et les transitions étagées sur les pièces de type tige.
Essence du procédé
Le refoulement repose sur l'écoulement plastique du métal sous compression. La pièce est serrée dans une matrice fendue, après quoi l'extrémité libre est soumise à une compression axiale par un poinçon. Sous la force appliquée, le métal s'écoule radialement et remplit la cavité de formage de l'outil. En conséquence, une pièce avec l'épaississement spécifié est obtenue, tandis que la masse de la pièce reste inchangée.
L'une des limitations clés de l'opération est le rapport entre la longueur refoulée et le diamètre de la pièce d'origine. En refoulement à froid, une section de pas plus de 2,5 à 3 diamètres est généralement refoulée en une seule passe. Si un épaississement plus important est requis, le processus est divisé en plusieurs passes successives avec formage intermédiaire.
Vidéo
Équipement
Le refoulement est réalisé sur plusieurs types d'équipements :
- Machines de forgeage horizontales à matrice fendue.
- Presses de refoulement à une ou plusieurs positions.
- Machines de frappe à froid pour la production de masse de fixations.
- Presses de forgeage à chaud.
Le choix de l'équipement dépend de la taille de la pièce, de la précision requise et du volume de production. Les machines de frappe à froid offrent une grande vitesse et des tolérances minimales, tandis que les presses de refoulement à chaud permettent de traiter des pièces de grande section.
Dernières annonces
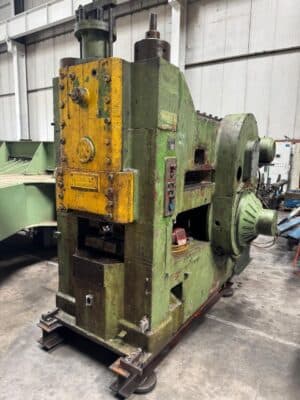
Machine à refouler de forgeage Kieserling SKH 200 - 200 tonne
- Marque:
- Kieserling
- Modèle:
- SKH 200
- Type:
- Machine à refouler de forgeage
- Paramètre:
- 200 tonne
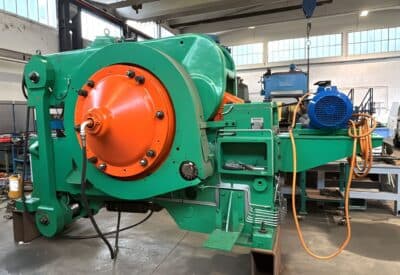
Machine à refouler de forgeage Eumuco SMZ 20 - 200 tonne
- Marque:
- Eumuco
- Modèle:
- SMZ 20
- Type:
- Machine à refouler de forgeage
- Paramètre:
- 200 tonne
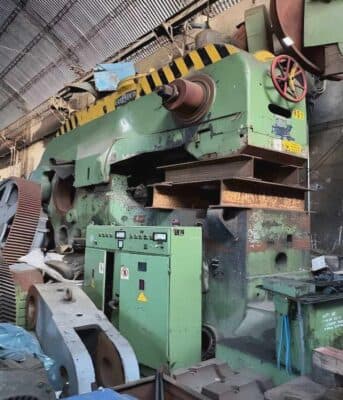
Machine à refouler de forgeage Eumuco SMZ 160 - 1600 tonne
- Marque:
- Eumuco
- Modèle:
- SMZ 160
- Type:
- Machine à refouler de forgeage
- Paramètre:
- 1600 tonne
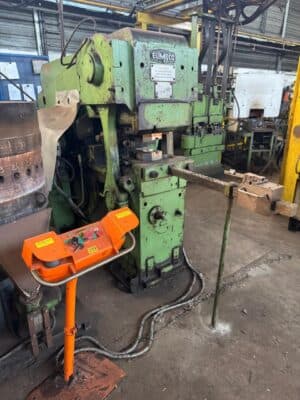
Machine à refouler de forgeage Eumuco SMZE 8 - 80 tonne
- Marque:
- Eumuco
- Modèle:
- SMZE 8
- Type:
- Machine à refouler de forgeage
- Paramètre:
- 80 tonne
Refoulement à chaud et à froid
Le refoulement peut être effectué à froid comme à chaud. Chaque option a ses propres caractéristiques.
- Refoulement à froid : grande précision, surface propre, durcissement du métal par écrouissage, déchets minimaux.
- Refoulement à chaud : résistance à la déformation plus faible, possibilité de traiter de grandes pièces, nécessité de tenir compte de la calamine et de l'ébavurage ultérieur.
Le refoulement à froid est principalement utilisé pour la production de fixations et de pièces de précision, tandis que le refoulement à chaud est utilisé pour les pièces forgées de forme complexe et les grands produits à brides.
Pièces typiques et applications
Le refoulement est largement utilisé dans l'industrie pour la fabrication de pièces avec épaississements :
- Boulons, vis, rivets, goujons.
- Arbres avec transitions étagées.
- Brides, collerettes, épaississements annulaires.
- Ébauches pour l'usinage ultérieur.
Les principales industries d'application sont l'automobile, la production de fixations, la construction mécanique et les équipements pétroliers et gaziers.
Avantages
- Économies de matière grâce à la redistribution plutôt qu'à l'enlèvement de métal.
- Structure du métal améliorée grâce à l'écoulement plastique.
- Productivité élevée en production en série et en grande série.
- Possibilité de produire des ébauches précises avec un minimum de surépaisseur d'usinage.
Relation avec d'autres opérations
Le refoulement appartient à la classe du formage des métaux en volume. L'opération est souvent réalisée en conjonction avec le refoulement de tête — formation d'une tête à l'extrémité d'une pièce de type tige. Le refoulement peut également être suivi d'un ébavurage (Trimming) et d'un calibrage (Calibrating) pour obtenir des dimensions précises.
Questions fréquentes
- Quelle est la différence entre le refoulement et la compression ? La compression est un concept général de compression axiale d'une pièce, tandis que le refoulement est un cas particulier avec une augmentation locale de la section.
- Quels matériaux sont traités ? Aciers au carbone et alliés, alliages d'aluminium et de cuivre, aciers inoxydables.
- Quelles tolérances sont réalisables en refoulement à froid ? La précision dépend de l'équipement, mais elle permet d'obtenir des ébauches avec un minimum de surépaisseur pour l'usinage.