
Marteau de forgeage à contrecoup Beche DGH40 - 40 tonne
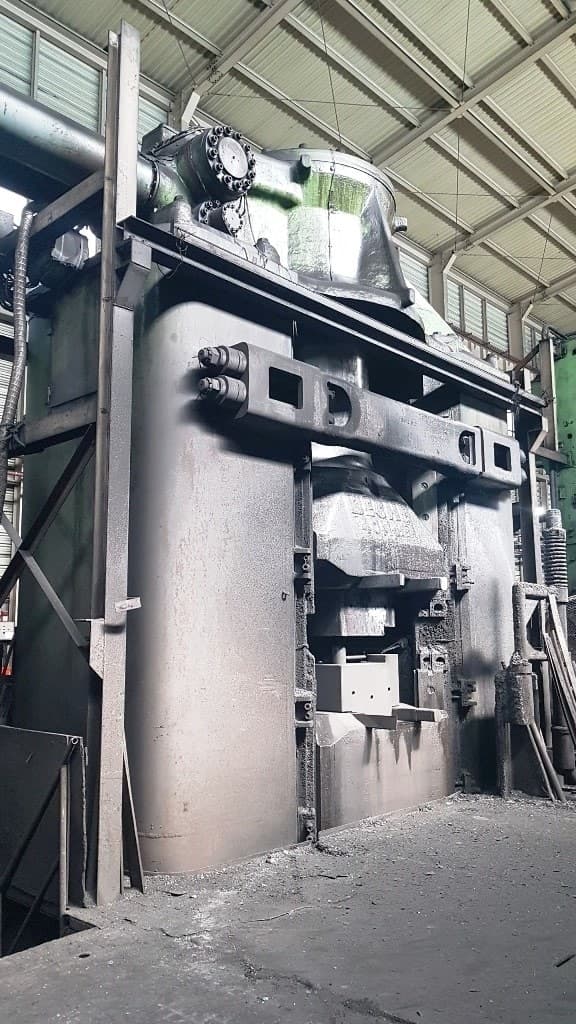
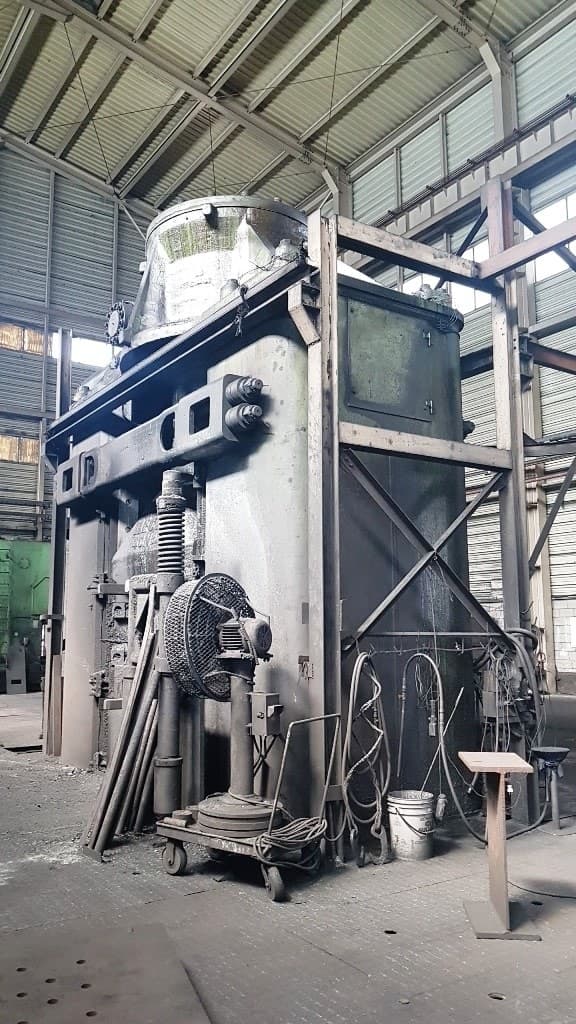
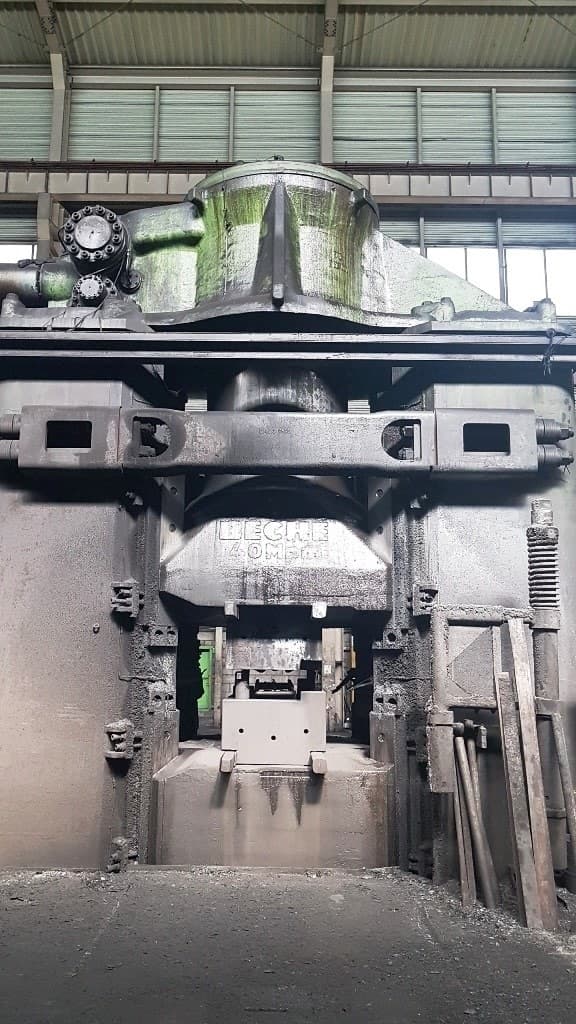
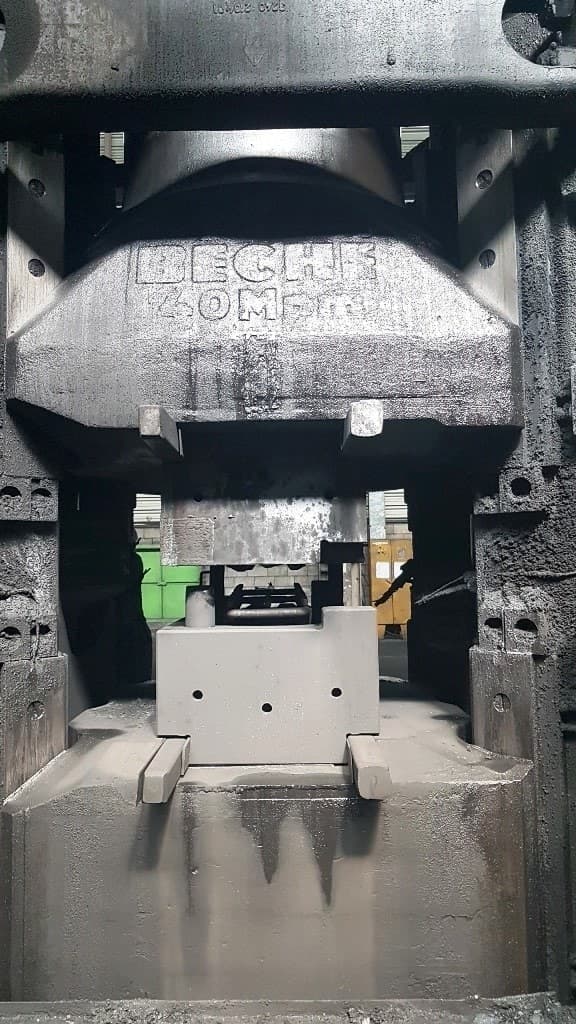
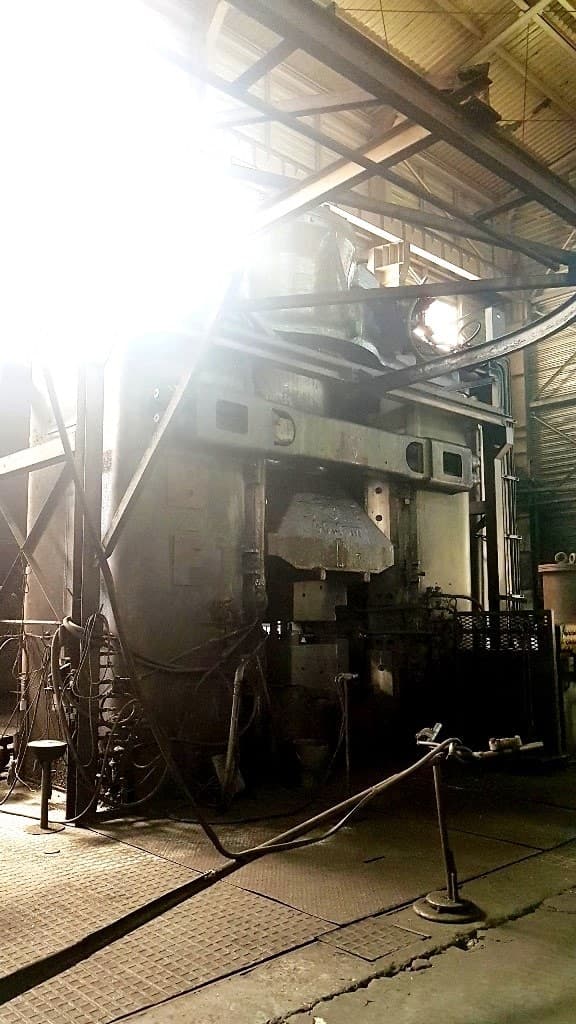
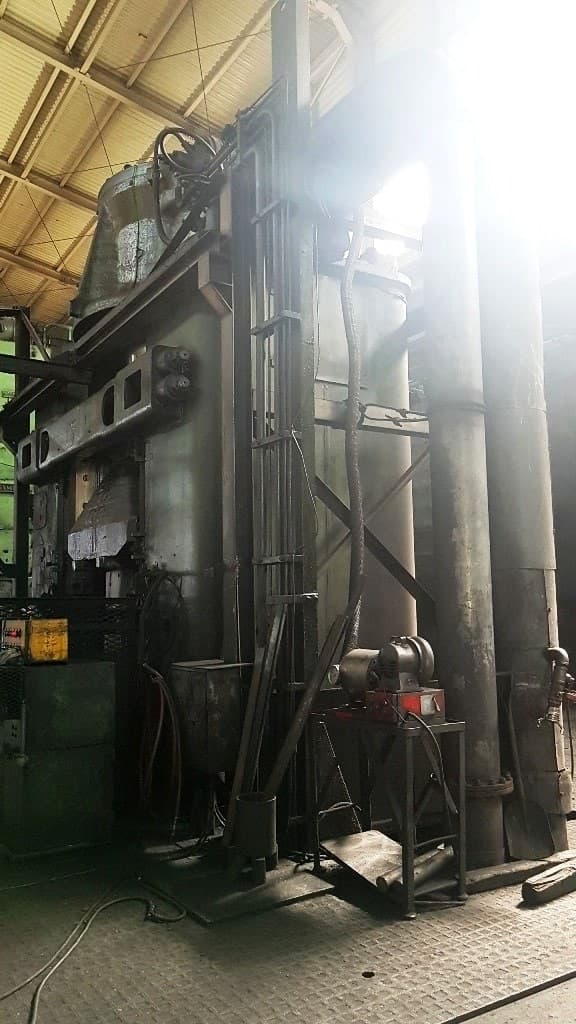
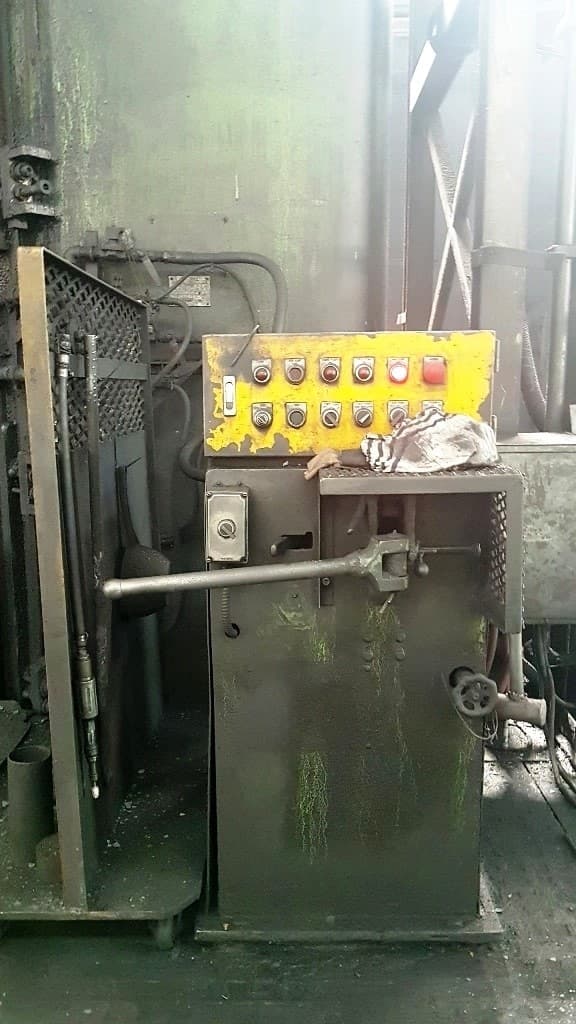
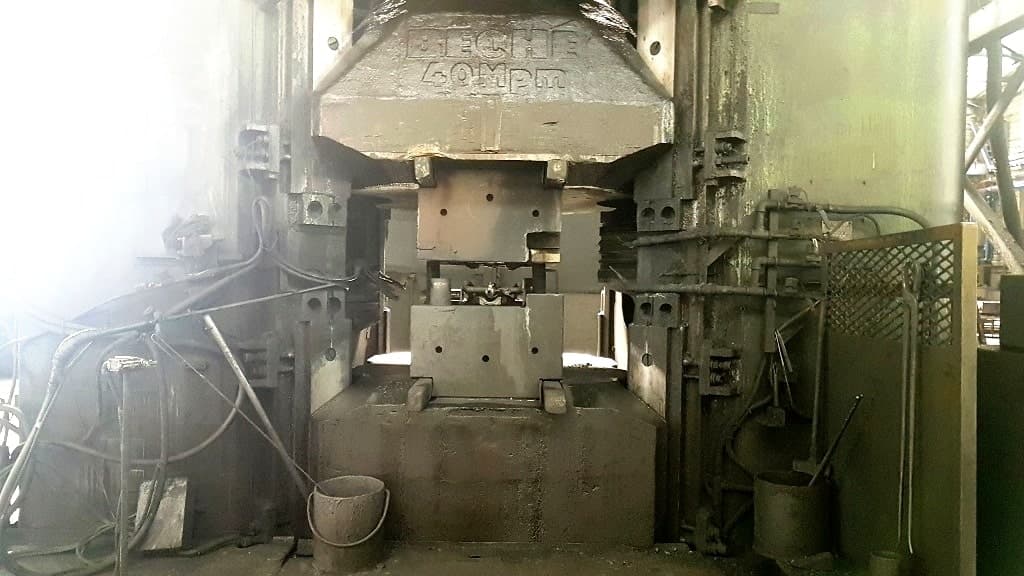
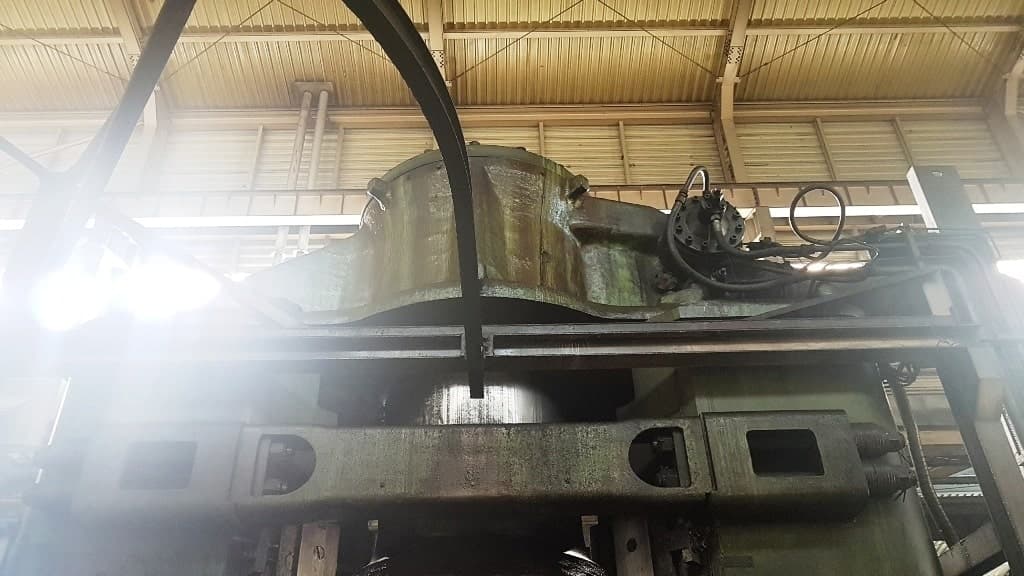
Beche DGH40 marteau de forgeage à contrecoup - description
Spécifications techniques Beche DGH40 (ID:S78768)
| Type | Counterblow forging hammer |
|---|---|
| Manufacturer | Beche |
| Model | DGH40 |
| Rated size | 40,000 kgs |
| Ram stroke | 1400 mm |
| Ram L-R | 3200 mm |
| Ram F-B | 3000 mm |
| Anvil L-R | 3000 mm |
| Anvil F-B | 4800 mm |
| Max. blow per minute | 40 |
| Between the guides in daylight | 1400 mm |
| Floor space L-R | 3800 mm |
| Floor space F-B | 2800 mm |
| Hammer height above the floor | 5880 mm |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Marteau de forgeage à contrecoup Beche - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Forgeage à chaud | Le forgeage à chaud est un procédé de formage du métal sous pression à températures élevées. Le chauffage réduit la résistance à la déformation du matériau, lui permettant de s'écouler plus facilement dans la cavité de la matrice. Le procédé assure une productivité élevée et la possibilité de former des formes complexes. Utilisé pour la fabrication de pièces forgées en acier et en alliages en production en série et en grande série. |
| Forgeage en matrice fermée | La pièce est déformée à l'intérieur d'une cavité de matrice qui limite l'écoulement du métal, le forçant à remplir la forme exacte de l'outil. Sous haute pression, le matériau se répand dans chaque renfoncement et détail de la matrice, produisant une pièce de géométrie précise. Cette méthode assure une grande précision et une bonne répétabilité, ce qui en fait la norme pour la production en série et en grande série de pièces forgées complexes. |
| Forgeage à contrecoup | Procédé de forgeage dans lequel deux masses se déplacent simultanément l'une vers l'autre, comprimant la pièce des deux côtés. Le mouvement opposé compense les forces d'impact, maintenant la charge sur la fondation de l'équipement minimale même à haute énergie d'impact. Le métal se déforme symétriquement et remplit uniformément les cavités de la matrice. Cette méthode est particulièrement efficace dans la production de grandes pièces forgées où un coup puissant et une fermeture précise de la matrice sont nécessaires. |
| Forgeage par chute | Procédé de forgeage à chaud en matrice fermée dans lequel la pièce est déformée par l'énergie d'une masse en chute. Sous l'impact, le métal remplit la cavité de la matrice, reproduisant sa géométrie et prenant la forme de la pièce finie. Le procédé se caractérise par une productivité élevée et une bonne répétabilité, ce qui le rend recherché en production en série et en grande série. |