
Machine à refouler de forgeage Ryazan V1134 - 250 tonne
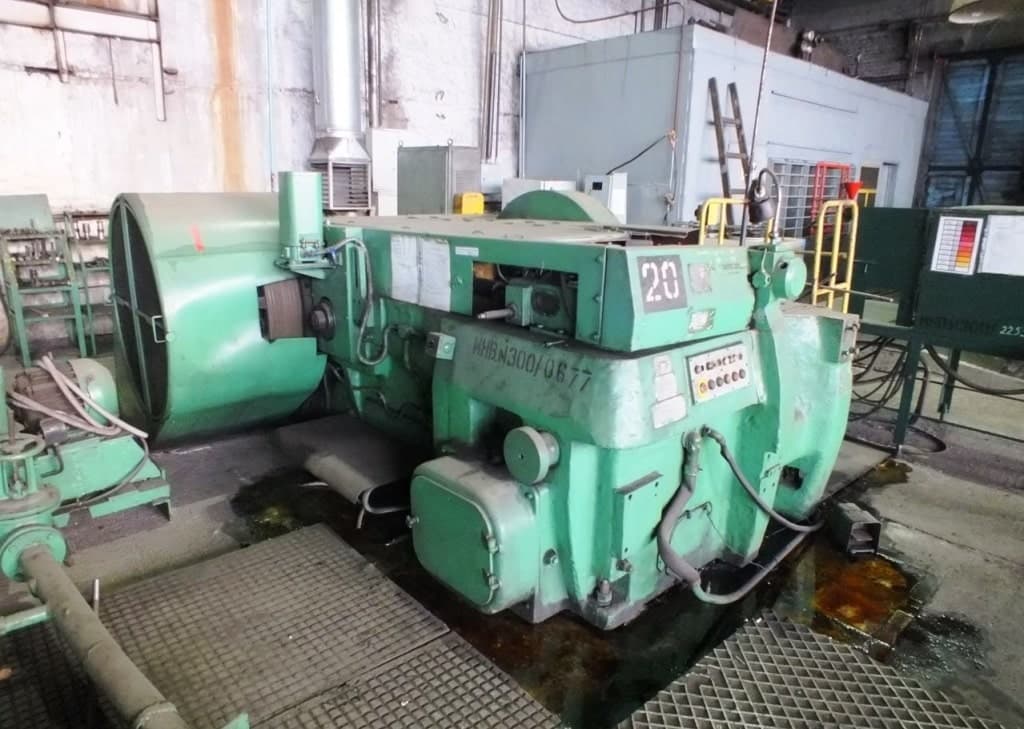
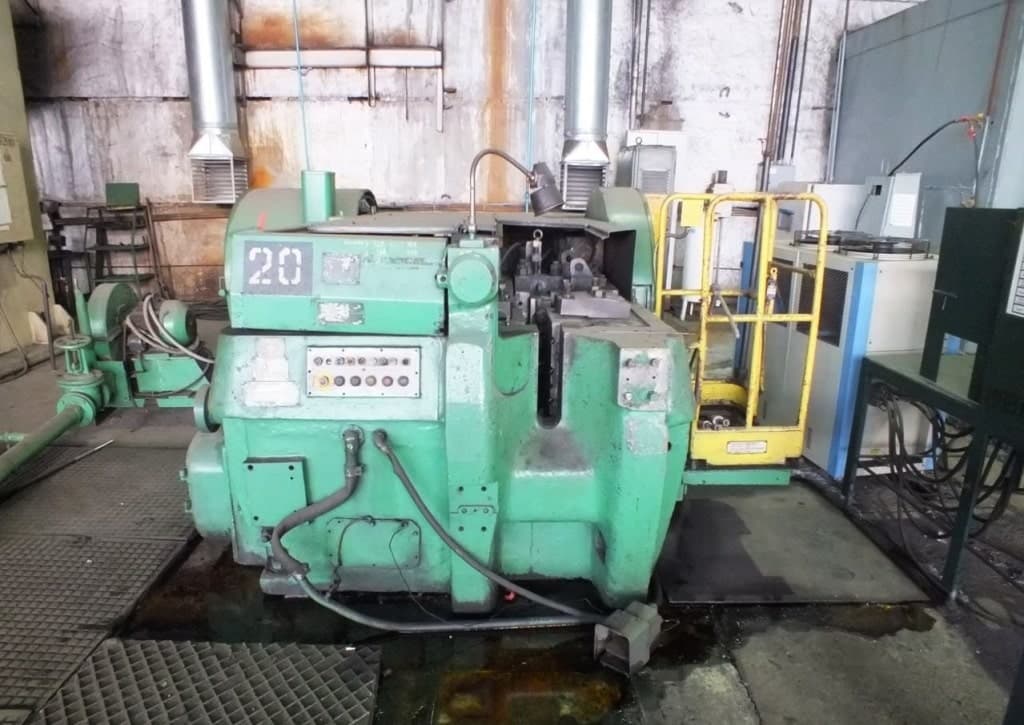
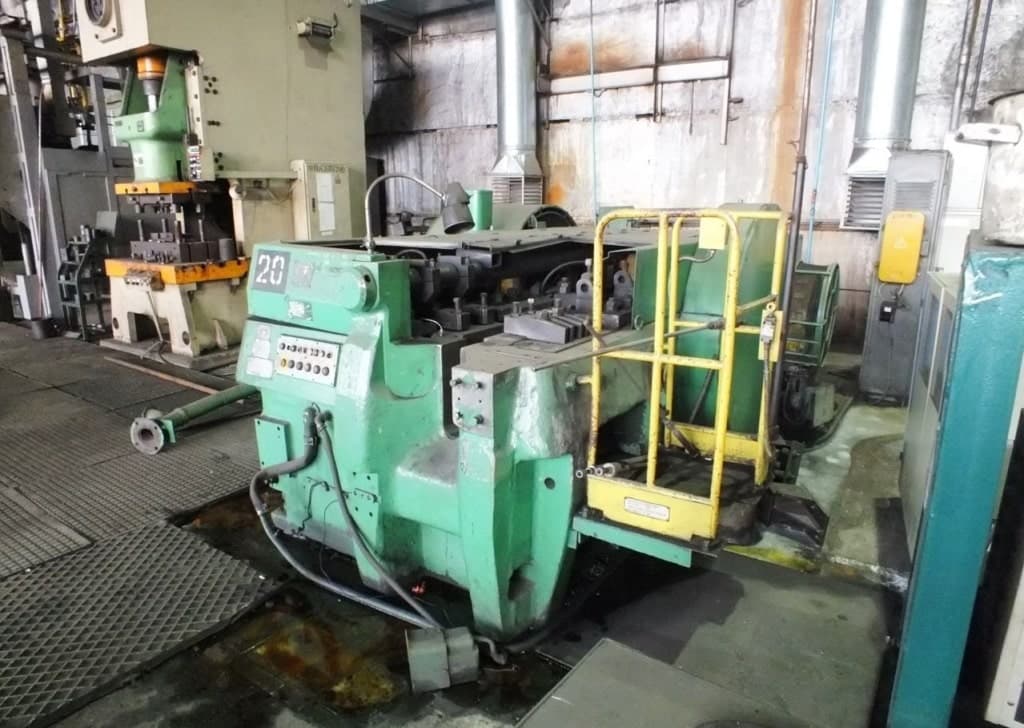
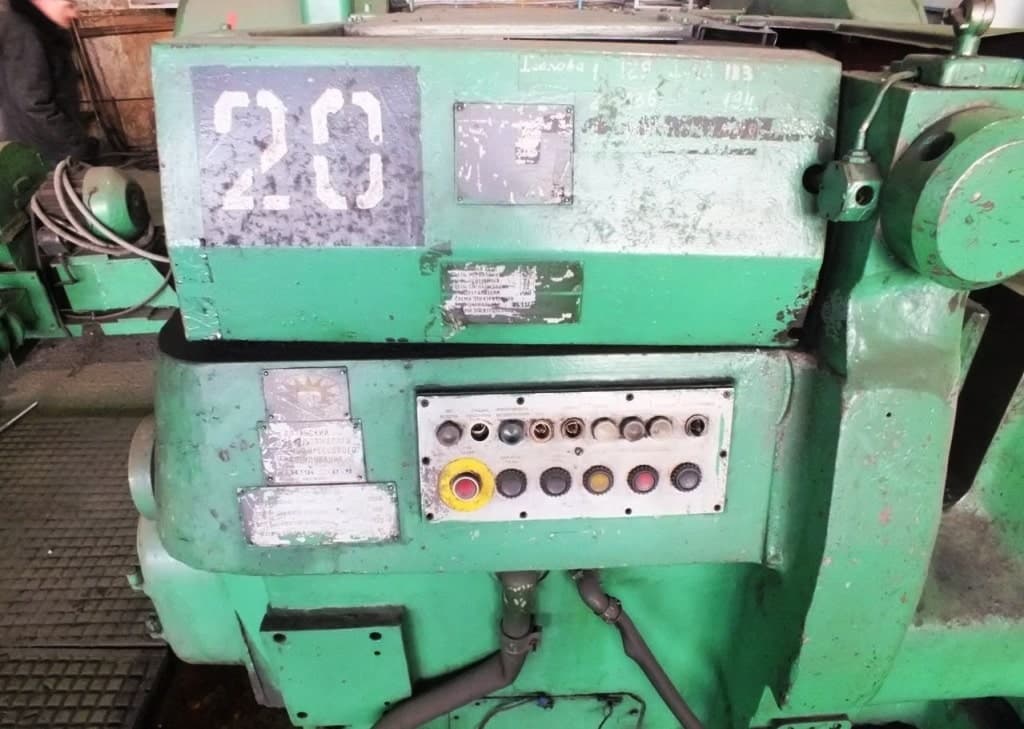
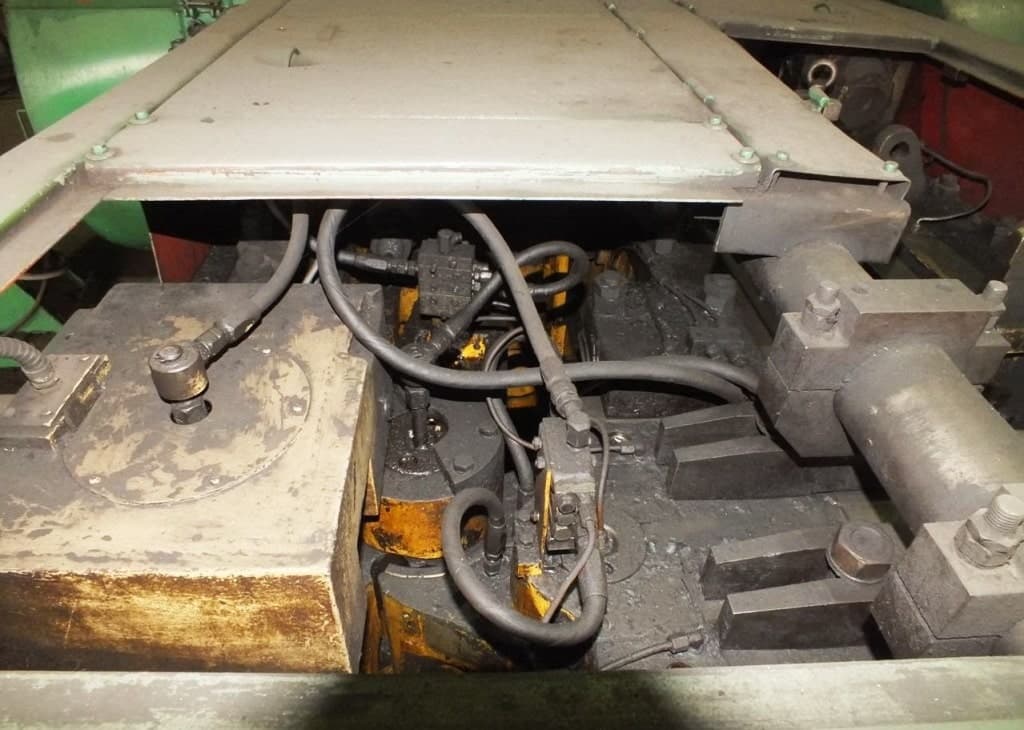
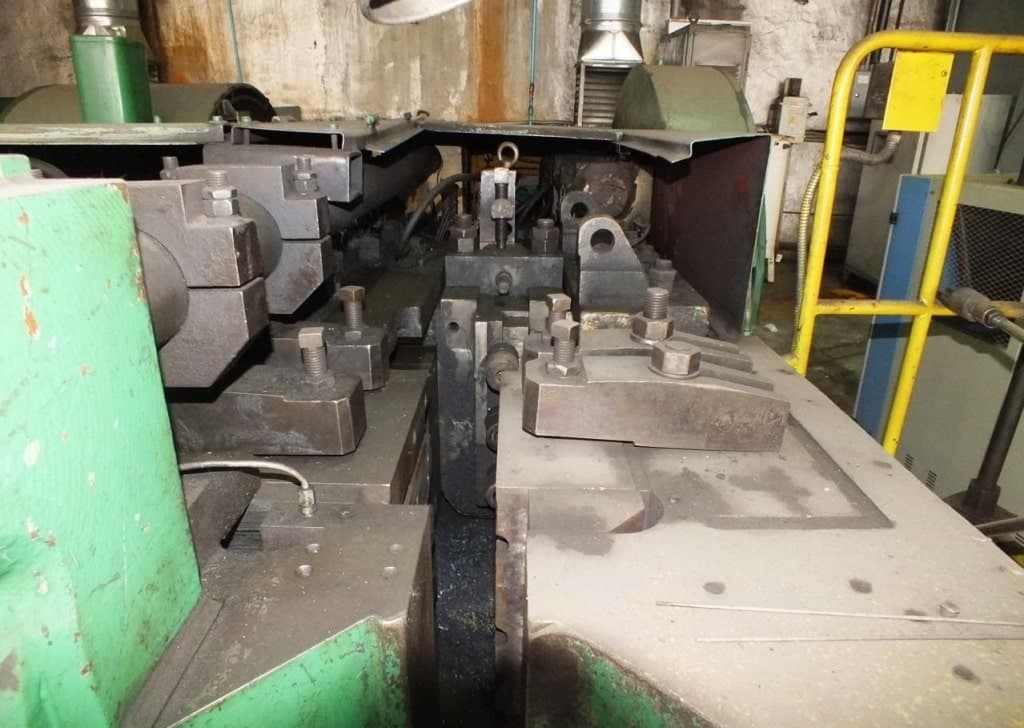
Ryazan V1134 machine à refouler de forgeage - description
Spécifications techniques Ryazan V1134 (ID:75915)
| Type | Forging upsetter |
|---|---|
| Manufacturer | Ryazan |
| Model | V1134 |
| Year | 1990 |
| Max. diameter of initial blank | 30 mm |
| Blank length | |
| Min. | 120 mm |
| Max. | 300 mm |
| Max. diameter of upset flange | 60 mm |
| Upset slide nominal force | 2500 kN |
| Max. force on clamping slide with dies closed | 2500 kN |
| Stroke | |
| Movable die | 100 mm |
| Upset slide (full) | 220 mm |
| Die closing | 140 mm |
| Slide strokes per minute | 45 |
| Machine overall dimensions | |
| Length | 6050 mm |
| Width | 4600 mm |
| Height | 2260 mm |
| Machine weight | 24680 kg |
Veuillez noter : Les spécifications sont indicatives et sujettes à confirmation finale. Pour la disponibilité et le prix actuels, ainsi que les photos et les détails techniques, veuillez nous contacter.
Machine à refouler de forgeage Ryazan - procédés et opérations technologiques
| Forgeage | Procédé de déformation plastique du métal, dans lequel la pièce change de forme sous l'effet de coups ou d'une pression statique. Lors du forgeage, la structure du métal se densifie, les hétérogénéités internes sont éliminées et les propriétés mécaniques du matériau sont améliorées. En conséquence, les produits forgés se distinguent par une grande résistance et une grande fiabilité en fonctionnement sous charges importantes. Le forgeage est utilisé à la fois pour produire des pièces finies et pour préparer des ébauches destinées à un estampage ultérieur. |
|---|---|
| Préformage | Le préformage prépare la pièce à l'opération principale d'estampage en lui donnant une forme approximative de la future pièce. Le métal est réparti dans la matrice pour faciliter le remplissage final et réduire l'usure de l'outil. Cette étape intermédiaire améliore la précision et la qualité du produit fini. |
| Refoulement | Le refoulement repose sur la capacité du métal à s'écouler plastiquement sous compression. Lorsque la pièce est comprimée à son extrémité, le matériau se déplace vers l'extérieur, augmentant la section exactement là où la conception de la pièce l'exige. C'est ainsi que se forment les têtes de boulons, les brides, les collerettes et les transitions étagées. L'opération est réalisée sur des machines de forgeage horizontales et des presses, assurant une grande précision et une bonne répétabilité dans la production en série de fixations et de pièces de type tige. |
| Refoulement | La formation d'une tête à l'extrémité d'une pièce de type tige est une opération de base dans la production de masse de fixations. Le métal est refoulé axialement et, sous pression, remplit la cavité de la matrice, prenant la forme de la future tête. Le procédé est réalisé sur des machines de frappe à froid et des presses de refoulement à chaud, assurant une grande vitesse et une consommation minimale de matière. Les ébauches obtenues sont utilisées pour les boulons, les rivets, les goujons et d'autres pièces à extrémité épaissie. |
| Poinçonnage | Un trou dans une pièce massive est une tâche traitée par le poinçonnage en volume. Le métal n'est pas percé mais repoussé : le poinçon pénètre dans la pièce, déplaçant le matériau latéralement et formant un trou traversant ou borgne. L'opération est réalisée sur des presses, en conservant intacte la structure du métal autour du trou. Utilisé dans la production de douilles, de bagues et d'arbres creux. |
| Perçage | Le perçage forme un trou dans une pièce massive en enfonçant un outil à travers le matériau sans l'enlever. Le métal est déplacé latéralement, créant une ouverture traversante ou borgne tout en préservant la structure autour. L'opération est réalisée sur des presses et est utilisée dans la production de pièces creuses telles que des douilles, des bagues et des arbres. |